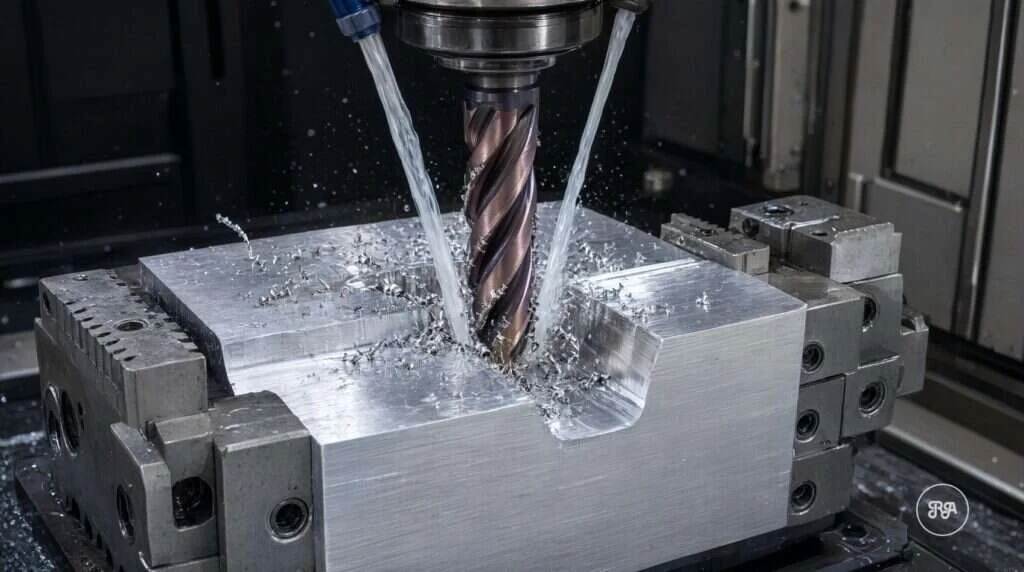
Los procesos de mecanizado transforman una barra, un bloque o una pieza en bruto en un componente con la forma, las medidas y el acabado que marca el plano. Todos se basan en retirar material de forma controlada y cubren desde el torneado de un eje hasta el rectificado de una placa de utillaje con tolerancias de micras.
Esta guía reúne los contenidos del blog de Industrias Ríos sobre mecanizado organizados por familias: conceptos generales, control numérico, torneado, fresado, rectificado, electroerosión, acabados, decoletaje, planificación, producción y materiales. En cada bloque tienes una explicación técnica breve y enlaces comentados a los artículos que desarrollan cada operación.
Proceso de mecanizado: conceptos básicos y control numérico
Un proceso de mecanizado es cualquier operación que da forma a una pieza eliminando material. En taller se suelen distinguir tres grandes grupos según cómo se retira ese material. En el arranque de viruta, una herramienta con filo definido corta el material y lo separa en forma de viruta; aquí entran el torneado, el fresado, el taladrado y el mandrinado. En la abrasión, miles de granos abrasivos muy duros eliminan capas finas, como en el rectificado, el bruñido y el lapeado. Y en los procesos no convencionales el material se elimina por descargas eléctricas, láser, chorro de agua o reacciones químicas; el ejemplo más habitual en mecanizado de precisión es la electroerosión.
Sobre esa clasificación, el control numérico cambió la forma de producir: la máquina ejecuta un programa con trayectorias, velocidades y avances, y la primera pieza del lote sale igual que la última. Hoy casi todas las operaciones de mecanizado de producción se hacen en máquinas CNC.
Si empiezas desde cero, lee primero qué es el mecanizado y para qué sirve, con su definición, las máquinas principales y los tipos de piezas que se obtienen. Para entender cómo se forma la viruta, qué parámetros de corte se usan y con qué herramientas, tienes la guía del mecanizado por arranque de viruta. El funcionamiento, la programación y las ventajas del CNC frente a la máquina convencional los explicamos en qué es el control numérico (CNC), y cuándo compensa trabajar con ejes rotativos, en mecanizado en 5 ejes.
Si buscas una introducción más breve al CNC, tienes también el artículo sobre qué son los mecanizados CNC.
Torneado: operaciones de mecanizado en piezas de revolución
En el torneado la pieza gira sujeta en el plato y la herramienta, montada en la torreta, se desplaza en los ejes X y Z. Es el proceso natural para ejes, casquillos, bridas, bulones y cualquier pieza con simetría de revolución. Los parámetros que mandan son la velocidad de corte (m/min), el avance por vuelta (mm/rev) y la profundidad de pasada: con ellos se equilibran productividad, vida de la herramienta y rugosidad. Un torno CNC con herramientas motorizadas puede además fresar planos y taladrar agujeros radiales sin cambiar de máquina.
- Qué es el torneado: principio de funcionamiento y operaciones básicas.
- Torneado CNC de piezas: ventajas del torno de control numérico en series y en perfiles complejos.
- Las partes del torno y sus funciones: bancada, cabezal, carros, contrapunto y torreta.
- Tipos de torno industrial: paralelo, revólver, vertical, automático y CNC.
- Cilindrado exterior e interior: cómo reducir diámetros con precisión y buen acabado.
- Refrentado de caras: caras planas y perpendiculares al eje de giro.
- Mandrinado de agujeros: ampliar y calibrar agujeros con tolerancias ajustadas.
- Roscado en el torno: roscas métricas, en pulgadas, trapeciales, exteriores e interiores.
Para decidir entre torno y fresadora en una pieza concreta, repasa las diferencias entre torneado CNC y fresado. Si necesitas fabricar la pieza, consulta nuestro servicio de torneado CNC en Valladolid.
Fresado: tipos de mecanizado para superficies planas y formas complejas
En el fresado es la herramienta la que gira. La fresa, con varios filos, avanza sobre una pieza fijada en la mesa y genera planos, cajeras, ranuras, contornos, taladros y superficies 3D. Los parámetros clave son las revoluciones del husillo, el avance por diente (fz) y las profundidades axial y radial. Las estrategias actuales de alta velocidad mantienen constante el ángulo de contacto de la herramienta, lo que reduce vibraciones y alarga su vida en materiales difíciles.
En qué es el fresado explicamos la diferencia entre fresar en concordancia y en oposición y los tipos de fresas. Cómo se programa un centro de mecanizado, qué tolerancias son razonables y qué piezas encajan lo tienes en fresado CNC en centro de mecanizado, y cuándo usar cada operación, en tipos de fresado: frontal, periférico, cajeado y ranurado.
¿Necesitas fabricar la pieza? Descubre nuestro servicio de fresado CNC, incluido el fresado en 5 ejes.
Rectificado y electroerosión: procesos de mecanizado de alta precisión
Cuando la tolerancia o el acabado superan lo que da el corte con herramienta, entran el rectificado y la electroerosión. El rectificado usa una muela abrasiva que retira pocas centésimas por pasada; es la operación habitual tras el temple, porque el acero endurecido se deforma y hay que devolverle planitud y medida. Como información general, el rectificado plano alcanza habitualmente tolerancias de centésimas o de pocas micras y rugosidades Ra inferiores a 0,4 µm.
Las muelas, los abrasivos y los casos en que es imprescindible los verás en qué es el rectificado; qué pedir al proveedor y cómo se controla el resultado, en rectificado industrial de piezas, y las variantes plano, cilíndrico, sin centros e interior, en tipos de rectificado. Si necesitas piezas rectificadas bajo plano, consulta nuestro servicio de rectificado de precisión.
La electroerosión elimina material mediante descargas eléctricas entre un electrodo y la pieza sumergidas en un dieléctrico. No hay contacto ni esfuerzo de corte, así que sirve para materiales templados, esquinas interiores vivas y paredes muy finas. Su principio físico y sus variantes los explicamos en qué es la electroerosión (EDM). La electroerosión por hilo corta perfiles pasantes en punzones, matrices y utillajes, y la electroerosión por penetración abre cavidades ciegas con electrodos de grafito o cobre. Para piezas templadas y perfiles complejos, tienes nuestro servicio de electroerosión por hilo en Valladolid.
Acabados superficiales después del proceso de mecanizado
El acabado de una superficie condiciona su rozamiento, estanqueidad, resistencia a la fatiga y a la corrosión. Por eso el plano suele indicar una rugosidad máxima, y a veces un tratamiento posterior. Algunos acabados son mecánicos, como el bruñido o el lapeado, que corrigen forma y rugosidad; otros son químicos o electroquímicos, como el anodizado, que crea una capa protectora en el aluminio.
La visión de conjunto y cómo especificarlos en el plano están en tipos de acabados superficiales, y qué significa cada parámetro y cómo se mide, en rugosidad superficial: Ra, Rz y medición. Para cilindros y agujeros, el bruñido trabaja con piedras abrasivas, mientras que el lapeado consigue planitud y rugosidad extremas con pasta abrasiva. Del satinado al pulido espejo en inoxidable lo tienes en pulido de metales, y la protección y el color en piezas de aluminio, incluido el anodizado duro, en qué es el anodizado.
Hoja de procesos de mecanizado: planificar antes de cortar
Antes de que la pieza llegue a máquina, alguien tiene que decidir en qué orden se hacen las operaciones, con qué amarres, herramientas y parámetros, y qué cotas se controlan en cada fase. Ese documento es la hoja de procesos. Una buena planificación evita reamarres innecesarios, protege las referencias funcionales y deja claras las inspecciones intermedias. Te contamos su contenido, un ejemplo práctico y los errores habituales en cómo se elabora una hoja de procesos.
Mecanizado industrial según el encargo: prototipos, series y piezas grandes
La misma pieza no se fabrica igual si se piden dos unidades que si se piden cinco mil. En un prototipo prima la rapidez y la flexibilidad; en una serie, la estabilidad del proceso y el coste por pieza; en una pieza de grandes dimensiones, la capacidad de la máquina y el control de las deformaciones.
Para validar un diseño con el material y el proceso reales, lee nuestra guía de fabricación de prototipos mecanizados; qué debe incluir el plano y cómo se interpreta lo explicamos en fabricación de piezas bajo plano, y cómo abaratar el coste sin perder precisión, en series cortas y piezas unitarias. Para grandes volúmenes de piezas pequeñas torneadas desde barra está el decoletaje; en el otro extremo, el mecanizado de piezas de gran tamaño cubre bancadas, bastidores y estructuras mecanosoldadas. Y si trabajas en energía o petroquímica, te interesará el mecanizado de válvulas industriales: cuerpos, asientos y bridas.
Si lo que necesitas es fabricar, encarga prototipos y series cortas mecanizadas o consulta el mecanizado de precisión en Sevilla si tu empresa está en Andalucía.
Materiales habituales en los procesos de mecanizado
El material determina la herramienta, la velocidad de corte, la refrigeración y hasta el orden de las operaciones. El aluminio admite velocidades muy altas pero se embota si la evacuación de viruta es mala; el inoxidable austenítico endurece por deformación y castiga los filos; el bronce corta con facilidad y es la elección clásica para piezas de fricción.
- Acero inoxidable AISI 304: composición, propiedades y comportamiento en mecanizado.
- Acero inoxidable AISI 316 y 316L: el molibdeno y su resistencia a cloruros.
- Comparativa 304 vs 316: cuál elegir según el entorno de trabajo.
- Mecanizado de acero inoxidable: herramientas, parámetros y problemas típicos.
- Mecanizado de aluminio: aleaciones 6061, 6082 y 7075 y cómo mecanizarlas.
- Casquillos de bronce: aleaciones, ajustes y aplicaciones de fricción.
Cómo elegir entre los tipos de mecanizado
La elección rara vez es de un solo proceso. Una pieza típica combina varios: se tornea o se fresa en desbaste y acabado, se trata térmicamente, se rectifica y, si el plano lo pide, se le aplica un acabado. Esta tabla resume el uso de cada familia como referencia general:
| Proceso | Geometría típica | Precisión orientativa | Cuándo elegirlo |
|---|---|---|---|
| Torneado | Piezas de revolución | Centésimas | Ejes, casquillos, bridas, roscas |
| Fresado | Prismáticas y 3D | Centésimas | Placas, carcasas, cajeras, utillajes |
| Rectificado | Planos y cilindros | Micras a centésimas | Piezas templadas y ajustes finos |
| Electroerosión por hilo | Perfiles pasantes | Micras | Material templado, esquinas vivas |
| Bruñido y lapeado | Agujeros y planos | Micras | Estanqueidad y deslizamiento |
Tres preguntas ayudan a decidir: qué geometría domina la pieza, qué cotas son funcionales y en qué estado llega el material (bruto, templado o soldado). Si tienes dudas, en la página de mecanizado de precisión verás cómo se combinan estos procesos en encargos reales.
Procesos de mecanizado en Industrias Ríos
Industrias Ríos lleva más de 40 años mecanizando en su taller del Polígono Industrial San Cristóbal, en Valladolid, con sistema de gestión certificado ISO 9001:2015. En taller propio se realizan torneado CNC (torno CMZ), fresado CNC incluido 5 ejes (centro vertical Hartford y fresadora de bancada MTE BF-3200 para piezas grandes), rectificado plano y electroerosión por hilo (AgieCharmilles) y por penetración. La metrología se hace en sala climatizada con máquina de medición por coordenadas, proyector de perfiles y rugosímetro.
Los procesos que no forman parte del taller, como el bruñido, el lapeado, el pulido, el anodizado o el rectificado cilíndrico, se coordinan a través de la red de colaboradores como parte del mismo encargo. Si tu proyecto incluye diseño, la oficina técnica asume también proyectos de ingeniería llave en mano. Y si buscas proveedor cercano, tienes más detalle sobre el taller de mecanizado de precisión en Valladolid.
Para presupuestar necesitamos el plano (PDF o STEP) o una muestra física, el material, la cantidad y las tolerancias y acabados críticos. Envíanos tu consulta y te respondemos con una propuesta de proceso.
Preguntas frecuentes sobre procesos de mecanizado
¿Cuáles son los principales procesos de mecanizado?
Los más utilizados en la industria son el torneado, el fresado, el taladrado y el mandrinado, todos por arranque de viruta. A ellos se suman el rectificado, que trabaja por abrasión para ajustar medidas y acabados finos, y la electroerosión, que elimina material con descargas eléctricas. Después pueden aplicarse acabados como el bruñido, el lapeado, el pulido o el anodizado según la función de la pieza.
¿Qué diferencia hay entre mecanizado convencional y mecanizado CNC?
En una máquina convencional el operario mueve los carros con volantes y controla las medidas a mano. En una máquina CNC los movimientos los ejecuta un programa, por lo que la repetibilidad entre piezas es mucho mayor y se pueden hacer contornos y superficies imposibles a mano. El convencional sigue siendo útil para reparaciones y piezas muy sencillas, pero la producción actual se basa en el control numérico.
¿Qué proceso de mecanizado consigue mejor acabado superficial?
Con torneado y fresado de acabado se consiguen rugosidades Ra en torno a 0,8 y 1,6 µm con buenas condiciones. Para bajar de ahí se recurre al rectificado, y cuando se necesitan valores todavía menores o planitud extrema, al lapeado o al bruñido. El pulido mejora el aspecto, pero no corrige la geometría. La elección depende de la función: deslizamiento, estanqueidad, estética o resistencia a la fatiga.
¿Qué información necesita un taller para presupuestar una pieza mecanizada?
Lo básico es el plano con cotas, tolerancias y rugosidades, preferiblemente en PDF y con el modelo 3D en STEP. También hay que indicar el material y su estado (bruto, templado, tratado), la cantidad por lote y la previsión anual, los tratamientos o acabados posteriores y si se exige certificado de material o informe dimensional. Con esos datos puedes pedir presupuesto a Industrias Ríos sin idas y vueltas.
¿Qué materiales se pueden mecanizar?
Prácticamente cualquier material sólido: aceros al carbono y aleados, aceros de herramienta, inoxidables austeníticos, martensíticos y dúplex, aluminio, cobre, bronce, latón, titanio y plásticos técnicos como POM, PEEK o PTFE. Cada uno exige herramientas, velocidades y refrigeración distintas. Los materiales muy duros o templados suelen rectificarse o electroerosionarse en lugar de cortarse con herramienta convencional.