Decir que una pieza «va rectificada» no basta para fabricarla. Una placa, un eje, un casquillo o un pasador se rectifican en máquinas distintas, con muelas y amarres distintos, y cada tipo de rectificado tiene su propio rango de tamaños, su productividad y sus límites.
En esta guía repasamos los tipos de rectificado más utilizados en la industria, cómo funciona cada uno, qué piezas resuelve y cómo elegir el más adecuado. Al final encontrarás una tabla comparativa y lo que hacemos en nuestro taller.
Tipos de rectificado: cómo se clasifican
Los tipos de rectificado se clasifican sobre todo por la geometría que generan y por cómo se sujeta la pieza:
- Superficies planas: rectificado plano, tangencial o frontal.
- Superficies cilíndricas exteriores: rectificado cilíndrico entre puntos o en plato, y rectificado sin centros.
- Superficies cilíndricas interiores: rectificado interior de agujeros.
- Formas especiales: perfiles, roscas, engranajes o herramientas de corte.
Otra distinción útil es el modo de avance: en el rectificado pendular la muela recorre la superficie en varias pasadas finas; en el de penetración (plunge) la muela, del ancho de la zona a rectificar, avanza directamente contra la pieza. El rectificado es uno de los procesos de acabado que recoge nuestra guía de procesos de mecanizado.
Rectificado plano
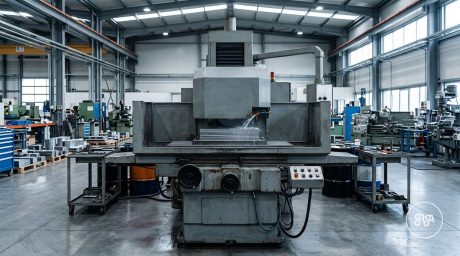
Es el más extendido en talleres de mecanizado y utillaje. La pieza se fija, normalmente en un plato magnético, y se desplaza bajo la muela. Hay dos configuraciones:
- Tangencial o periférico: muela de eje horizontal que trabaja con su periferia. Da muy buen acabado y precisión en placas, calzos y reglas.
- Frontal: muela de copa o de segmentos que trabaja con su cara, a menudo con eje vertical. Arranca más material y es más productivo en superficies grandes, con acabado algo menos fino.
Se usa para dar espesor, planitud y paralelismo, y para terminar caras de piezas templadas. Los materiales no magnéticos requieren amarres mecánicos o de vacío.
Rectificado cilíndrico exterior
En el rectificado cilíndrico la pieza gira entre puntos o sujeta en un plato, mientras una muela que gira en sentido contrario rectifica su diámetro exterior. Es la forma de terminar ejes, bulones, asientos de rodamientos, muñones y pasadores con tolerancias de ajuste estrechas, buena redondez y cilindricidad.
Las rectificadoras universales permiten además rectificar conos y caras frontales inclinando el cabezal o la mesa. La preparación de la pieza es importante: los puntos de centrado deben estar limpios y bien hechos, porque cualquier error se traslada a la concentricidad del diámetro rectificado.
Rectificado interior de agujeros
El rectificado interior termina agujeros cilíndricos o cónicos: alojamientos de rodamientos, casquillos, cuerpos de válvulas o engranajes. La pieza gira y una muela de pequeño diámetro, montada en un husillo de alta velocidad, entra en el agujero.
Su gran limitación es la relación entre longitud y diámetro: el vástago de la muela es delgado y flexa en agujeros largos y estrechos, lo que puede producir conicidad. En agujeros largos donde prima la geometría de la pared y la rugosidad, más que la posición, a veces es preferible el bruñido de cilindros y agujeros, un proceso que corrige forma y deja un rayado cruzado útil para retener lubricante.
Rectificado sin centros
En el rectificado sin centros (centerless) la pieza no se sujeta entre puntos: se apoya sobre una regla entre dos muelas, la de rectificar y una muela de arrastre o reguladora que gira más despacio y controla su giro y su avance. Hay dos modalidades principales:
- Pasante: la pieza entra por un lado y sale por el otro, avanzando gracias a la ligera inclinación de la muela reguladora. Muy productivo en barras, bulones y pasadores cilíndricos sin resaltes.
- En penetración: para piezas con escalones o perfiles, que se introducen, se rectifican y se extraen.
Es el tipo de rectificado más rápido para series medias y grandes de piezas cilíndricas, aunque no garantiza la concentricidad respecto a otros elementos de la pieza, ya que no trabaja sobre centros.
Comparativa de tipos de rectificado
| Tipo | Geometría | Piezas típicas | Punto fuerte |
|---|---|---|---|
| Plano tangencial | Caras planas | Placas, calzos, utillaje | Planitud y acabado |
| Plano frontal | Caras planas grandes | Bases y bancadas | Productividad |
| Cilíndrico exterior | Diámetros y conos exteriores | Ejes, bulones | Concentricidad |
| Interior | Agujeros | Alojamientos, casquillos | Diámetro y posición |
| Sin centros | Cilindros exteriores | Pasadores, barras | Rapidez en serie |
Cuando se necesita todavía más planitud o menos rugosidad de la que da el rectificado, se recurre a superacabados. Te lo explicamos en qué es el lapeado.
Qué tipos de rectificado ofrece Industrias Ríos
En nuestro taller de Valladolid realizamos rectificado plano de precisión sobre piezas que previamente hemos torneado o fresado en casa. Cuando tu pieza requiere rectificado cilíndrico exterior o interior, o sin centros, lo coordinamos a través de nuestra red de colaboradores como parte del encargo, de forma que tienes un solo interlocutor y un solo control de calidad. Puedes ver cómo lo integramos en nuestro servicio de rectificado industrial y en el mecanizado de precisión completo de piezas, con verificación en CMM y sistema ISO 9001:2015.
Para presupuestar necesitamos plano o muestra, material y dureza, cantidad y las tolerancias y rugosidades de cada superficie a rectificar. Consúltanos qué rectificado necesita tu pieza.
Preguntas frecuentes sobre los tipos de rectificado
¿Cuáles son los principales tipos de rectificado?
Los más habituales son el rectificado plano, para caras planas; el cilíndrico exterior, para ejes y diámetros; el interior, para agujeros; y el rectificado sin centros, para piezas cilíndricas en serie. Existen además variantes especiales para perfiles, roscas, engranajes o afilado de herramientas. La elección depende de la geometría, del tamaño, de la cantidad y de las tolerancias que pida el plano.
¿Qué diferencia hay entre rectificado cilíndrico y sin centros?
En el cilíndrico la pieza gira sujeta entre puntos o en plato, lo que permite controlar la concentricidad entre diámetros y rectificar conos o caras. En el sin centros la pieza se apoya en una regla entre la muela de corte y la reguladora, sin sujeción. Es mucho más rápido en serie, pero no referencia la pieza sobre centros y se limita a geometrías cilíndricas relativamente sencillas.
¿Cuándo conviene el rectificado interior frente al bruñido?
El rectificado interior es preferible cuando importan el diámetro, la posición del agujero y su perpendicularidad respecto a otras caras. El bruñido es más adecuado en agujeros largos donde se busca corregir forma, como conicidad u ovalización, y lograr un acabado con rayado cruzado para retener aceite, por ejemplo en cilindros hidráulicos. En algunas piezas se combinan ambos procesos.
¿Se puede rectificar una pieza no magnética en una rectificadora plana?
Sí, pero no se puede fijar directamente en el plato magnético. Se usan bridas, topes, mordazas de precisión, platos de vacío o piezas auxiliares de acero que la encierran. Es habitual en aluminio, bronce, latón o inoxidables austeníticos. Requiere más preparación y cuidado con la deformación por el amarre, así que conviene indicarlo al solicitar el presupuesto.
¿Qué tipo de rectificado da mejor acabado?
Todos pueden lograr acabados finos con la muela, los parámetros y el diamantado adecuados. Como orientación general, el rectificado plano tangencial y el cilíndrico de precisión son los que habitualmente dan rugosidades más bajas. Si el plano exige valores por debajo de lo que ofrece el rectificado, el siguiente paso son procesos de superacabado como el lapeado o el bruñido.