Cuando un plano llega al taller, el programador no piensa en «fresar la pieza», sino en una secuencia de operaciones concretas: planear las caras, escuadrar, vaciar cajeras, abrir ranuras, contornear, taladrar. Cada una tiene su herramienta, sus parámetros y sus trampas, y conocerlas te ayuda a diseñar piezas más fáciles y baratas de fabricar.
Aquí repasamos los principales tipos de fresado, cómo se clasifican, qué acabado dan y en qué situaciones conviene cada uno.
Tipos de fresado según la posición de la herramienta
La primera clasificación depende de qué parte de la fresa corta. En el fresado frontal el eje de la herramienta es perpendicular a la superficie que se genera y cortan sobre todo los filos de la cara. En el fresado periférico (o tangencial) el eje es paralelo a la superficie y trabajan los filos del perímetro. Muchas operaciones reales combinan ambos, como el escuadrado con fresa de mango, que deja a la vez el fondo y la pared.
La segunda clasificación es el sentido de corte: en concordancia, cuando la fresa gira a favor del avance, o en oposición, cuando gira en contra. En máquinas CNC modernas se trabaja casi siempre en concordancia por acabado y vida de herramienta. Por último, se distinguen las operaciones de desbaste, que buscan quitar volumen rápido, y las de acabado, que buscan cota y rugosidad. Todas ellas son parte del abanico de técnicas que resume la guía de procesos de mecanizado.
Fresado frontal y planeado
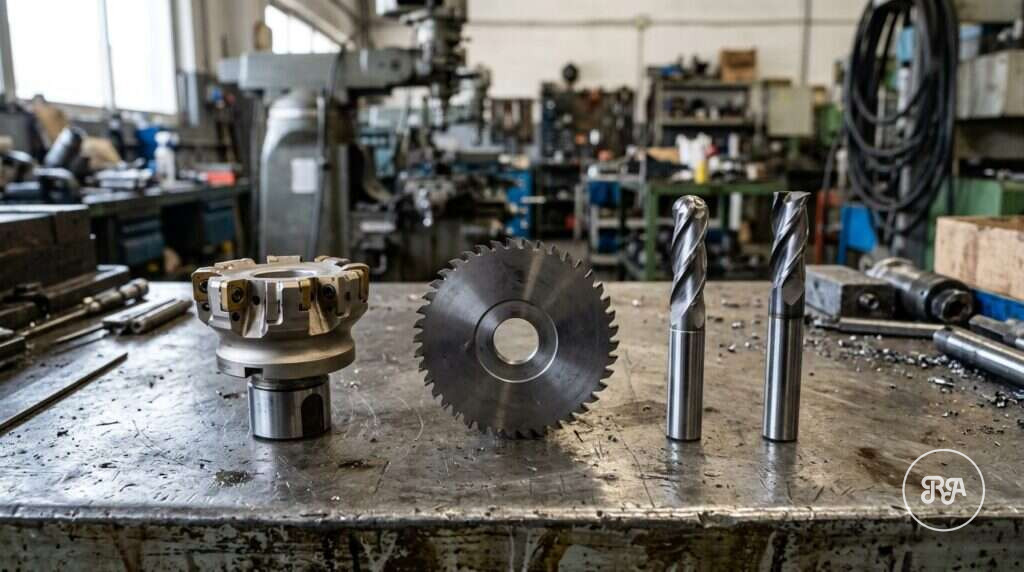
El planeado es la operación de fresado frontal más común: se usa un plato de planear con plaquitas intercambiables, de diámetro mayor que el ancho a mecanizar o con pasadas solapadas, para dejar una cara plana. Es el primer paso en casi cualquier pieza prismática, porque crea las superficies de referencia sobre las que se mide y se amarra todo lo demás.
Algunas claves técnicas:
- Conviene que la fresa sea entre un 20 y un 50 % más ancha que la pieza para evitar marcas de solape.
- Colocar la fresa ligeramente descentrada respecto a la pieza favorece que el filo entre con viruta gruesa y reduce los impactos.
- El ángulo de posición de las plaquitas influye: 45° reparte esfuerzos y protege el filo; 90° permite planear junto a un escalón.
- Una planitud muy exigente en superficies grandes puede requerir un rectificado posterior.
En piezas de gran tamaño, como bancadas o bastidores, el planeado se hace en máquinas de gran recorrido. Lo contamos en cómo se mecanizan piezas de grandes dimensiones.

Fresado periférico y contorneado
En el fresado periférico corta el lateral de la fresa. Es la base del contorneado, en el que la herramienta sigue el perfil exterior o interior de la pieza, y del escuadrado de paredes a 90°. Con fresas de mango de metal duro y estrategias de corte trocoidal o de bajo empañe radial (ae pequeño y ap grande), se aprovecha toda la longitud del filo, se reparte el desgaste y se reduce el calor.
El principal riesgo es la flexión: una fresa larga y fina se desvía y deja paredes fuera de escuadra o con conicidad. Por eso se prefiere la herramienta más corta y gruesa posible y se deja una pasada final de acabado con poco material.
Cajeado y ranurado
El cajeado vacía un hueco cerrado: cajeras de alojamiento, bolsillos para aligerar o asientos de componentes. La fresa entra en rampa o en hélice, desbasta por capas y termina fondo y paredes. Las esquinas interiores siempre quedan con un radio igual o mayor al de la herramienta; si tu plano pide esquinas vivas, habrá que recurrir a electroerosión o rediseñar.
El ranurado abre canales con el ancho de la fresa (ranura a plena herramienta) o con una fresa de disco. Es una operación exigente porque la fresa trabaja rodeada de material y evacuar la viruta cuesta. Chaveteros, colas de milano y ranuras en T son variantes con fresas de forma.
Como regla orientativa, mantén la profundidad de cajeras y ranuras por debajo de 3 a 4 veces el diámetro de la herramienta que marcan sus radios. A partir de ahí el tiempo de ciclo y el riesgo de vibración se disparan.
Otros tipos de fresado: copiado, taladrado y mandrinado
Además de las operaciones básicas, una fresadora CNC resuelve:
- Copiado o fresado 3D: con fresas esféricas o tóricas se generan superficies libres, típicas en moldes, álabes o piezas de diseño. Las fresadoras CNC de 3 a 5 ejes interpolan estos recorridos.
- Taladrado y roscado: con brocas, machos o fresas de roscar por interpolación helicoidal, útil en diámetros grandes o materiales difíciles.
- Chaflanado y achaflanado de aristas: con fresas de 45° o de radio para eliminar aristas vivas.
- Mandrinado: se agranda y afina un agujero con una barra de mandrinar para lograr diámetro, redondez y posición precisos. Tiene artículo propio: qué es el mandrinado y cuándo usarlo.
Cómo elegir el tipo de fresado para tu pieza
| Operación | Herramienta típica | Resultado |
|---|---|---|
| Planeado | Plato de planear | Caras planas de referencia |
| Escuadrado y contorneado | Fresa de mango | Paredes y perfiles |
| Cajeado | Fresa de mango con entrada en rampa | Huecos cerrados |
| Ranurado | Fresa de mango o de disco | Canales y chaveteros |
| Copiado 3D | Fresa esférica o tórica | Superficies libres |
Al diseñar, piensa en qué operación exige cada detalle. Unificar radios interiores, evitar cajeras profundas innecesarias y dejar caras de amarre reduce cambios de herramienta y horas de máquina.
Tipos de fresado que realizamos en Industrias Ríos
En nuestro taller de Valladolid realizamos planeado, escuadrado, cajeado, ranurado, contorneado, copiado 3D, taladrado, roscado y mandrinado con el centro de mecanizado vertical Hartford, fresado CNC en 5 ejes y la fresadora de bancada MTE BF-3200 para piezas grandes. Lo aplicamos tanto a piezas de cliente como a nuestros propios utillajes de control, montaje y soldadura, diseñados en la oficina técnica. Todo ello forma parte de nuestro mecanizado de precisión bajo plano, con verificación en CMM y sistema ISO 9001:2015.
Para presupuestarte, envíanos plano en PDF y STEP o una muestra, material, cantidad y tolerancias críticas. Pide presupuesto para tus piezas fresadas.
Preguntas frecuentes sobre los tipos de fresado
¿Cuál es la diferencia entre fresado frontal y periférico?
En el fresado frontal el eje de la fresa es perpendicular a la superficie mecanizada y cortan los filos de la cara; es el caso del planeado. En el periférico el eje es paralelo a la superficie y trabajan los filos laterales, como en el contorneado o el escuadrado de paredes. Muchas operaciones con fresa de mango combinan ambos a la vez, dejando fondo y pared en la misma pasada.
¿Qué es el planeado en fresadora?
Es la operación que deja una superficie plana, normalmente con un plato de planear de plaquitas intercambiables. Suele ser la primera operación sobre una pieza prismática, porque crea las caras de referencia para medir y amarrar. Se hace en desbaste y acabado, y cuando la planitud exigida es muy alta o la superficie es muy grande, se completa con rectificado plano.
¿Por qué una cajera fresada no puede tener esquinas vivas?
Porque la fresa es cilíndrica y, al girar, deja en cada esquina interior un radio como mínimo igual al suyo. Se puede reducir usando fresas más pequeñas, pero eso alarga el ciclo y limita la profundidad. Si la esquina viva es imprescindible, se recurre a electroerosión o a un rediseño con radios de alivio. Indicar en el plano el radio admisible evita sobrecostes.
¿Qué es el fresado en concordancia?
Es el modo de corte en el que la fresa gira en el mismo sentido en que avanza la pieza, de forma que cada filo entra cortando el máximo espesor de viruta y sale con el mínimo. Reduce el rozamiento, mejora el acabado y alarga la vida de la herramienta. Es el modo habitual en máquinas CNC, que no tienen holguras en los husillos de avance.
¿Qué tipo de fresado conviene para una ranura profunda?
Depende de ancho y profundidad. Para ranuras estrechas y profundas en piezas accesibles por el lateral suele ser más eficaz una fresa de disco. Si la ranura es cerrada, se usa fresa de mango con estrategias trocoidales o por capas, que controlan el esfuerzo y facilitan la evacuación de viruta. En ranuras muy estrechas y precisas, la electroerosión por hilo puede ser alternativa.