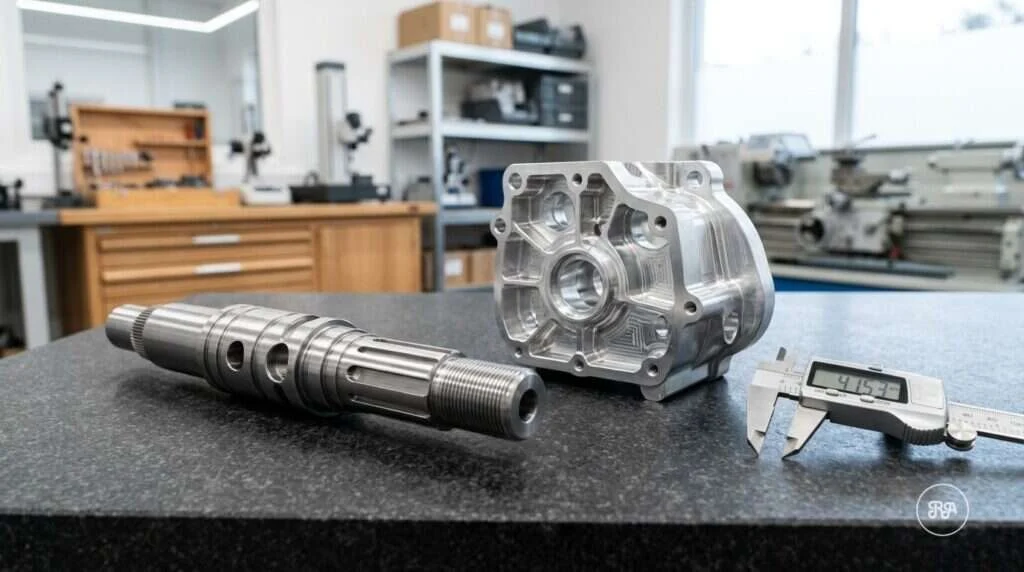
En la pantalla del CAD, todo es posible. Un par de clics, una operación booleana, y tienes una geometría compleja lista para renderizar. El software no se queja, no consume herramientas y no vibra. Pero la realidad del taller es distinta: diseñar es una cosa, y fabricar de forma eficiente —es decir, rentable, precisa y repetible— es otra muy distinta.
Cuando te enfrentas a un nuevo diseño industrial, la primera pregunta estratégica que define el coste final de la pieza es siempre la misma: ¿Esto va al torno o a la fresadora?
Elegir el proceso equivocado no significa necesariamente que la pieza no se pueda hacer. Hoy en día, con máquinas de 5 ejes, casi todo es posible. El error radica en la eficiencia. Elegir mal significa disparar el coste por hora, requerir utillajes complejos innecesarios, aumentar los tiempos de ciclo y, lo más crítico, arriesgar la precisión dimensional por culpa de múltiples amarres.
En esta guía técnica de Industrias Ríos, vamos a dejar de lado la teoría básica y profundizaremos en la ingeniería de procesos. Analizaremos cinemática, tolerancias, acabados superficiales y estrategias de fabricación híbrida para que aprendas a identificar en 30 segundos qué tecnología pide a gritos tu diseño.
1. La Diferencia Cinemática Fundamental: ¿Quién baila con quién?
Para entender las capacidades y limitaciones de cada proceso, debemos bajar a la física del corte. La diferencia no está en la herramienta, sino en el vector de movimiento relativo.
El Torneado o Turning: Simetría y Rotación
En el torno, la pieza es la protagonista dinámica. El material (normalmente una barra, tocho o preforma) se sujeta en un plato y gira a altas revoluciones (RPM). La herramienta de corte es estática (o tiene movimientos lentos de avance en los ejes X y Z) y «ataca» la pieza para arrancar la viruta de forma continua.
Es decir, la pieza gira y la herramienta se mueve en línea recta. Imagina a un alfarero trabajando la arcilla: él presiona con las manos, que hacen de herramienta fija, mientras la arcilla gira. El resultado natural de ese movimiento son formas cilíndricas, cónicas y helicoidales.
El Fresado o Milling: Estática y Esculpido
En la fresadora, la pieza es el sujeto pasivo. Se fija inmóvil a una mesa (mediante mordazas o utillajes) y es la herramienta de corte (la fresa) la que gira a miles de revoluciones. Esta herramienta se desplaza en los ejes X, Y, Z (y A, B en 5 ejes) para eliminar material.
Aquí la pieza está quieta y la herramienta gira y se traslada a la vez, como un escultor con un cincel motorizado que ataca un bloque de mármol desde diferentes ángulos. Así se generan superficies planas, cajeras, ranuras y contornos 3D libres.
2. Torneado CNC: El rey de las "piezas de revolución"
El torneado es el proceso de mecanizado más antiguo de la humanidad, pero el Control Numérico Computarizado (CNC) lo ha llevado a un nivel de precisión micrométrica.
¿Cuándo pide Torno tu diseño?
Si tu pieza tiene un eje central de simetría y el 80 % de sus características se definen por radios o diámetros concéntricos a ese eje, es carne de torno. Es la forma más rápida y económica de eliminar material.
Con el cilindrado se reduce el diámetro exterior y con el refrentado se planea la cara frontal para obtener la longitud exacta. El mandrinado agranda o perfila un agujero interior con muchísima más precisión que una broca, el roscado crea roscas interiores o exteriores de cualquier paso y el ranurado abre canales para juntas tóricas o anillos de seguridad (circlips). Todas estas operaciones las hacemos en nuestro servicio de torneado CNC.
Ventaja Técnica: El Acabado Superficial (Ra)
En el torneado, la herramienta está en contacto continuo con el material (corte continuo). Esto permite conseguir acabados superficiales tipo espejo (Ra < 0.4 µm) mucho más fácilmente que en fresado. En el fresado, el corte es interrumpido (los filos de la fresa golpean el material al entrar y salir), lo que genera micro-vibraciones y marcas de herramienta.
Si tu pieza es un vástago hidráulico o una superficie de asiento de retenes, el torno es insustituible.
Limitaciones del Torno
El problema principal es la sujeción. Si la pieza no es redonda o no tiene dónde agarrarse, el torno sufre. Aquí es donde a menudo requerimos servicios auxiliares de diseño y fabricación de calderería para preparar preformas o soldar elementos que luego serán mecanizados.

3. Fresado CNC: El maestro de la complejidad geométrica
Si el torno genera cilindros, la fresadora genera… prácticamente todo lo demás. Desde un bloque motor hasta un molde de inyección complejo
¿Cuándo pide Fresa tu diseño?
Cuando tu diseño deja de ser redondo. Si tienes superficies planas, cajeras cuadradas, taladros descentrados, roscas que no están en el centro o contornos orgánicos 3D, necesitas una fresadora.
Tipos de Fresado según la máquina:
Con 3 ejes (X, Y, Z) se resuelven piezas planas, placas y taladrados simples. Al añadir un plato divisor rotativo se pasa a 4 ejes, ideal para mecanizar las caras laterales de un cubo o hacer grabados cilíndricos. Y los 5 ejes, simultáneos o posicionados, son la joya de la corona: la mesa o el cabezal basculan, lo que permite mecanizar álabes de turbina, moldes profundos y piezas aeroespaciales. Lo tienes en nuestro servicio de fresado CNC.
El reto del Fresado: La Sujeción o Fixturing
A diferencia del torno (donde un plato de 3 garras agarra casi todo), en la fresadora la sujeción es un arte. Una pieza compleja con formas irregulares es difícil de amarrar. Para garantizar la precisión en estos casos, en Industrias Ríos diseñamos nuestros propios sistemas de sujeción. Un buen diseño de utillaje y calderería específico es vital para evitar vibraciones. Si la pieza vibra, la fresa se rompe y el acabado es pésimo.
4. La Frontera Invisible: Centros de Mecanizado Multitarea
Aquí viene la realidad de la ingeniería moderna y donde muchos diseñadores se quedan desactualizados. Supongamos que diseñas un eje de transmisión (pieza de torno), pero necesita un chavetero longitudinal y cuatro taladros roscados en la brida frontal (operaciones de fresa).
El reto del Fresado: La Sujeción o Fixturing
El método antiguo (ineficiente) encadenaba demasiados pasos: cortar el material, tornearlo en el torno CNC como primera operación, desmontar la pieza, llevarla a la fresadora, volver a centrarla y amarrarla para una segunda operación y, por fin, fresar.
El problema: cada vez que sueltas y vuelves a amarrar una pieza, pierdes la referencia cero. El error se acumula. Conseguir una concentricidad perfecta entre el diámetro torneado y el patrón de taladros fresados es una pesadilla logística.
La solución moderna: tornos con herramienta motorizada (mill-turn). Hoy en día utilizamos centros de torneado con eje C (freno del cabezal) y herramientas rotativas. La máquina tornea la pieza y, sin soltarla, frena el cabezal y utiliza fresas para hacer los taladros, chaveteros o fresados planos.
Caso Real de Éxito: Recientemente fabricamos un rotor de acero inoxidable para una bomba de alta presión. Esta pieza requería un torneado de alta precisión para el eje y un fresado de 5 ejes simultáneos para los álabes curvos. Gracias a la tecnología multitarea, garantizamos un balanceo dinámico perfecto al no tener que reposicionar la pieza.
5. Comparativa Técnica: Torno vs. Fresa
6. Guía de Decisión: ¿Qué proceso elijo para mi diseño?
| Característica | Torneado CNC | Fresado CNC |
|---|---|---|
| Movimiento Principal | La pieza gira (alta energía cinética). | La herramienta gira. |
| Geometría Ideal | Cilíndrica / Revolución / Roscas axiales. | Prismática / Plana / Contornos 3D / Cajas. |
| Herramienta | Inserto de punto único («Monofilo»). Está en contacto continuo. | Fresa rotativa (Múltiples filos). Corte interrumpido. |
| Evacuación de Viruta | Excelente (la fuerza centrífuga ayuda a expulsarla). | Crítica (requiere aire o taladrina a presión para que no se re-corte). |
| Coste de Herramientas | Generalmente menor (insertos estándar). | Mayor (fresas de metal duro integral, platos, etc.). |
| Acabado Superficial | Superior en superficies curvas. Fácil Ra 0.4 – 0.8. | Variable. Requiere pasadas de acabado finas para evitar marcas. |
| Velocidad de Arranque (MRR) | Muy alta en desbaste de cilindros. | Muy alta en planeado de grandes superficies. |
Como diseñador, tu objetivo es la funcionalidad. Pero si diseñas pensando en la fabricación (DfM – Design for Manufacturing), ahorrarás miles de euros a tu empresa. Sigue este diagrama de flujo mental:
Pide TORNO si:
La pieza es redonda, hexagonal o tubular.
Requiere concentricidad extrema entre varios diámetros (ej: alojamiento de rodamientos).
Necesitas roscas de gran diámetro o pasos especiales que no existen en machos estándar.
La rugosidad superficial es crítica para el sellado.
Pide FRESA si:
La pieza es cuadrada, rectangular o irregular.
Tienes que vaciar material (hacer una «caja» o «bolsillo»).
Hay taladros que no están en el centro de la pieza.
Necesitas superficies perfectamente planas y paralelas.
El diseño incluye logotipos, grabados o formas orgánicas 3D.
Pide MULTITAREA, Híbrido, si:
Es el caso de una pieza redonda que tiene agujeros transversales, chaveteros o caras planas fresadas, sobre todo cuando las tolerancias de posición entre la parte torneada y la fresada son muy estrictas (por debajo de 0,05 mm).
7. Materiales y su influencia en la elección
No podemos cerrar esta guía sin hablar de la materia prima. El comportamiento del material cambia drásticamente entre torno y fresa. Con los plásticos técnicos (nylon, Delrin), en el torno hay que tener cuidado con las virutas largas que se enredan en la pieza (el efecto «nido de pájaro»), mientras que en la fresadora el control de la viruta es más sencillo. En los aceros inoxidables (304/316), el corte continuo del torno genera mucho calor en la punta de la herramienta y exige refrigeración abundante; en fresado, el choque térmico de calentar y enfriar cada vez que el filo gira puede agrietar herramientas de mala calidad. Y el aluminio es el rey del fresado, porque admite velocidades de corte altísimas (High Speed Machining) y evacua el calor con la viruta.
En Industrias Ríos, nuestra experiencia en mecanizado de precisión nos permite ajustar los parámetros de corte (avance, velocidad, profundidad) para cada aleación específica, garantizando que no haya deformaciones térmicas ni tensiones residuales.
Saber distinguir entre torneado y fresado es cultura general necesaria para cualquier ingeniero o jefe de compras. Sin embargo, la línea que los separa es cada vez más difusa gracias a la tecnología actual.
No necesitas ser un experto en programación CAM ni saber si tenemos que usar un torno de cabezal móvil o un centro de 5 ejes. Tu trabajo es diseñar una pieza funcional; el nuestro es fabricarla de la forma más inteligente posible.
¿Tienes un diseño entre manos y dudas de su fabricabilidad?
En Industrias Ríos no nos limitamos a ejecutar planos. Analizamos tu geometría, proponemos mejoras de diseño para reducir costes y elegimos la tecnología (Torno, Fresa o Híbrida) que garantice el éxito del proyecto.