Si has pedido alguna vez una placa con cajeras o una brida con taladros, esa pieza ha pasado casi con seguridad por una fresadora. El fresado es uno de los procesos de arranque de viruta más versátiles que existen y, junto al torneado, forma la base de la fabricación de piezas mecánicas.
En esta guía te contamos qué es el fresado, qué significa fresar en términos técnicos, qué herramientas y parámetros intervienen, qué operaciones permite y en qué casos es mejor que otros procesos. También verás los errores de diseño que más encarecen una pieza fresada y qué necesita un taller para presupuestarla bien.
Fresado: definición y significado técnico
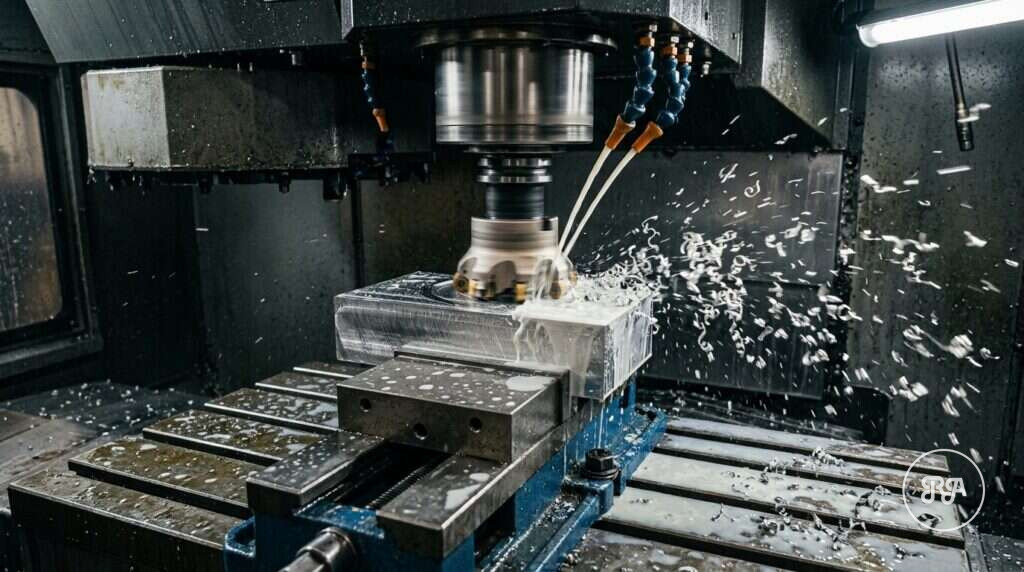
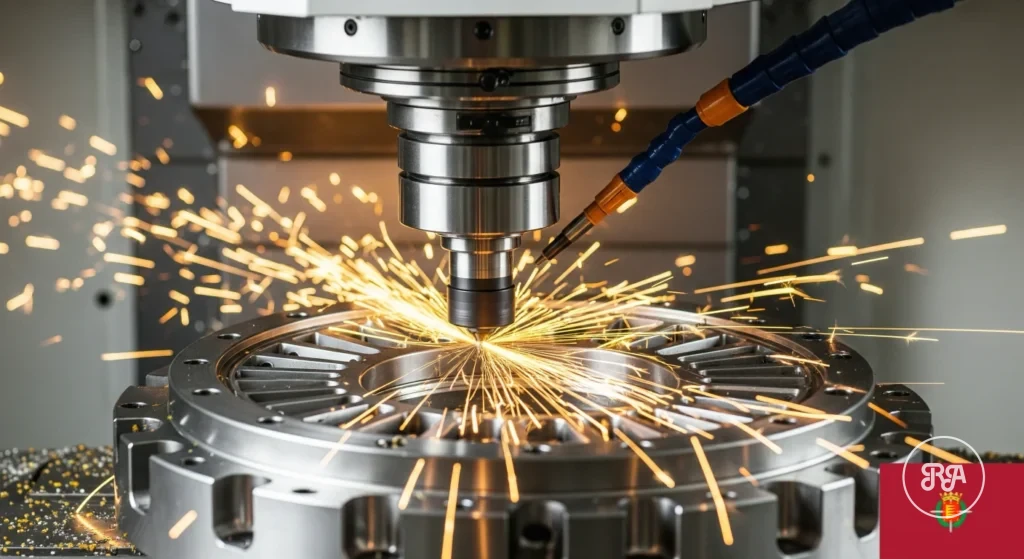
El fresado es un proceso de mecanizado por arranque de viruta en el que una herramienta de corte rotativa con varios filos, llamada fresa, elimina material de una pieza que permanece fija en la mesa o que se desplaza con ella. A diferencia del torneado, donde gira la pieza, aquí gira la herramienta, y es la combinación de ese giro con el avance relativo entre fresa y pieza lo que genera la superficie final.
Cada filo corta durante una fracción de vuelta y sale del material, por lo que el corte es intermitente. Eso tiene dos consecuencias prácticas: los filos se refrigeran entre cortes, lo que permite trabajar con velocidades altas, y la herramienta sufre impactos repetidos, lo que exige máquinas rígidas y amarres firmes para evitar vibraciones.
El fresado sirve para obtener superficies planas, escalones, ranuras, cajeras, contornos, chaflanes, taladros y formas tridimensionales complejas. Por eso se usa en prácticamente todos los sectores, desde moldes y utillajes hasta componentes de automoción, defensa o bienes de equipo, y es una de las operaciones centrales del mecanizado de precisión de piezas metálicas y plásticas.
Qué es fresar: movimientos y parámetros de corte
Fresar consiste en coordinar tres movimientos: el de corte, que es la rotación de la fresa; el de avance, que es el desplazamiento de la pieza o del cabezal; y el de profundidad, que fija cuánto material se quita en cada pasada.
Los parámetros que definen una operación de fresado son:
- Velocidad de corte (Vc): velocidad periférica del filo, en m/min. Se calcula como Vc = π · D · n / 1000, siendo D el diámetro de la fresa en mm y n las revoluciones por minuto.
- Avance por diente (fz): espesor de material que corta cada filo en cada vuelta, en mm/diente. Es el dato que da el fabricante de la herramienta.
- Velocidad de avance (Vf): Vf = fz · z · n, donde z es el número de filos. Es el valor que se programa en mm/min.
- Profundidad axial (ap) y radial (ae): cuánto entra la fresa en altura y en anchura. Su combinación determina el volumen de viruta y el esfuerzo sobre la herramienta.
Otro concepto clave es el sentido de corte. En el fresado en concordancia (o a favor), la fresa gira en el mismo sentido que el avance y el filo entra con el espesor máximo de viruta; suele dar mejor acabado y más vida de herramienta en máquinas sin holguras. En el fresado en oposición, el filo entra con espesor cero y roza antes de cortar, algo que hoy se reserva para casos concretos.
Tipos de fresas usadas en el fresado
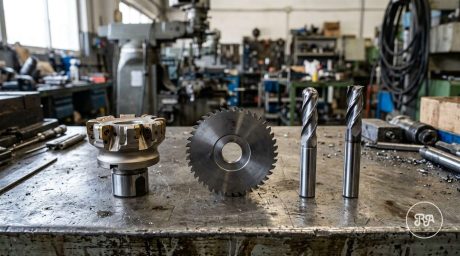
La elección de la fresa condiciona el acabado, el tiempo de ciclo y el coste. Las familias más habituales son:
- Fresas de planear: cabezales de gran diámetro con plaquitas intercambiables para obtener superficies planas amplias.
- Fresas de mango o frontales: cortan con la punta y con el lateral; sirven para escalones, cajeras, contornos y ranuras.
- Fresas de disco: para ranuras profundas y estrechas o cortes laterales.
- Fresas esféricas y tóricas: para superficies curvas, moldes y acabados en tres o cinco ejes.
- Fresas de forma: reproducen un perfil concreto, como colas de milano, chaflanes o radios.
En cuanto al material, el metal duro (carburo) con recubrimientos tipo TiAlN domina la producción actual por su resistencia al calor. El acero rápido (HSS) queda para herramientas especiales o materiales blandos. El detalle de cada operación lo tienes en nuestro artículo sobre los tipos de fresado: frontal, periférico, planeado y ranurado.
Operaciones de fresado y qué piezas permiten
Con una misma máquina se encadenan operaciones muy distintas. Las más comunes son el planeado para dejar caras planas y paralelas, el escuadrado de bloques, el cajeado de huecos cerrados, el ranurado, el contorneado de perfiles exteriores, el taladrado, el roscado con macho o por interpolación y el mandrinado de alojamientos de precisión.
La geometría alcanzable depende del número de ejes. Una fresadora de tres ejes resuelve la mayoría de placas, soportes y bridas. Con caras inclinadas o superficies libres, el mecanizado en 5 ejes permite hacerla en un solo amarre, con menos errores de reposicionado.
Como orientación general, el fresado de acabado alcanza con facilidad tolerancias de centésimas de milímetro y rugosidades del orden de Ra 0,8 a 3,2 µm, según material, herramienta y rigidez del conjunto. Si se necesita más, la pieza suele pasar después por rectificado u otro proceso de acabado.
Fresado o torneado: cuándo elegir cada proceso
La regla práctica es sencilla: si la pieza es de revolución, el torno es más eficiente; si es prismática o tiene formas no simétricas, manda la fresadora. En muchas piezas reales se combinan ambos procesos.
| Criterio | Fresado | Torneado |
|---|---|---|
| Qué gira | La herramienta | La pieza |
| Geometría típica | Prismática, cajeras, contornos, 3D | Ejes, casquillos, discos, roscas |
| Tipo de corte | Intermitente, varios filos | Continuo, un filo |
| Piezas habituales | Placas, bridas, carcasas, moldes | Árboles, bulones, casquillos |
Si quieres profundizar en la comparación con ejemplos, lee las diferencias entre torneado CNC y fresado.
Errores habituales en piezas fresadas
Buena parte del coste de una pieza fresada se decide en el plano:
- Esquinas interiores vivas en cajeras: una fresa es redonda y siempre deja un radio. Indica el radio admisible o acepta el que marque la herramienta.
- Cajeras muy profundas y estrechas: obligan a herramientas largas que vibran. Una relación profundidad/diámetro superior a 4 o 5 dispara el tiempo de ciclo.
- Paredes delgadas: flexan durante el corte y pierden planitud y tolerancia.
- Tolerancias generales demasiado cerradas: aplicar centésimas a toda la pieza cuando solo las necesitan dos alojamientos encarece sin aportar nada.
- No pensar en el amarre: si la pieza no tiene por dónde sujetarse, habrá que diseñar un utillaje específico.
Servicio de fresado en Industrias Ríos
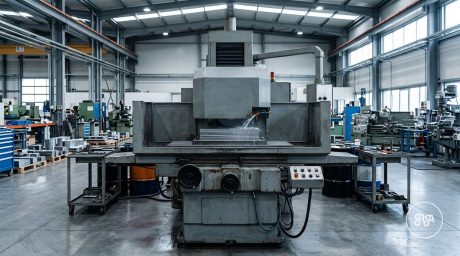
En Industrias Ríos fresamos en taller propio con centro de mecanizado vertical Hartford, fresado CNC en 5 ejes y una fresadora de bancada MTE BF-3200 para piezas grandes. Trabajamos aceros al carbono y aleados, inoxidables, aluminio, bronce, latón, titanio y plásticos técnicos, desde prototipos y piezas unitarias hasta series. Verificamos las cotas críticas con máquina de medición por coordenadas en sala climatizada, bajo un sistema certificado ISO 9001:2015. Si prefieres la versión aplicada a máquina, tienes la guía de fresado CNC y fresadora de control numérico, y si estás cerca de nuestro taller, la página de mecanizado de precisión en Valladolid.
Para presupuestar necesitamos el plano en 2D (PDF) o 3D (STEP), o una muestra física; el material; la cantidad y la previsión de repetición; y las tolerancias y acabados críticos. Con esos datos te respondemos con una propuesta concreta. Envíanos tu plano desde la página de contacto.
Preguntas frecuentes sobre qué es el fresado
¿Qué diferencia hay entre fresar y tornear?
Al fresar gira la herramienta, una fresa de varios filos, y la pieza permanece fija o se desplaza sobre la mesa. Al tornear gira la pieza y una herramienta de un solo filo la recorre. Por eso el torneado es ideal para piezas de revolución, como ejes o casquillos, y el fresado para piezas prismáticas, cajeras, ranuras y superficies complejas. Muchas piezas combinan ambos procesos en su ruta de fabricación.
¿Qué materiales se pueden fresar?
Se pueden fresar casi todos los metales: aceros al carbono y aleados, aceros de herramienta, inoxidables, aluminio, cobre, bronce, latón y titanio. También plásticos técnicos como POM, PEEK, PA6 o PTFE. Lo que cambia entre ellos son la herramienta, los recubrimientos, la velocidad de corte y la refrigeración. Los materiales más duros o pegajosos, como el inoxidable dúplex o el titanio, exigen parámetros más conservadores.
¿Qué precisión se consigue con el fresado?
Como referencia general, el fresado de acabado alcanza tolerancias de centésimas de milímetro y rugosidades entre Ra 0,8 y 3,2 µm. El resultado real depende de la rigidez de la máquina, del amarre, de la herramienta y del material. Cuando el plano pide tolerancias de micras o una planitud muy exigente, lo habitual es dejar un sobrematerial y terminar la pieza con rectificado.
¿Qué es el fresado en concordancia y en oposición?
En concordancia, la fresa gira en el mismo sentido en que avanza la pieza y cada filo entra cortando el máximo espesor de viruta. Suele dar mejor acabado y alarga la vida de la herramienta en máquinas CNC sin holguras. En oposición, el filo entra con espesor mínimo y roza antes de cortar; se reserva para superficies con costra dura o máquinas convencionales con juego en el husillo.
¿Qué necesito para pedir presupuesto de una pieza fresada?
Lo ideal es enviar el plano en PDF con cotas y tolerancias y, si lo tienes, el modelo 3D en STEP. Indica también el material, la cantidad, si habrá repeticiones y cualquier tratamiento o acabado posterior. Si no tienes plano, una muestra física también sirve como punto de partida. Puedes hacernos llegar la documentación desde nuestra página de contacto.