El mecanizado de acero inoxidable tiene fama de complicado, y no sin motivo: endurece al cortarlo, conduce mal el calor, forma virutas largas y tenaces y desgasta la herramienta más deprisa que un acero de construcción. A cambio, ofrece piezas resistentes a la corrosión, higiénicas y duraderas, imprescindibles en sectores como alimentación, farmacia, energía, naval o defensa.
En este artículo vemos por qué cuesta más mecanizarlo, cómo se comporta cada familia de inoxidable, qué herramientas y parámetros dan mejores resultados, en qué se diferencia del acero al carbono y qué cuidados de calidad conviene exigir. Si quieres el contexto general, puedes empezar por la guía de procesos de mecanizado.
Por qué el mecanizado de acero inoxidable es exigente
Tres propiedades explican casi todas las dificultades:
- Endurecimiento por deformación. Los inoxidables austeníticos endurecen rápidamente cuando se deforman. Si la herramienta roza en lugar de cortar, deja una capa superficial endurecida que castiga la pasada siguiente.
- Baja conductividad térmica. Conduce el calor unas tres veces peor que un acero al carbono, así que la temperatura se concentra en el filo en lugar de irse con la viruta.
- Tenacidad y ductilidad. La viruta no rompe con facilidad, se enrolla en la herramienta o la pieza y tiende a adherirse al filo (filo recrecido).
El resultado, si no se ajusta el proceso, es desgaste prematuro de herramienta, mal acabado, vibraciones y cotas que se mueven. Con la estrategia adecuada, en cambio, el inoxidable se mecaniza con total fiabilidad y buenas productividades.
Familias de inoxidable y su maquinabilidad
Cada familia se comporta de forma distinta en el taller:
- Austeníticos (303, 304, 316): los más habituales. El 303 lleva azufre para romper la viruta y es el más fácil de mecanizar. El inox 304, el más extendido exige ya más cuidado, y el AISI 316 con molibdeno es algo más pastoso todavía.
- Martensíticos (420): se mecanizan bien en estado recocido y admiten temple posterior. Si se mecanizan ya templados, se recurre a rectificado o a herramientas específicas para material duro.
- Dúplex y superdúplex: combinan estructura austenítica y ferrítica. Tienen el doble de límite elástico que un 316 y resisten muy bien los cloruros, pero su mecanizado es bastante más exigente: velocidades más bajas, herramienta robusta y máquinas rígidas.
Elegir la calidad adecuada es la primera decisión de fabricación. Si la pieza no se suelda y la corrosión es moderada, pasar de 304 a 303 puede reducir mucho el tiempo de ciclo.
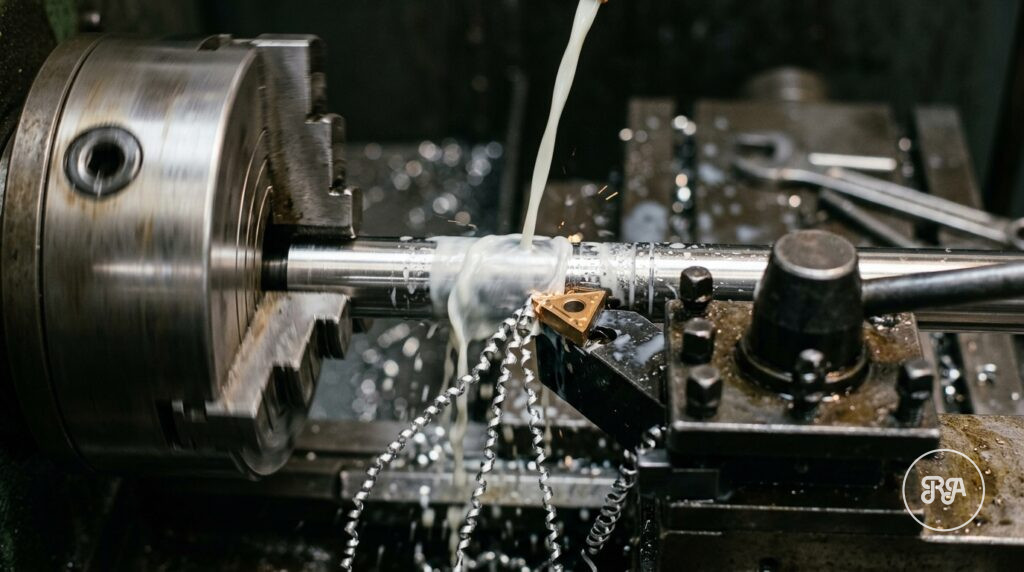
Herramientas y parámetros para mecanizar acero inoxidable
Las pautas generales para mecanizar acero inoxidable con buenos resultados son:
- Metal duro con recubrimientos resistentes al calor (tipo TiAlN o similares) y filos afilados, con geometrías positivas que corten sin empujar.
- Avance constante y suficiente: el espesor de viruta debe superar la capa endurecida de la pasada anterior. Nunca dejar la herramienta rozando o parada en contacto.
- Velocidades de corte moderadas, bastante inferiores a las del acero al carbono, para controlar la temperatura en el filo.
- Refrigeración abundante, preferiblemente a alta presión y dirigida al filo, para evacuar calor y romper la viruta.
- Máquina y sujeción rígidas, con voladizos de herramienta mínimos.
Los datos concretos dependen de la calidad, la operación y la herramienta, y conviene partir de las recomendaciones del fabricante de las plaquitas o fresas, ajustándolas con la experiencia del taller.
Torneado y fresado de inoxidable: buenas prácticas
En torneado, el problema principal es la viruta. Plaquitas con rompevirutas para inoxidable, profundidades de pasada que superen el radio de punta y refrigeración a presión evitan que la viruta se enrolle en la pieza y la raye. En el artículo sobre torneado CNC explicamos cómo se planifican estas operaciones.
En fresado, el fresado en concordancia reduce el rozamiento en la entrada del filo y el endurecimiento superficial. Las trayectorias de carga constante (trocoidales o adaptativas) mantienen el esfuerzo estable, algo muy útil en cajeras y ranuras profundas.
En taladrado y roscado, que suelen ser las operaciones más delicadas, conviene usar brocas con refrigeración interna, evitar picoteos innecesarios que endurezcan el fondo y elegir machos o fresas de roscar específicos para inoxidable. Un macho roto en una pieza casi terminada es uno de los fallos más caros del taller.
Mecanizado de acero inoxidable frente al acero al carbono
El mecanizado de acero al carbono o aleado (por ejemplo F114 o F125) es, en general, más rápido y económico: el material conduce mejor el calor, rompe mejor la viruta y admite velocidades mayores. A cambio, necesita protección frente a la corrosión (pintura, cincado, pavonado o aceite) y no es apto para contacto con muchos productos.
El inoxidable se elige cuando la corrosión, la higiene o el aspecto lo justifican. Un criterio útil es comparar el coste total: material, horas de máquina y herramienta, pero también el tratamiento superficial que el acero al carbono sí requiere y la vida útil de la pieza en servicio.
Si tu pieza no necesita resistencia a la corrosión, puedes ver nuestras soluciones de fabricación de piezas de acero al carbono, donde también trabajamos aceros aleados y de herramienta.
Calidad y acabado en el mecanizado de piezas de acero
En el mecanizado de piezas de acero inoxidable, la calidad no termina en la cota. Conviene cuidar:
- Contaminación cruzada: separar útiles, cepillos y amarres usados con acero al carbono para evitar partículas de hierro incrustadas que después oxidan.
- Rugosidad: una superficie fina resiste mejor la corrosión y se limpia con más facilidad.
- Rebabas: en inoxidable son tenaces y deben eliminarse con cuidado.
- Pasivado: en aplicaciones exigentes se especifica un pasivado posterior para restablecer una capa pasiva homogénea.
- Verificación dimensional con la pieza a temperatura estable, dado su coeficiente de dilatación elevado.
Pide también el certificado del material y, si tu sector lo exige, trazabilidad del lote hasta la pieza terminada.
Mecanizado de acero inoxidable en Industrias Ríos
En Industrias Ríos mecanizamos inoxidables AISI 303, 304, 316/L, 420, dúplex y superdúplex en nuestro taller de Valladolid, con más de 40 años de experiencia en automoción, defensa, energía, petroquímica, alimentaria y farmacéutica. Contamos con torneado CNC, fresado CNC incluido 5 ejes, rectificado de precisión y electroerosión por hilo, con control dimensional mediante CMM en sala climatizada y un sistema de gestión certificado ISO 9001:2015. Si el cliente lo pide, aportamos trazabilidad de materiales y procesos.
Consulta nuestro servicio de piezas de acero inoxidable bajo plano o conoce nuestro taller de mecanizado de precisión en Valladolid.
Para presupuestar necesitamos el plano (PDF o STEP) o una muestra, la calidad de inoxidable, la cantidad y las tolerancias y acabados requeridos. Envíanos tu consulta.
Preguntas frecuentes sobre el mecanizado de acero inoxidable
¿Qué acero inoxidable es más fácil de mecanizar?
El AISI 303 es el inoxidable de mecanizado fácil por excelencia: su contenido en azufre rompe la viruta y reduce el desgaste de herramienta. Lo paga con menor resistencia a la corrosión y mala soldabilidad. Entre los austeníticos estándar, el 304 se mecaniza algo mejor que el 316, y los martensíticos como el 420 se comportan bien en estado recocido.
¿Por qué se endurece el acero inoxidable al mecanizarlo?
La deformación plástica que genera el corte transforma parte de la estructura austenítica y aumenta la densidad de dislocaciones, lo que eleva la dureza de la capa superficial. Si la herramienta roza sin cortar, o el avance es demasiado pequeño, esa capa endurecida crece y la siguiente pasada tiene que atravesarla, acelerando el desgaste del filo.
¿Qué refrigerante se usa para mecanizar inoxidable?
Lo habitual es taladrina emulsionable con buena concentración y aditivos de extrema presión, aplicada en abundancia y, si la máquina lo permite, a alta presión y por el interior de la herramienta. En roscado y operaciones lentas también se emplean aceites de corte enteros. El objetivo es doble: evacuar el calor del filo y romper y arrastrar la viruta.
¿Se puede mecanizar acero inoxidable dúplex?
Sí, aunque es más exigente que un 316. Su límite elástico es muy superior y la viruta es dura y tenaz, por lo que se trabaja con velocidades más bajas, herramientas robustas con recubrimientos adecuados y máquinas rígidas. Es un material habitual en válvulas, bombas y equipos para petroquímica, energía y entornos marinos.
¿Hay que pasivar las piezas de inoxidable tras el mecanizado?
No siempre. La capa pasiva se regenera sola en contacto con el aire, pero el pasivado químico elimina restos de hierro libre y deja una superficie más homogénea. Se recomienda en piezas para sectores alimentario, farmacéutico, médico o químico, y cuando el cliente lo especifica. Si tienes dudas sobre tu caso, consúltanos antes de fabricar.