La mayoría de las piezas mecanizadas que se fabrican en un taller pasan por una herramienta con filo que corta el material y lo separa en forma de viruta. Es el principio del torneado, del fresado, del taladrado y del mandrinado, y conocerlo ayuda a entender por qué una pieza cuesta lo que cuesta, por qué una tolerancia es razonable o no y qué acabado se puede esperar.
En esta guía explicamos qué es el mecanizado por arranque de viruta, cómo se forma la viruta, qué operaciones incluye, qué parámetros de corte se ajustan y qué ventajas y límites tiene frente a otros procesos.
Qué es el mecanizado por arranque de viruta
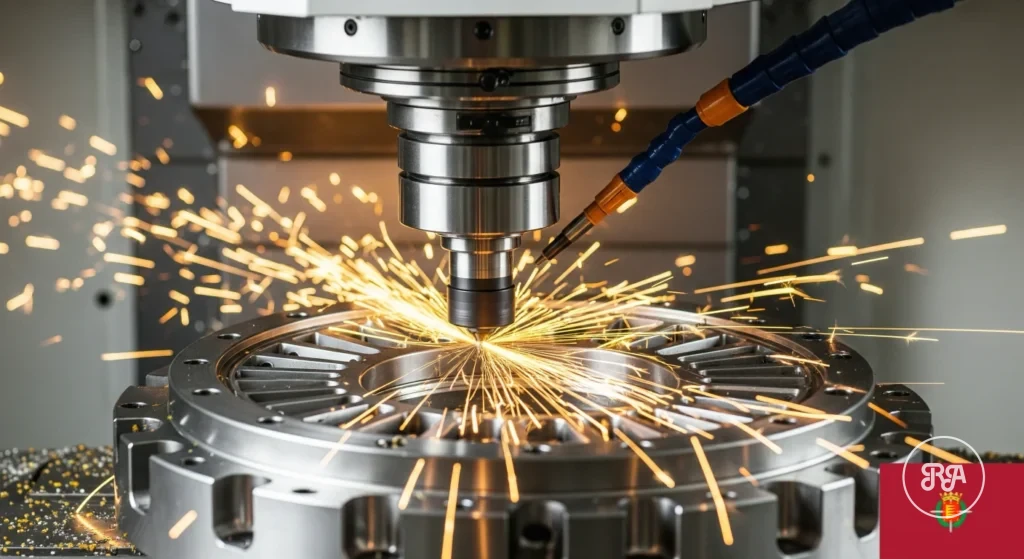
Es un proceso de fabricación en el que una herramienta de filo definido penetra en el material y lo cizalla, separando pequeñas porciones que salen en forma de viruta. Para que haya corte necesitamos dos movimientos: el movimiento principal, que produce el corte (la pieza gira en el torno, la fresa gira en la fresadora), y el movimiento de avance, que desplaza la herramienta para que el corte recorra la superficie.
La herramienta debe ser más dura que el material que corta y mantener el filo a la temperatura de trabajo, que en la zona de contacto puede superar varios cientos de grados. De ahí la importancia del material de herramienta, del recubrimiento y de la refrigeración.
Cómo se forma la viruta y qué te dice del corte
Cuando el filo avanza, el material se comprime delante de él y se deforma plásticamente a lo largo de un plano de cizallamiento. Según el material y las condiciones, la viruta sale de distintas formas:
- Viruta continua: típica de materiales dúctiles como aluminio, acero dulce o inoxidable. Da buen acabado, pero si no se rompe se enreda en la pieza y en la herramienta, por eso se usan rompevirutas.
- Viruta discontinua o fragmentada: propia de materiales frágiles como la fundición gris o algunos bronces. Se evacua con facilidad.
- Viruta con filo recrecido: el material se suelda al filo y cambia su geometría. Empeora el acabado y la medida. Suele indicar velocidad de corte baja o recubrimiento inadecuado.
En taller, el color y la forma de la viruta se leen como un diagnóstico: una viruta azulada en acero indica mucho calor; una viruta en espiral corta y regular, que los parámetros van bien.
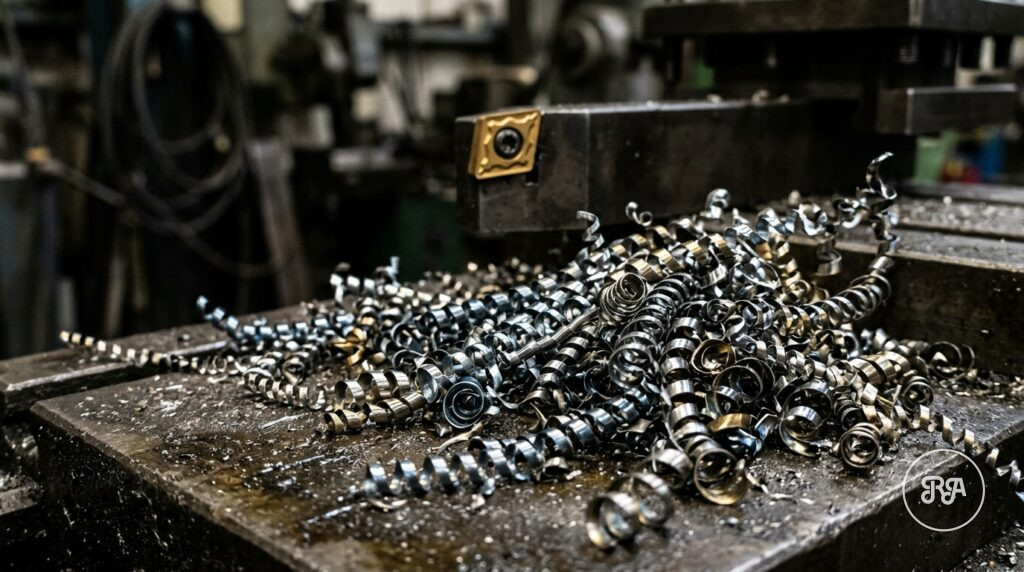
Mecanizados por arranque de viruta: torneado, fresado, taladrado y rectificado
Bajo este principio se agrupan las operaciones más habituales del taller:
- Torneado: la pieza gira y la herramienta avanza. Genera superficies de revolución, caras, roscas y ranuras. Lo desarrollamos en qué es el torneado y sus operaciones.
- Fresado: la fresa gira y la pieza, amarrada en la mesa, se desplaza o permanece fija mientras se mueve el cabezal. Planos, cajeras, contornos y superficies 3D. Tienes el detalle en el artículo sobre fresado.
- Taladrado, escariado y mandrinado: producen y calibran agujeros con distintos niveles de precisión.
- Roscado y brochado: operaciones de forma para roscas, chaveteros y perfiles interiores.
El rectificado se estudia a veces dentro de esta familia porque también arranca micro-virutas, aunque con granos abrasivos sin filo definido. Es la operación que se usa cuando el corte con herramienta no alcanza la tolerancia o el material está templado; lo explicamos en qué es el rectificado.
Parámetros de corte en el arranque de viruta
Tres variables controlan casi todo el resultado:
| Parámetro | Unidad | Efecto principal |
|---|---|---|
| Velocidad de corte (Vc) | m/min | Temperatura en el filo y vida de la herramienta |
| Avance (f o fz) | mm/rev o mm/diente | Rugosidad y espesor de viruta |
| Profundidad de pasada (ap) | mm | Volumen de material retirado y esfuerzo |
Como referencia general, el aluminio admite velocidades de corte muy superiores a las del acero, mientras que el inoxidable austenítico y el titanio exigen velocidades moderadas y avances firmes para no endurecer la superficie. La rugosidad teórica en torneado depende sobre todo del avance y del radio de la punta de la plaquita: a más avance, más rugosidad; a más radio, mejor acabado pero más tendencia a vibrar.
Un error frecuente es bajar el avance para mejorar el acabado en inoxidable: el filo roza en lugar de cortar, la superficie se endurece y la siguiente pasada es peor.
Herramientas y materiales de corte
La elección de la herramienta pesa tanto como la máquina:
- Acero rápido (HSS): tenaz y barato, útil en brocas, machos de roscar y herramientas especiales.
- Metal duro (carburo) recubierto: el estándar en producción. Los recubrimientos de TiAlN o AlTiN soportan temperaturas altas.
- Cermet y cerámica: acabado a alta velocidad en aceros y fundiciones.
- CBN: torneado duro de aceros templados.
- Diamante policristalino (PCD): aluminio con alto silicio, cobre y materiales abrasivos no férricos.
La geometría importa: ángulo de desprendimiento positivo para materiales blandos y dúctiles, filos reforzados para desbaste de acero, y radios de punta pequeños cuando la pieza es esbelta y tiende a vibrar.
Ventajas y límites de la fabricación por arranque de viruta
Frente a la fundición, la forja o la fabricación aditiva, el arranque de viruta ofrece precisión de centésimas de forma rutinaria, buen acabado, libertad para cambiar el diseño sin rehacer moldes y conservación de las propiedades del material en bruto. Por eso es la base del mecanizado de precisión de piezas en prototipos, piezas unitarias y series.
Sus límites también conviene conocerlos:
- Se desperdicia material, algo relevante en aleaciones caras como el titanio o el superdúplex.
- Las cavidades profundas con esquinas vivas interiores no se pueden hacer con herramienta rotativa; ahí entra la electroerosión.
- Los aceros muy duros desgastan rápido la herramienta y suelen rectificarse.
- Las paredes finas y las piezas esbeltas vibran y se deforman si el amarre y la secuencia no están bien pensados.
Mecanizado por arranque de viruta en Industrias Ríos
En el taller de Industrias Ríos, en Valladolid, el arranque de viruta es el día a día: torneado CNC en torno CMZ, fresado CNC en centro vertical Hartford, fresado 5 ejes y fresadora de bancada MTE BF-3200 para piezas grandes. Cuando la pieza lo pide, la completamos con rectificado plano y electroerosión por hilo en nuestras propias máquinas, y verificamos las cotas en sala climatizada con máquina de medición por coordenadas y rugosímetro, bajo un sistema certificado ISO 9001:2015.
Trabajamos aceros al carbono y aleados, inoxidables, aluminio, bronce, titanio y plásticos técnicos, desde prototipos hasta series largas. Para presupuestar necesitamos plano (PDF o STEP) o muestra, material, cantidad y tolerancias críticas. Cuéntanos tu proyecto y te proponemos proceso y plazo.
Preguntas frecuentes sobre el mecanizado por arranque de viruta
¿Qué es el arranque de viruta?
Es la forma de eliminar material en la que una herramienta con filo penetra en la pieza y separa pequeñas porciones, llamadas virutas, mediante cizallamiento. Requiere un movimiento de corte y uno de avance entre pieza y herramienta. Es el principio del torneado, el fresado, el taladrado, el mandrinado y el roscado, que son las operaciones más comunes en cualquier taller de mecanizado.
¿Qué procesos son de arranque de viruta?
Los principales son el torneado, el fresado, el taladrado, el escariado, el mandrinado, el roscado, el aserrado y el brochado. Algunas clasificaciones incluyen también el rectificado y el resto de procesos abrasivos, porque retiran micro-virutas, aunque con granos sin filo definido. La electroerosión, el láser o el chorro de agua no son de arranque de viruta: son procesos no convencionales.
¿Qué tipos de viruta existen?
Se distinguen tres tipos básicos. La viruta continua aparece en materiales dúctiles como el acero dulce o el aluminio. La discontinua o fragmentada, en materiales frágiles como la fundición. Y la viruta con filo recrecido, cuando el material se adhiere al filo y altera su geometría. Esta última es un síntoma de parámetros o herramienta inadecuados y empeora el acabado.
¿Qué ventajas tiene el mecanizado por arranque de viruta?
Permite precisiones de centésimas de forma habitual, buen acabado superficial y gran libertad de diseño sin necesidad de moldes. Además, conserva las propiedades del material de partida y es rentable desde una sola pieza. Sus desventajas son el desperdicio de material y la dificultad para mecanizar cavidades con esquinas interiores vivas o aceros muy duros.
¿Qué parámetros de corte hay que definir?
Los tres básicos son la velocidad de corte, en metros por minuto; el avance, en milímetros por vuelta o por diente; y la profundidad de pasada, en milímetros. A partir de ellos se calculan las revoluciones del husillo y la velocidad de avance de la máquina. Los valores dependen del material de la pieza, de la herramienta, de la rigidez del amarre y del acabado buscado.