Hay piezas en las que el fresado o el torneado no bastan: un asiento de rodamiento que debe ajustar a micras, una placa de utillaje que tiene que apoyar perfectamente plana o un eje templado cuya dureza impide cortarlo con herramienta convencional. En todos esos casos la respuesta suele ser la misma: rectificar.
En esta guía te explicamos qué es el rectificado, cómo trabaja una rectificadora, qué lo diferencia de otros procesos de mecanizado, cuándo tiene sentido especificarlo y qué errores conviene evitar en el plano.
Rectificado: significado y definición técnica
El rectificado es un proceso de mecanizado por abrasión en el que una muela giratoria, formada por miles de granos abrasivos unidos por un aglomerante, arranca material en cantidades muy pequeñas para dar a la pieza su dimensión, su forma y su acabado definitivos. Cada grano actúa como un filo diminuto que corta una microviruta, y la suma de todos ellos produce superficies muy regulares.
En el lenguaje de taller, rectificar significa corregir: se parte de una pieza ya mecanizada con un pequeño sobrematerial, normalmente de unas décimas de milímetro, y se lleva a cota final. Por eso se considera una operación de acabado, aunque también existen variantes de desbaste por abrasión con gran arranque de material.
Cómo funciona una rectificadora
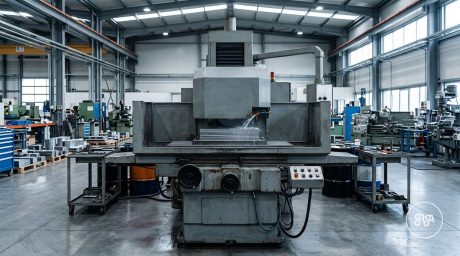
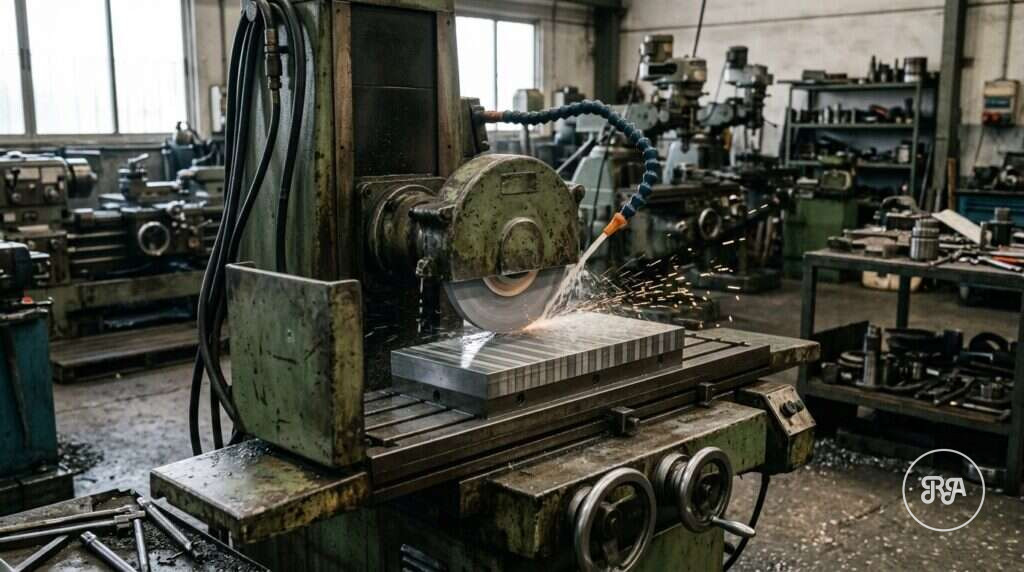
Una rectificadora combina un cabezal que hace girar la muela a alta velocidad con unos movimientos de avance muy precisos de la pieza o de la muela. En una rectificadora plana, la pieza se sujeta sobre un plato magnético que la mesa desplaza en vaivén bajo la muela; en cada carrera la muela baja unas milésimas o centésimas de milímetro.
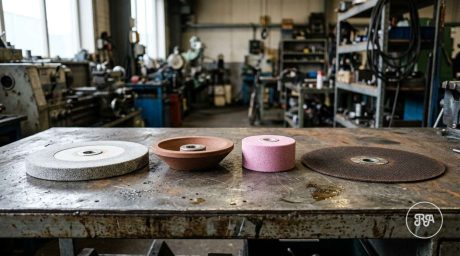
La muela es el elemento clave. Se define por cinco características:
- Abrasivo: corindón (óxido de aluminio) para aceros, carburo de silicio para fundición y no férricos, y CBN o diamante para aceros templados muy duros y metal duro.
- Tamaño de grano: grueso para desbastar, fino para acabados de baja rugosidad.
- Dureza o grado: la fuerza con que el aglomerante retiene el grano.
- Estructura: la porosidad, que aloja la viruta y el refrigerante.
- Aglomerante: vitrificado, resinoide o metálico.
Con el uso, los granos se embotan y la muela pierde forma, así que se diamanta periódicamente para reavivarla. La refrigeración abundante es imprescindible: el calor generado puede quemar la superficie, ablandar una pieza templada o provocar microgrietas.
Rectificado frente a otros procesos de mecanizado
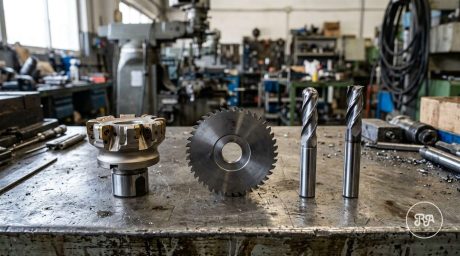
Frente al fresado y al torneado, el rectificado arranca mucho menos material por pasada, pero consigue lo que ellos no alcanzan de forma estable: tolerancias de micras, planitudes y paralelismos muy ajustados y rugosidades bajas. Como referencia técnica general, el rectificado de precisión trabaja con rugosidades del orden de Ra 0,1 a 0,8 µm, frente a los Ra 0,8 a 3,2 µm habituales en fresado o torneado de acabado.
La otra gran ventaja es que puede trabajar materiales templados, de 55 HRC o más, que desgastarían muy rápido una herramienta de corte convencional. Por eso la ruta típica de una pieza de precisión es mecanizar en blando, tratar térmicamente y rectificar las superficies funcionales. Si la exigencia es todavía mayor, se pasa a procesos de superacabado. Tienes la comparación completa en nuestro artículo sobre tipos de acabados superficiales en piezas mecanizadas.
Cuándo necesitas rectificado mecanizado en una pieza
Tiene sentido especificar rectificado cuando se da alguna de estas situaciones:
- Ajustes funcionales: asientos de rodamientos, alojamientos de casquillos, guías o ejes con ajustes ISO estrechos.
- Planitud y paralelismo: placas base de utillajes, bancadas de apoyo, calzos, reglas o matrices.
- Piezas templadas: punzones, cuchillas, ejes o casquillos endurecidos tras el tratamiento térmico.
- Superficies de deslizamiento o estanqueidad: donde la rugosidad afecta al desgaste o a la junta. Para especificarla bien conviene conocer los parámetros de rugosidad superficial Ra y Rz.
Si ninguna cota o superficie lo exige, rectificar solo encarece. Lo eficiente es limitarlo a las caras funcionales.
Principales tipos de rectificado
Según la geometría de la pieza y la máquina se distinguen varias familias: el rectificado plano, para caras planas; el cilíndrico exterior entre puntos, para ejes; el interior, para agujeros; el rectificado sin centros, muy productivo en series de piezas cilíndricas; y otros especiales, como el de perfiles o el de roscas. Cada uno tiene sus propias tolerancias alcanzables y limitaciones, y los explicamos uno por uno en el artículo de tipos de rectificado: plano, cilíndrico, interior y sin centros.
Errores habituales al especificar un rectificado
- Pedir rectificado en toda la pieza: multiplica el coste sin mejorar la función.
- No dejar sobrematerial: si la pieza llega a cota final desde el fresado, no hay nada que rectificar. Coordina la ruta con tu proveedor.
- Olvidar el tratamiento térmico en la secuencia: el temple deforma la pieza; rectificar antes de tratar anula el trabajo.
- Indicar rugosidad sin parámetro: escribe Ra o Rz con su valor, no solo «rectificado».
- Piezas no magnéticas en rectificado plano: aluminio, inoxidables austeníticos o bronce requieren amarres mecánicos o por vacío, algo que conviene saber de antemano.
Rectificadora y servicio de rectificado en Industrias Ríos
En Industrias Ríos realizamos en taller propio rectificado plano de precisión. Si tu pieza necesita rectificado cilíndrico, exterior o interior, o rectificado sin centros, lo coordinamos a través de nuestra red de colaboradores como parte del encargo, con un único interlocutor. Integramos el rectificado con el fresado y el torneado CNC de nuestro servicio de mecanizado de precisión, de modo que controlamos el sobrematerial y la secuencia desde el principio. Medimos con CMM, rugosímetro y micrómetros en sala climatizada, bajo ISO 9001:2015. Tienes el detalle del servicio en rectificado industrial de piezas.
Para presupuestar necesitamos plano o muestra, material y estado (blando o templado), cantidad y las tolerancias y rugosidades de las caras a rectificar. Cuéntanos tu proyecto de rectificado.
Preguntas frecuentes sobre qué es el rectificado
¿Qué significa rectificar una pieza?
Rectificar una pieza es llevarla a su cota y acabado definitivos eliminando una pequeña cantidad de material con una muela abrasiva. Se aplica sobre piezas ya mecanizadas, a menudo tras un tratamiento térmico, para corregir deformaciones y conseguir tolerancias, planitud y rugosidad que el fresado o el torneado no alcanzan de forma estable. Suele limitarse a las superficies funcionales.
¿Qué precisión se consigue con el rectificado?
Como información técnica general, el rectificado de precisión trabaja con tolerancias de micras o pocas centésimas y rugosidades del orden de Ra 0,1 a 0,8 µm. Los valores reales dependen del tipo de rectificado, de la máquina, del estado de la muela, del material y del tamaño de la pieza. Para cifras todavía más finas se recurre a procesos de superacabado como el lapeado.
¿Se pueden rectificar piezas templadas?
Sí, y es uno de sus usos principales. La muela abrasiva corta materiales muy duros, por encima de 55 HRC, que desgastarían enseguida una herramienta convencional. Para aceros templados se usan muelas de corindón adecuadas o de CBN, con buena refrigeración para no quemar la superficie ni ablandar la capa templada. La secuencia habitual es mecanizar, templar y rectificar.
¿Cuánto sobrematerial hay que dejar para rectificar?
Depende del tamaño de la pieza, de la deformación esperada tras el tratamiento térmico y del tipo de rectificado. Como orientación general se dejan unas décimas de milímetro por cara, algo menos en piezas pequeñas y sin temple. Lo más seguro es acordarlo con el taller que va a rectificar, porque un exceso alarga el ciclo y un defecto puede dejar zonas sin limpiar.
¿Qué diferencia hay entre rectificado y pulido?
El rectificado es un proceso dimensional: controla cotas, planitud y paralelismo con una muela rígida. El pulido busca sobre todo aspecto y baja rugosidad con abrasivos flexibles o pastas, sin garantizar la geometría. Por eso una superficie puede rectificarse y después pulirse si necesita brillo, pero el pulido no sustituye al rectificado cuando hay tolerancias estrechas que cumplir.