La electroerosión por hilo es la técnica de referencia cuando necesitas cortar un perfil complejo en una pieza metálica con esquinas vivas, holguras mínimas o material ya templado. Un alambre fino, que nunca toca la pieza, va erosionando el metal mediante descargas eléctricas y sigue la trayectoria que marca el control numérico.
En este artículo repasamos cómo funciona el corte, qué parámetros deciden la precisión y el acabado, qué piezas tiene sentido fabricar así y qué errores de diseño encarecen el trabajo sin aportar nada.
Cómo funciona la electroerosión por hilo
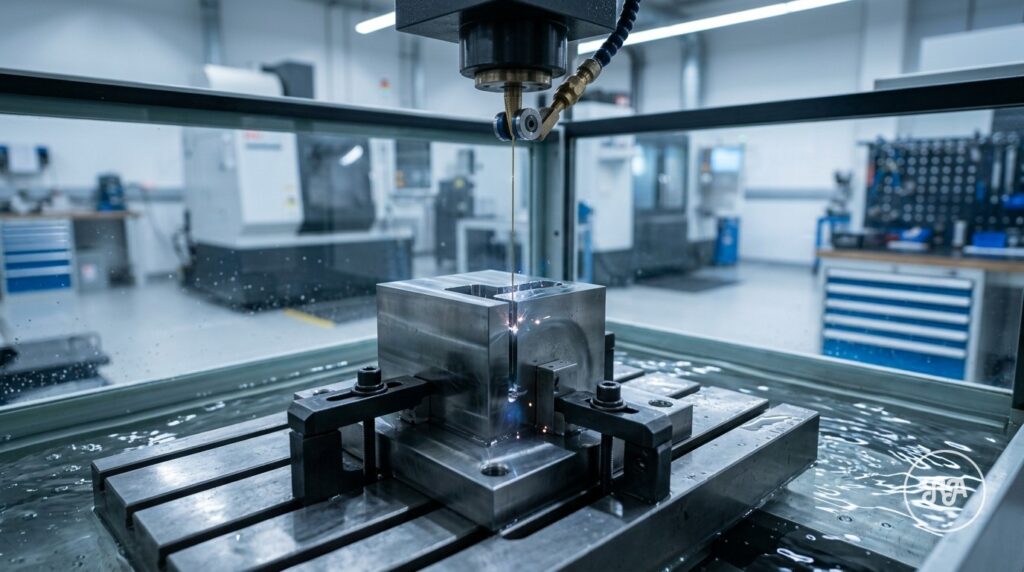
La máquina tiene dos cabezales, uno por encima y otro por debajo de la pieza, que guían un hilo de latón o de latón recubierto, habitualmente de 0,1 a 0,3 mm de diámetro. El hilo se desenrolla de una bobina, pasa por la zona de corte y se desecha: siempre trabaja con hilo nuevo, de modo que su desgaste no afecta a la cota.
La pieza se sumerge o se riega con agua desionizada, que actúa como dieléctrico. El generador lanza impulsos que hacen saltar chispas entre hilo y pieza; cada chispa funde y vaporiza una pequeña cantidad de metal y el agua arrastra las partículas. Los cabezales se desplazan en X-Y y, gracias a los ejes U-V, pueden inclinar el hilo para cortar conicidades o perfiles distintos en la cara superior y en la inferior.
Como el hilo tiene que atravesar la pieza, el corte es siempre pasante. Cuando el contorno es interior, primero se hace un taladro de inicio por el que se enhebra el hilo.
Corte por hilo: parámetros que definen precisión y acabado
El resultado del corte por hilo depende sobre todo de estas variables:
- Número de pasadas: un primer corte de desbaste deja la forma con sobremedida y los repasos posteriores, con menos energía, ajustan la cota y mejoran la superficie. Más repasos equivalen a más precisión y más tiempo.
- Espesor de la pieza: en alturas grandes el lavado es más difícil y la velocidad baja; hay que vigilar la rectitud de la pared.
- Material: la conductividad térmica y el punto de fusión cambian la velocidad. El carburo o el cobre se cortan más despacio que un acero de herramienta.
- Tensión y diámetro del hilo: un hilo fino permite radios interiores más pequeños, pero corta más lento y admite menos energía.
- Estabilidad térmica: la temperatura del agua y de la sala influye en las micras.
Como referencia general del proceso, con varios repasos se trabajan tolerancias de pocas micras y rugosidades en el entorno de Ra 0,2 a 0,8 µm. El radio interior mínimo es algo mayor que el del hilo más el gap de descarga.
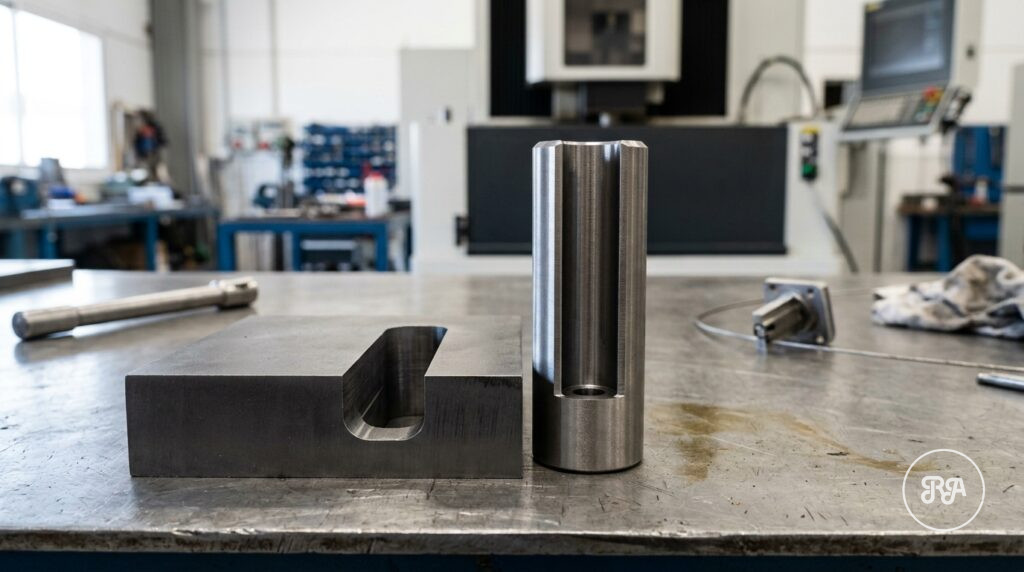
Qué piezas se fabrican con wire EDM
El wire EDM es la opción natural para:
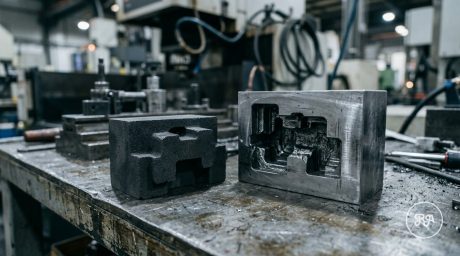
- Punzones, matrices y placas de corte de troquelería, cortados después del temple.
- Posicionadores, guías y postizos para utillajes de control y montaje, donde la holgura con la pieza es mínima.
- Ranuras estrechas, chaveteros interiores y perfiles de engranajes pequeños.
- Piezas de pared fina o geometría delicada que se deformarían con una fresa.
- Paquetes de chapa o placas apiladas que deben quedar idénticas.
- Prototipos mecanizados de perfiles complejos, porque no requiere herramienta específica: basta con el programa.
Sectores como defensa, aeroespacial, automoción, médico o bienes de equipo la usan a diario para componentes donde la precisión del perfil es funcional.
Corte por electroerosión por hilo frente a láser, fresado y penetración
| Proceso | Cuándo elegirlo | Limitaciones |
|---|---|---|
| Hilo | Perfiles pasantes precisos, material templado, esquinas casi vivas | Solo cortes pasantes, velocidad baja en espesores grandes |
| Fresado CNC | Volumen de material alto, cajeras, formas 3D | Radios interiores según fresa, esfuerzos de corte |
| Láser | Chapa fina, rapidez, series grandes | Zona afectada térmicamente amplia, menor precisión |
| Penetración | Cavidades ciegas y formas 3D en material duro | Necesita electrodo, más lento |
El corte por electroerosión por hilo no sustituye al fresado: lo complementa. Lo eficiente es desbastar y hacer taladros por arranque de viruta y dejar al hilo el perfil crítico. Cuando la forma es ciega, la alternativa es la EDM por penetración con electrodo, que también realizamos en nuestro taller.
Errores habituales al diseñar piezas para erosión por hilo
Algunos detalles del plano disparan el coste de la erosión por hilo sin mejorar la pieza:
- Tolerancias de micras en todo el contorno. Cada repaso suma tiempo. Indica tolerancias estrechas solo en las cotas funcionales.
- Radios interiores imposibles. Pedir esquina viva absoluta no es realista; especifica el radio máximo admisible.
- Olvidar el taladro de inicio. En contornos interiores hay que prever dónde entra el hilo y si la marca de salida es aceptable.
- No indicar el estado del material. Si la pieza se templa, conviene cortar después del temple y dejar sobremedidas en las caras que se van a rectificar.
- Ignorar las tensiones internas. Al liberar un perfil grande de un bloque, el material puede moverse; a veces compensa un precorte.
Electroerosión por hilo en Valladolid con Industrias Ríos
En nuestro taller del Polígono Industrial San Cristóbal disponemos de una máquina de electroerosión por hilo AgieCharmilles integrada con el torneado y el fresado CNC y con el rectificado plano. Eso nos permite fabricar la pieza completa: preparar el bloque, rectificar las caras de referencia y cortar por hilo el perfil, con verificación final en sala climatizada mediante máquina de medición por coordenadas y proyector de perfiles, dentro de un sistema certificado ISO 9001:2015.
Es parte de nuestro servicio de mecanizado de precisión y de la oferta de mecanizado de precisión en Valladolid, con más de 40 años de experiencia en automoción y como colaborador del Ministerio de Defensa. Si quieres ver cómo encaja con el resto de técnicas, repasa nuestra guía de procesos de mecanizado.
Para presupuestar, envíanos:
- Plano en PDF y modelo 3D en STEP o DXF del perfil.
- Material, espesor y si llega templado o debe templarse.
- Cantidad de piezas.
- Tolerancias y rugosidad de las zonas críticas.
Solicita presupuesto de corte por hilo y te responderemos con la propuesta de proceso.
Preguntas frecuentes sobre electroerosión por hilo
¿Qué espesor se puede cortar con electroerosión por hilo?
Depende de la máquina, pero las de uso industrial trabajan desde chapas de pocos milímetros hasta bloques de varios cientos de milímetros de altura. En espesores grandes la velocidad baja y el lavado del dieléctrico se vuelve crítico para mantener la rectitud de la pared. Si tu pieza es alta, indícalo en la consulta para valorar la estrategia de corte.
¿Qué materiales admite el corte por hilo?
Cualquier metal conductor: aceros al carbono, aceros de herramienta templados, inoxidables, aluminio, cobre, latón, bronce, titanio y metal duro. La dureza no es un problema, porque el hilo no corta por contacto. Los plásticos técnicos y las cerámicas no conductoras no se pueden erosionar y requieren otros procesos como el fresado.
¿Qué radio interior mínimo deja la electroerosión por hilo?
El radio interior mínimo equivale aproximadamente al radio del hilo más el gap de descarga. Con hilos de 0,25 mm suele rondar una o dos décimas de milímetro, y con hilos más finos puede bajar algo más. En esquinas exteriores sí se obtienen aristas vivas. Especifica en el plano el radio máximo admisible en lugar de pedir esquina viva.
¿El wire EDM sirve para piezas unitarias?
Sí, y es una de sus ventajas. No necesita herramienta específica, solo el programa CNC generado a partir del plano o del modelo 3D. Por eso es muy práctico para prototipos, recambios unitarios y series cortas de punzones o postizos. En series largas de piezas sencillas, otros procesos pueden resultar más rápidos y económicos.
¿Cuánto tarda un corte por electroerosión por hilo?
Depende de la longitud del perfil, del espesor, del material y del número de repasos. Un contorno corto en chapa fina se corta en minutos y un perfil de precisión en bloque grueso puede requerir horas. Con el plano delante te damos una estimación realista; puedes enviarlo desde la página de contacto.