Una pieza con caras inclinadas, agujeros en ángulos compuestos o superficies alabeadas puede fabricarse en tres ejes con varios amarres y utillajes, o en un centro de cinco ejes con uno o dos. La diferencia se nota en precisión entre caras, en plazo y, muchas veces, en coste.
En este artículo explicamos qué es el mecanizado en 5 ejes, qué ejes intervienen, en qué se diferencian el fresado posicionado y el continuo, qué ventajas aporta, qué piezas se benefician y qué conviene revisar antes de encargarlo.
Qué es el mecanizado en 5 ejes
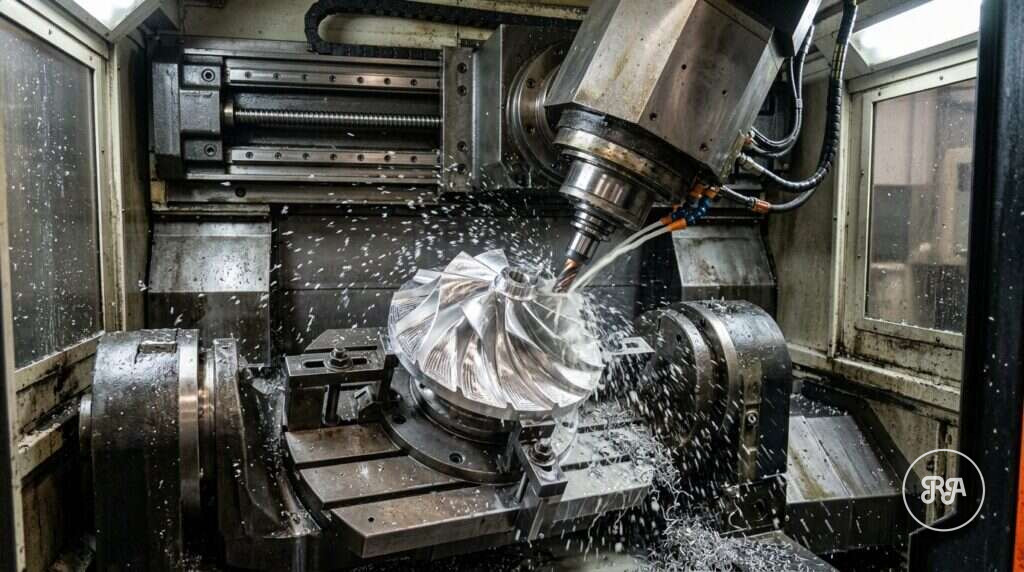
Es una modalidad de fresado CNC en la que la herramienta puede moverse en los tres ejes lineales habituales (X, Y, Z) y, además, orientarse respecto a la pieza gracias a dos ejes rotativos. Con esa combinación la fresa puede atacar prácticamente cualquier cara de la pieza salvo la de apoyo, y mantener el ángulo de corte adecuado sobre superficies curvas.
Todo esto depende del control numérico computarizado, que coordina los cinco ejes a la vez y recalcula en tiempo real la posición de la punta de la herramienta. Sin esa capacidad de cálculo, el cinco ejes simultáneo no sería viable.
Ejes lineales y rotativos en un centro de mecanizado 5 ejes
Los ejes rotativos se designan con las letras A, B y C, que giran respectivamente alrededor de X, Y y Z. Un centro de mecanizado 5 ejes combina dos de ellos, y la arquitectura cambia según dónde estén:
- Mesa basculante y giratoria (trunnion): la pieza bascula y gira, el cabezal queda fijo. Es la configuración más habitual para piezas pequeñas y medianas.
- Cabezal basculante y mesa giratoria: un eje rotativo en el cabezal y otro en la mesa. Adecuado para piezas más pesadas.
- Cabezal birrotativo: los dos giros los hace el cabezal y la pieza no se mueve. Se usa en máquinas de gran tamaño.
La configuración condiciona el volumen de trabajo útil, el peso admisible de la pieza y las zonas a las que llega la herramienta, así que es un dato a revisar antes de asignar una pieza a una máquina.

Fresado 5 ejes posicionado (3+2) frente a continuo
Hay dos formas de trabajar en cinco ejes:
| Modalidad | Cómo trabaja | Aplicaciones |
|---|---|---|
| Posicionado o 3+2 | Los ejes rotativos orientan la pieza y se bloquean; se mecaniza en 3 ejes | Caras inclinadas, taladros en ángulo, piezas prismáticas con varias caras |
| Continuo o simultáneo | Los cinco ejes se mueven a la vez durante el corte | Álabes, rodetes, superficies de forma libre, contornos alabeados |
El 3+2 resuelve la mayoría de las piezas industriales: evita reamarres, mantiene las referencias y permite usar herramientas más cortas y rígidas. El continuo se reserva para geometrías que realmente lo necesitan, porque exige programación CAM más elaborada y verificación de colisiones más cuidadosa.
Ventajas del CNC 5 ejes
- Menos amarres: cinco caras en un solo amarre. Cada reamarre introduce un error de posicionamiento, así que menos amarres significa mejor relación entre cotas de caras distintas.
- Herramientas más cortas: al inclinar la herramienta o la pieza se puede llegar a zonas profundas sin alargar la fresa, lo que reduce vibraciones y mejora el acabado.
- Mejor acabado en superficies curvas: la fresa trabaja con el ángulo óptimo en lugar de con la punta, donde la velocidad de corte es nula.
- Menos utillajes específicos: muchos soportes inclinados dejan de ser necesarios.
- Plazos más cortos: menos preparaciones y menos manipulación entre operaciones.
La contrapartida es una hora de máquina más cara y una programación más exigente. Para piezas de una o dos caras sencillas, un fresado CNC en tres ejes suele ser más económico.
Piezas y sectores que se benefician
El cinco ejes aporta más cuanto más compleja es la relación entre caras. Algunos casos típicos:
- Soportes, carcasas y bridas con taladros en ángulos compuestos, frecuentes en defensa y en el mecanizado para el sector aeroespacial.
- Rodetes, álabes y componentes de turbomaquinaria para energía.
- Cuerpos de válvula e hidráulica con canales que se cruzan.
- Moldes, electrodos y utillajes con superficies de forma.
- Implantes e instrumental médico en titanio o PEEK.
También es útil en prototipos mecanizados, porque reduce el número de utillajes necesarios para fabricar una sola unidad y acorta el plazo de validación del diseño.
Programación y verificación: los puntos críticos
Un buen resultado en cinco ejes depende sobre todo de lo que ocurre antes de encender la máquina:
- Modelo 3D limpio: el CAM trabaja sobre el STEP; un modelo con superficies abiertas o mal exportadas genera trayectorias defectuosas.
- Simulación de colisiones: con dos ejes girando, el portaherramientas, el cabezal y el amarre pueden chocar. Se simula la máquina completa.
- Postprocesador ajustado a la cinemática real de la máquina.
- Referencias y datums claros en el plano: definen desde dónde se mide y cómo se orienta la pieza.
- Medición tridimensional: las cotas entre caras inclinadas se verifican con máquina de medición por coordenadas.
Mecanizado en 5 ejes en Industrias Ríos
En Industrias Ríos hacemos fresado CNC en 5 ejes en nuestro taller de Valladolid, integrado con torneado CNC, rectificado plano y electroerosión por hilo en las mismas instalaciones. La oficina técnica programa a partir de tu modelo 3D y verificamos las cotas con máquina de medición por coordenadas en sala climatizada, bajo sistema ISO 9001:2015. Tienes más información sobre el servicio de mecanizado de precisión en 5 ejes.
Para presupuestar necesitamos el modelo en STEP y el plano en PDF con tolerancias y referencias, el material, la cantidad y los acabados. Envíanos tu pieza y te decimos si compensa hacerla en 5 ejes o en 3.
Preguntas frecuentes sobre el mecanizado en 5 ejes
¿Qué es una máquina CNC de 5 ejes?
Es una máquina de control numérico que, además de desplazar la herramienta en los ejes lineales X, Y y Z, puede orientar la pieza o el cabezal mediante dos ejes rotativos. Así la herramienta llega a cinco caras de la pieza en un solo amarre y puede seguir superficies curvas con el ángulo de corte adecuado. Suelen ser centros de mecanizado con mesa basculante o cabezal orientable.
¿Qué diferencia hay entre 3 ejes y 5 ejes?
En 3 ejes la herramienta siempre trabaja en la misma orientación, perpendicular a la mesa, así que para mecanizar otras caras hay que volver a amarrar la pieza. En 5 ejes la pieza o el cabezal se inclinan y giran, de modo que se accede a varias caras sin reamarrar y se pueden fresar superficies complejas. El resultado es mejor precisión entre caras y menos preparaciones.
¿Qué es el mecanizado 3+2?
Es la modalidad posicionada del cinco ejes. Los dos ejes rotativos orientan la pieza en el ángulo necesario, se bloquean y se mecaniza en tres ejes. Después se reorienta para la siguiente cara. Es más sencillo de programar que el continuo y resuelve la mayoría de piezas prismáticas con caras o taladros inclinados.
¿Cuándo compensa el mecanizado en 5 ejes?
Compensa cuando la pieza tiene muchas caras con cotas relacionadas entre sí, taladros en ángulos compuestos, zonas profundas que obligarían a usar herramientas largas o superficies de forma libre. También cuando el número de amarres en 3 ejes dispararía el coste de utillaje. En piezas planas sencillas, el 3 ejes suele ser más económico.
¿Qué materiales se pueden mecanizar en 5 ejes?
Los mismos que en fresado convencional: aluminio, aceros al carbono y aleados, inoxidables, titanio, bronce, latón y plásticos técnicos como PEEK o POM. El cinco ejes resulta especialmente útil en titanio y en aleaciones difíciles, porque permite usar herramientas más cortas y mantener condiciones de corte estables, algo clave para controlar el calor y el desgaste.