El mecanizado de válvulas es uno de los trabajos más exigentes del taller: las piezas deben garantizar estanqueidad a presión, resistir fluidos agresivos o altas temperaturas y encajar con precisión en conjuntos donde un fallo tiene consecuencias serias. Cuerpos, bonetes, bridas, asientos, obturadores y vástagos requieren combinaciones de torneado, fresado y mandrinado con tolerancias geométricas estrictas.
En este artículo repasamos qué componentes se mecanizan, qué materiales son habituales, cuáles son las cotas críticas y qué debes exigir a un taller si fabricas o mantienes válvulas industriales.
Componentes en el mecanizado de válvulas
Una válvula industrial reúne piezas de geometrías muy distintas, y cada una tiene su proceso dominante:
- Cuerpo: normalmente de fundición o forja. Se mecanizan bridas, asientos, alojamientos interiores y roscas o taladros de conexión.
- Bonete o tapa: superficies de cierre, alojamiento de empaquetadura y taladros de unión.
- Obturador (bola, compuerta, disco o tapón): superficies de sellado con buena forma y acabado.
- Asientos: anillos con exigencias de planitud o forma y rugosidad baja.
- Vástago o eje: pieza de revolución con roscas de maniobra y zonas de estanqueidad.
- Bridas y accesorios: caras de junta con acabado normalizado.
Procesos para mecanizar válvulas industriales
La mayoría de las piezas de las válvulas industriales son de revolución, por lo que el torneado CNC de componentes concentra buena parte del trabajo: vástagos, asientos, obturadores, bridas y el torneado exterior e interior de los cuerpos. El fresado y el mandrinado completan las operaciones en cuerpos de paso angular, válvulas de tres vías o piezas con conexiones en varias caras.
Otras operaciones habituales son:
- Roscado de conexiones y de vástagos de maniobra.
- Rectificado de vástagos y superficies de sellado cuando la rugosidad lo exige.
- Mecanizado de caras de brida con el acabado de junta especificado.
- Recargue por soldadura de asientos con aleaciones duras, seguido de mecanizado de acabado.
Materiales habituales en válvulas industriales
El material depende del fluido, la presión y la temperatura de servicio:
| Material | Uso típico | Consideraciones de mecanizado |
|---|---|---|
| Acero al carbono forjado o fundido | Agua, vapor, hidrocarburos no corrosivos | Buena maquinabilidad; controlar sopladuras en fundición |
| Inoxidable AISI 316/316L | Química, alimentaria, agua de mar | Tiende a endurecerse; herramientas afiladas y avances constantes |
| Dúplex y superdúplex | Petroquímica, offshore, cloruros | Alta resistencia; exige máquinas rígidas y parámetros conservadores |
| Bronce | Agua, naval, baja presión | Fácil de mecanizar; cuidado con las rebabas en asientos |
| Plásticos técnicos (PTFE, PEEK) | Asientos blandos y juntas | Control dimensional por dilatación y fluencia |
El inoxidable con molibdeno es el material más frecuente en válvulas para fluidos corrosivos; si quieres conocer sus propiedades y comportamiento en el taller, consulta nuestro artículo sobre el acero inoxidable AISI 316.
Mecanizado de válvulas de grandes dimensiones
El mecanizado de válvulas de grandes dimensiones suma los retos de estanqueidad a los de cualquier pieza voluminosa: manipulación de cuerpos pesados, amarre sin deformar, alineación de bridas opuestas y medición en piezas que no caben en una máquina de medición convencional. Los cuerpos fundidos pueden presentar sobreespesores irregulares, así que conviene verificar el bruto antes de mecanizar para asegurar que todas las superficies limpian.
Explicamos estos factores con más detalle en nuestro artículo sobre el mecanizado de grandes piezas y bancadas.
Cotas críticas y control de calidad en válvulas industriales
En una válvula, las cotas que más importan son las que afectan a la estanqueidad y a la maniobra:
- Planitud y rugosidad de caras de brida y superficies de asiento.
- Concentricidad entre asiento, guía del vástago y alojamiento de la empaquetadura.
- Perpendicularidad entre eje de maniobra y eje de paso.
- Paralelismo y distancia entre caras en válvulas entre bridas.
- Roscas de conexión dentro de norma.
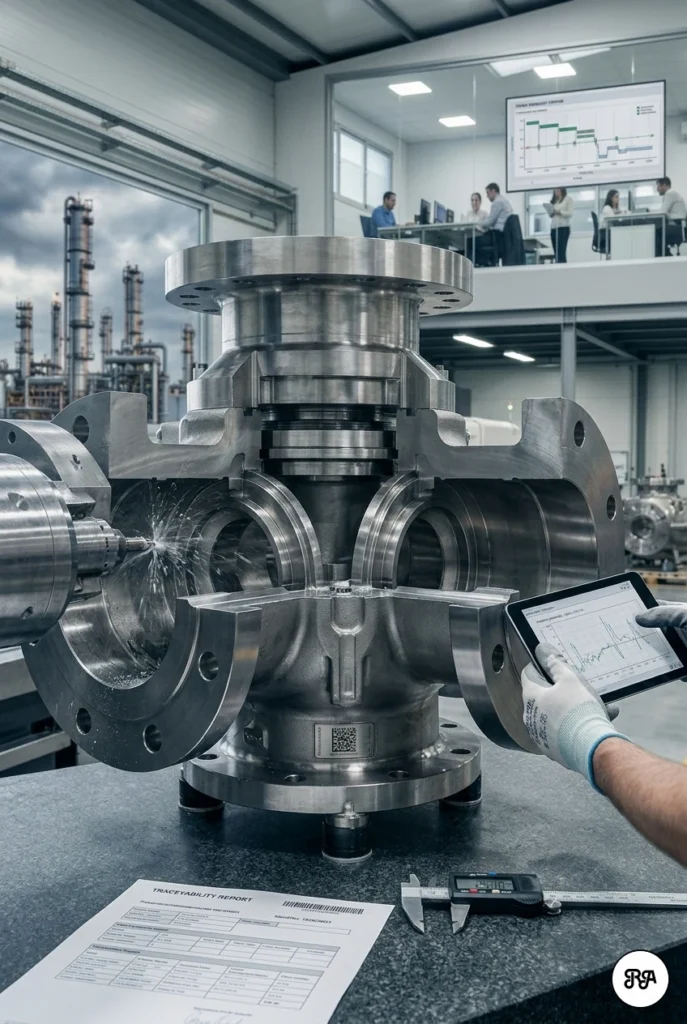
A esto se añade la documentación: trazabilidad de material con certificado de colada, informes dimensionales y, según el sector, requisitos específicos del cliente final. Las pruebas de presión suele realizarlas el fabricante de la válvula tras el montaje, pero dependen de que cada componente llegue dentro de tolerancia.
Mecanizado de válvulas para la industria energética y petroquímica
El mecanizado de válvulas para la industria energética abarca centrales térmicas, hidráulicas, ciclos combinados y redes de gas, con vapor a alta temperatura y presiones elevadas. Puedes ver cómo trabajamos para este sector en mecanizado para el sector energía. En petroquímica y refino los retos son la corrosión y la seguridad: materiales como dúplex o superdúplex y trazabilidad completa. Más información en mecanizado para la industria petroquímica.
Si eres uno de los fabricantes de válvulas que subcontrata mecanizado, lo habitual es externalizar componentes concretos (vástagos, asientos, bridas) o cuerpos completos en series cortas y medias.
Mecanizado de válvulas en Industrias Ríos
En Industrias Ríos no mecanizamos válvulas en nuestro taller de Valladolid. Cuando un proyecto concreto lo requiere, podemos valorar la subcontratación de la fabricación para ese encargo, con un único interlocutor. Lo que sí hacemos en taller propio son los procesos que intervienen en muchos componentes de válvula: torneado CNC con torno CMZ, fresado CNC con centro de mecanizado vertical Hartford y fresadora de bancada MTE BF-3200 para piezas grandes, y electroerosión por hilo, con metrología en sala climatizada, trazabilidad de materiales bajo petición y sistema ISO 9001:2015. Conoce nuestras capacidades en mecanizado de precisión para la industria.
Para valorar tu proyecto necesitamos el plano y el 3D, el material y su estado (barra, forja o fundición), la cantidad, las tolerancias críticas y los requisitos de documentación. Consúltanos tu proyecto de válvulas.
Preguntas frecuentes sobre el mecanizado de válvulas
¿Qué piezas de una válvula se mecanizan?
Prácticamente todas las funcionales. En el cuerpo se mecanizan bridas, asientos, alojamientos interiores y conexiones; en el bonete, las superficies de cierre y la cámara de empaquetadura. El obturador, los asientos y el vástago se fabrican casi siempre por mecanizado completo a partir de barra o forja. Solo algunos elementos, como tornillería normalizada o juntas comerciales, se compran ya terminados.
¿Qué acero se usa para fabricar válvulas?
Depende del servicio. Para agua, vapor e hidrocarburos no corrosivos se usan aceros al carbono forjados o fundidos. Para fluidos corrosivos, el inoxidable AISI 316 o 316L es el más habitual. En petroquímica y ambientes con cloruros se recurre a aceros dúplex o superdúplex. Las temperaturas altas o bajas extremas pueden requerir aceros aleados específicos según la norma de diseño.
¿Qué tolerancias requiere un asiento de válvula?
Como referencia técnica general, las superficies de asiento exigen planitud o forma en el rango de centésimas o incluso micras y rugosidades bajas, porque de ellas depende la estanqueidad. En asientos metal-metal a menudo se termina con lapeado. Los valores concretos los fija el diseñador de la válvula según la clase de estanqueidad y la presión de servicio, y deben figurar en el plano.
¿Se pueden reparar válvulas mediante mecanizado?
Sí, es una práctica habitual en mantenimiento. Se remecanizan asientos y caras de brida dañados, se recargan por soldadura zonas desgastadas y se vuelven a mecanizar, y se fabrican vástagos u obturadores nuevos a partir de la pieza original. La viabilidad depende del sobreespesor disponible y del estado del cuerpo, así que conviene valorar cada caso con la pieza o sus planos.
¿Qué documentación acompaña a los componentes de válvulas mecanizados?
Lo habitual es entregar el certificado de material con la colada, el informe dimensional de las cotas críticas y la declaración de conformidad con el plano. Según el sector se añaden requisitos del cliente final, como marcado de piezas o registros de proceso. Si tu proyecto tiene requisitos específicos, cuéntanoslo desde nuestro formulario de contacto y lo valoramos.