Hay superficies que tienen que cerrar sin junta, apoyar sin holgura o servir de referencia de medida. Asientos de válvula, caras de cierre de bombas, sellos mecánicos, calibres o placas de apoyo necesitan una planitud y una rugosidad que ni el fresado ni el rectificado alcanzan con facilidad. Para esas piezas existe el lapeado.
En este artículo te contamos qué es el lapeado, cómo funciona, qué variantes existen, qué resultados se obtienen y cuándo compensa frente a otros acabados.
Qué es el lapeado y para qué sirve
El lapeado es un proceso de acabado por abrasión en el que la pieza y una herramienta llamada plato o lapeador se frotan con una pasta o suspensión de abrasivo muy fino entre ambas. A diferencia del rectificado, donde el grano está fijo en la muela, aquí el abrasivo está suelto: los granos ruedan y se deslizan entre las dos superficies y arrancan material de forma lenta y uniforme.
El objetivo principal no es cambiar la cota, sino perfeccionar la superficie:
- Alcanzar planitudes muy finas, medibles con vidrio óptico en bandas de luz.
- Conseguir rugosidades mínimas.
- Obtener paralelismo entre caras en el lapeado a dos caras.
- Lograr estanqueidad metal-metal sin necesidad de juntas.
Como elimina muy poco material, normalmente unas micras o centésimas, la pieza debe llegar ya rectificada o con un buen acabado previo.
Cómo funciona el lapeado: abrasivo libre, plato y portapiezas
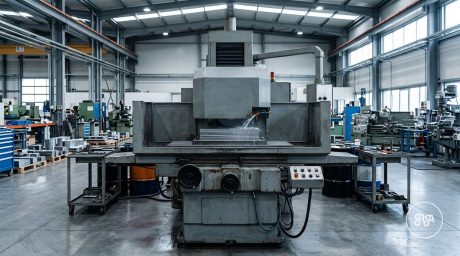
Una lapeadora plana típica tiene un plato giratorio, normalmente de fundición, y varios anillos acondicionadores dentro de los cuales se colocan las piezas. Al girar el plato, los anillos también giran sobre sí mismos, de modo que cada punto de la pieza recorre trayectorias que no se repiten. Esa cinemática es la que reparte el desgaste y genera la planitud.
Los elementos clave para lapear bien son:
- Abrasivo: carburo de silicio, óxido de aluminio, carburo de boro o diamante, en granos cada vez más finos según la fase.
- Vehículo: aceite, agua o pasta que transporta el abrasivo y refrigera.
- Plato lapeador: su planitud se transmite a la pieza, por eso se reacondiciona de forma periódica.
- Presión y velocidad: más presión acelera el arranque, pero puede generar calor y deformación.
Tras el lapeado las piezas se lavan con cuidado para eliminar todo el abrasivo, que podría incrustarse o dañar el conjunto en servicio.
Tipos de lapeado: plano, a dos caras, cilíndrico y manual
- Lapeado plano a una cara: el más común; para asientos, caras de sellado, bridas y placas.
- Lapeado a dos caras: la pieza se sitúa entre dos platos que giran en sentido opuesto; consigue planitud y paralelismo a la vez en arandelas, placas de válvula o discos.
- Lapeado cilíndrico: exterior, con piezas rodando entre platos o con casquillos lapeadores, e interior, con mandriles expansibles; se usa en calibres, émbolos y guías.
- Lapeado de asiento o por pareja: las dos piezas que trabajarán juntas se frotan entre sí con pasta abrasiva, como en algunas válvulas; logran un contacto perfecto, pero quedan emparejadas.
- Lapeado manual: sobre placa, para reparaciones, piezas unitarias o retoques de utillaje.
La elección depende de la geometría, la cantidad y si importa solo la planitud o también el paralelismo entre caras.
Qué precisión y rugosidad se alcanza al lapear
Como referencia general del proceso, al lapear se consiguen:
- Planitud del orden de décimas de micra a una micra en piezas pequeñas y medianas, verificable con vidrio óptico plano.
- Rugosidad habitual entre Ra 0,02 y 0,2 µm, según abrasivo y material.
- Paralelismo de muy pocas micras en lapeado a dos caras.
Para verificar estos valores se usan planos ópticos, rugosímetros y, en piezas de referencia, equipos de interferometría. Te explicamos los parámetros en nuestra guía de rugosidad superficial y cómo medirla.
Una superficie lapeada tiene un aspecto mate satinado, sin dirección definida de marcas. Si además se necesita brillo espejo, se añade un pulido posterior.
Lapeado frente a rectificado, bruñido y pulido
| Proceso | Qué aporta | Cuándo elegirlo |
|---|---|---|
| Rectificado | Cota, planitud y paralelismo con arranque moderado | Paso previo o acabado suficiente en la mayoría de piezas |
| Lapeado | Planitud y rugosidad mínimas | Estanqueidad metal-metal, calibres, referencias |
| Bruñido | Geometría de agujeros y rayado que retiene aceite | Cilindros, camisas, cuerpos de válvula |
| Pulido | Brillo y aspecto | Estética, higiene, facilidad de limpieza |
El lapeado y el bruñido de cilindros son parientes: ambos usan abrasivo a baja velocidad, pero el bruñido trabaja agujeros con piedras fijas y el lapeado, sobre todo superficies planas con abrasivo libre. Un lapeado sin rectificado previo alarga mucho el ciclo y encarece la pieza.
Piezas lapeadas con Industrias Ríos: cómo lo coordinamos
En Industrias Ríos no hacemos el lapeado en nuestro taller. Cuando una pieza lo requiere, lo coordinamos a través de nuestra red de colaboradores como parte del encargo. Nosotros mecanizamos la pieza en torno y fresadora CNC, dejando las creces mínimas, gestionamos la operación de lapeado y hacemos el control final en nuestra sala de metrología climatizada, dentro del sistema certificado ISO 9001:2015.
Tienes un único interlocutor para la pieza completa, con el respaldo de más de 40 años de experiencia en mecanizado de precisión para la industria. Para ver el mapa completo de técnicas, consulta la guía de procesos de mecanizado.
Para presupuestar necesitamos plano 2D y 3D, material, cantidad, superficies a lapear y valores de planitud, paralelismo y rugosidad exigidos. Solicita tu presupuesto y te propondremos la secuencia más eficiente.
Preguntas frecuentes sobre qué es el lapeado
¿Para qué sirve el lapeado?
Sirve para conseguir superficies extremadamente planas y lisas, con rugosidades y planitudes que otros procesos no alcanzan con facilidad. Se usa en caras de sellado de bombas y válvulas, sellos mecánicos, calibres, bloques patrón, placas de apoyo y componentes hidráulicos donde se necesita estanqueidad metal-metal o una superficie de referencia.
¿Qué diferencia hay entre lapeado y rectificado?
El rectificado usa una muela con abrasivo fijo que gira a alta velocidad y arranca más material, por lo que ajusta cotas. El lapeado usa abrasivo libre entre la pieza y un plato, a baja velocidad, con muy poco arranque. El rectificado suele ser el paso previo y el lapeado el acabado final cuando la planitud o la rugosidad lo exigen.
¿Qué es un lapeador?
El lapeador es la herramienta contra la que se frota la pieza durante el lapeado: normalmente un plato o disco de fundición, cobre o material blando donde se deposita el abrasivo. También se llama lapeador al operario especializado y, a veces, a la máquina lapeadora. La planitud del plato se transmite a la pieza, por eso se reacondiciona con frecuencia.
¿Qué materiales se pueden lapear?
Casi todos: aceros al carbono y de herramienta, templados o no, inoxidables, fundiciones, bronce, latón, aluminio, metal duro, cerámicas técnicas y algunos plásticos. Cambian el abrasivo y el plato. En materiales blandos existe el riesgo de que el grano se incruste, por lo que se eligen abrasivos y vehículos específicos.
¿Lapeado y pulido son lo mismo?
No. El lapeado busca precisión geométrica, planitud y paralelismo, y deja un acabado mate satinado. El pulido persigue brillo y baja rugosidad, sin controlar tanto la forma. Una pieza puede lapearse y después pulirse si necesita las dos cosas. Si no tienes claro qué pedir, consulta a nuestra oficina técnica.