Si tuvieras que quedarte con una sola operación del torno, sería el cilindrado. Casi cualquier pieza de revolución tiene al menos un diámetro cilindrado: el apoyo de un rodamiento, el vástago de un cilindro, el exterior de un casquillo. Es una operación sencilla en apariencia, pero de ella dependen cotas funcionales, ajustes y acabados.
En este artículo verás qué es el cilindrado en torno, en qué se diferencian el cilindrado exterior y el interior, qué parámetros controlar y cuáles son los errores más frecuentes. Si compras o diseñas piezas torneadas, te ayudará a especificar mejor tus diámetros.
Qué es el cilindrado en torno
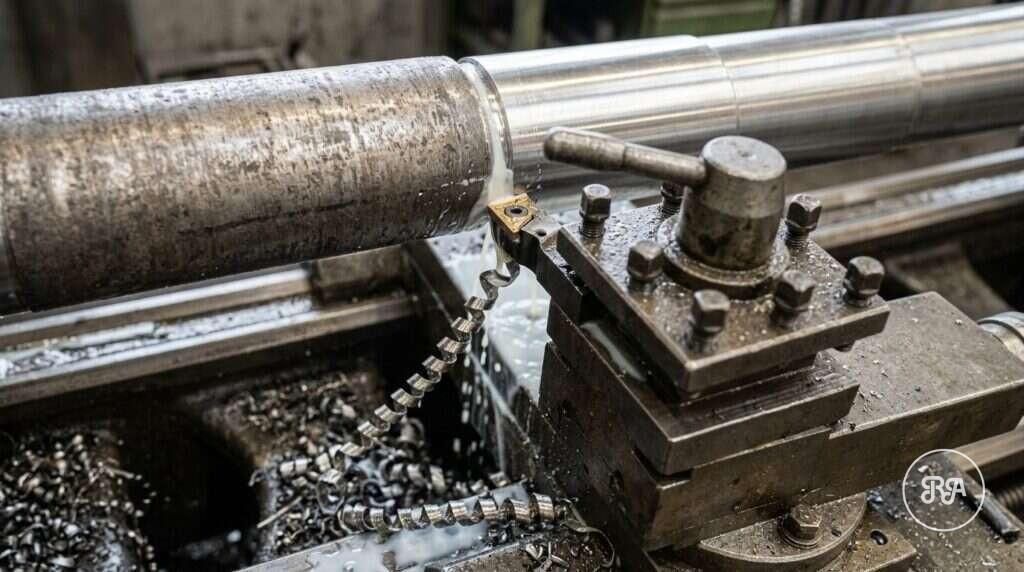
El cilindrado es una operación de torneado en la que la herramienta avanza paralela al eje de la pieza mientras esta gira, reduciendo su diámetro y generando una superficie cilíndrica. En el torno convencional la realiza el carro longitudinal; en el torno CNC, el eje Z, con el eje X fijando el diámetro.
Es la operación más representativa del proceso de torneado, que puedes repasar en nuestra guía de torneado. Se combina casi siempre con el refrentado: al cilindrar un escalón, la herramienta termina contra una cara plana que define la longitud de ese tramo. Por eso el orden habitual es refrentar primero para fijar la referencia, cilindrar después y volver a refrentar los hombros en el acabado. Tienes esa operación explicada en refrentado en torno paso a paso.
Cuando la herramienta combina avance en X y en Z se obtienen conos y perfiles; técnicamente sigue siendo torneado exterior, pero ya no un cilindrado puro.
Cilindrado exterior: desbaste y acabado
El cilindrado exterior trabaja sobre la superficie externa de la pieza y se divide en dos fases:
- Desbaste: elimina la mayor parte del material con pasadas profundas y avances altos. Prima la productividad y el control de la viruta. Se dejan unas décimas de creces para el acabado.
- Acabado: una o dos pasadas finas, con avance reducido y plaquita de radio adecuado, para llegar a la cota y a la rugosidad del plano.
La herramienta típica es una plaquita de metal duro con ángulo de posición cercano a 90° o 95°, que permite cilindrar y refrentar el hombro sin cambiar de herramienta. Para piezas esbeltas conviene un ángulo de posición que reduzca la fuerza radial, porque es esa fuerza la que empuja la pieza y provoca flexión.
Cilindrado interior y su relación con el mandrinado
El cilindrado interior agranda o ajusta el diámetro de un agujero previo, hecho con broca o ya presente en la pieza. La herramienta es una barra de interiores que trabaja en voladizo, y ahí está la dificultad: cuanto más larga y delgada es la barra, más flexiona y más vibra.
Reglas orientativas:
- Usa la barra de mayor diámetro que quepa en el agujero y el menor voladizo posible.
- Con barras de acero, conviene no superar un voladizo de unas 4 veces su diámetro; con barras de metal duro o antivibratorias se puede ir bastante más allá.
- Asegura la evacuación de la viruta, preferiblemente con refrigerante a través de la barra.
En la práctica, cilindrado interior y mandrinado son casi sinónimos en torno. El término mandrinado se usa sobre todo cuando se busca precisión de diámetro y posición, o cuando lo hace una mandrinadora o un centro de mecanizado. Lo explicamos en qué es el mandrinado y cuándo usarlo.
Parámetros de corte en el cilindrado
En el cilindrado el diámetro se mantiene constante durante la pasada, de modo que las revoluciones también: n = 1000 · Vc / (π · D). Las variables que manejas son:
- Velocidad de corte (Vc): según material y herramienta. Como orientación general con metal duro, del orden de 180–300 m/min en acero al carbono, 120–200 en inoxidable austenítico y bastante más en aluminio.
- Avance (f): en desbaste, de 0,2 a 0,5 mm/rev; en acabado, de 0,05 a 0,2 mm/rev.
- Profundidad de pasada (ap): de varios milímetros en desbaste y por debajo de 0,5 mm en acabado.
La rugosidad teórica se estima con Ra ≈ f² / (32 · r), donde r es el radio de punta de la plaquita. Con f = 0,1 mm/rev y r = 0,8 mm, la Ra teórica queda por debajo de 0,5 µm; en la práctica, vibraciones y desgaste la suben. Como referencia general, el cilindrado de acabado se mueve en tolerancias del orden de IT7-IT9.
Errores habituales en el cilindrado y cómo evitarlos
- Conicidad: el diámetro crece hacia el extremo libre porque la pieza flexiona. Se corrige con contrapunto, luneta o reduciendo la fuerza radial. Orientativamente, a partir de una relación longitud/diámetro de 3 o 4 conviene apoyar la pieza.
- Vibraciones: dejan un acabado ondulado. Se reducen acortando voladizos, ajustando velocidad y avance o cambiando la geometría de la plaquita.
- Filo recrecido: en aluminio o aceros blandos, el material se adhiere al filo. Se evita con filos pulidos y velocidades más altas.
- Marcas de amarre y deformación: en tubos de pared fina, las garras ovalan la pieza. Se usan garras blandas o pinzas de amplio contacto.
- Cota fuera tras enfriar: medir la pieza caliente engaña; mide a temperatura estable.
Cilindrado de precisión en Industrias Ríos
En Industrias Ríos cilindramos en torno CNC CMZ en nuestro taller de Valladolid, sobre aceros, inoxidables, aluminio, bronce, titanio y plásticos técnicos. Cuando la tolerancia o la rugosidad lo piden, completamos el diámetro en rectificadora. Es parte de nuestro mecanizado de precisión a medida, con más de 40 años de experiencia y medición en sala climatizada con CMM, micrómetros y rugosímetro.
Si buscas un proveedor cercano, conoce nuestro taller de mecanizado en Valladolid. Para presupuestar necesitamos plano (PDF o STEP) o muestra, material, cantidad y tolerancias críticas. Envíanos tu plano y lo estudiamos.
Preguntas frecuentes sobre el cilindrado en torno
¿Qué es el cilindrado en el torno?
Es la operación de torneado en la que la herramienta avanza paralela al eje de la pieza mientras esta gira, reduciendo su diámetro y creando una superficie cilíndrica. Puede ser exterior, sobre la superficie externa, o interior, dentro de un agujero previo. Es la operación más habitual del torno y la base de ejes, casquillos y bulones.
¿Qué diferencia hay entre cilindrado y refrentado?
En el cilindrado la herramienta avanza paralela al eje y modifica el diámetro. En el refrentado avanza perpendicular al eje y genera una cara plana, controlando la longitud de la pieza. Ambas operaciones se combinan constantemente: al tornear un escalón, se cilindra el diámetro y se refrenta el hombro que lo delimita.
¿Qué es el cilindrado interior?
Es el cilindrado que se realiza dentro de un agujero ya existente para agrandarlo o llevarlo a cota. Se hace con una barra de interiores que trabaja en voladizo, por lo que la rigidez de la barra y la evacuación de la viruta son críticas. En torno se usa casi como sinónimo de mandrinado.
¿Por qué sale cónica una pieza al cilindrar?
Normalmente porque la pieza flexiona bajo la fuerza de corte, sobre todo si es larga y está sujeta solo por un extremo. El extremo libre se aparta de la herramienta y queda con más diámetro. Se soluciona apoyando con contrapunto o luneta, reduciendo la profundidad de pasada o usando plaquitas que generen menos fuerza radial.
¿Qué avance se usa en el cilindrado de acabado?
Como orientación general, entre 0,05 y 0,2 mm por vuelta, según la rugosidad buscada y el radio de punta de la plaquita. Un avance menor mejora la rugosidad teórica, pero si es demasiado bajo la plaquita roza en vez de cortar, algo especialmente perjudicial en inoxidables, que tienden a endurecerse.