El mecanizado de piezas grandes plantea retos que no aparecen en una pieza de tamaño medio: mover y nivelar varios cientos de kilos, controlar deformaciones por tensiones o temperatura, mantener la precisión en recorridos de metros y medir sin sacar la pieza de la máquina. Bancadas, bastidores, placas base, cuerpos de válvula o estructuras soldadas son ejemplos típicos.
En esta guía repasamos qué máquinas se utilizan, cómo se prepara y sujeta una pieza de gran tamaño, qué errores provocan rechazos y qué debes preguntar a un taller antes de encargarle este tipo de trabajo.
Qué se considera mecanizado de grandes dimensiones
No hay una frontera exacta, pero hablamos de mecanizado de grandes dimensiones cuando la pieza supera la capacidad de un centro de mecanizado convencional por recorrido, peso o altura. En la práctica suelen ser piezas de más de un metro en alguna de sus dimensiones o con pesos que obligan a manipular con puente grúa.
Las piezas más habituales son:
- Bancadas y bastidores de máquina.
- Placas base, mesas y soportes de equipos.
- Estructuras y conjuntos soldados de calderería.
- Cuerpos de válvula, bridas grandes y carcasas.
- Utillajes de control y montaje de gran formato.
Todas comparten una idea: la pieza es cara antes de mecanizarla, por material y horas previas, así que un error en la última operación sale muy caro.
Máquinas para el mecanizado de piezas de gran tamaño
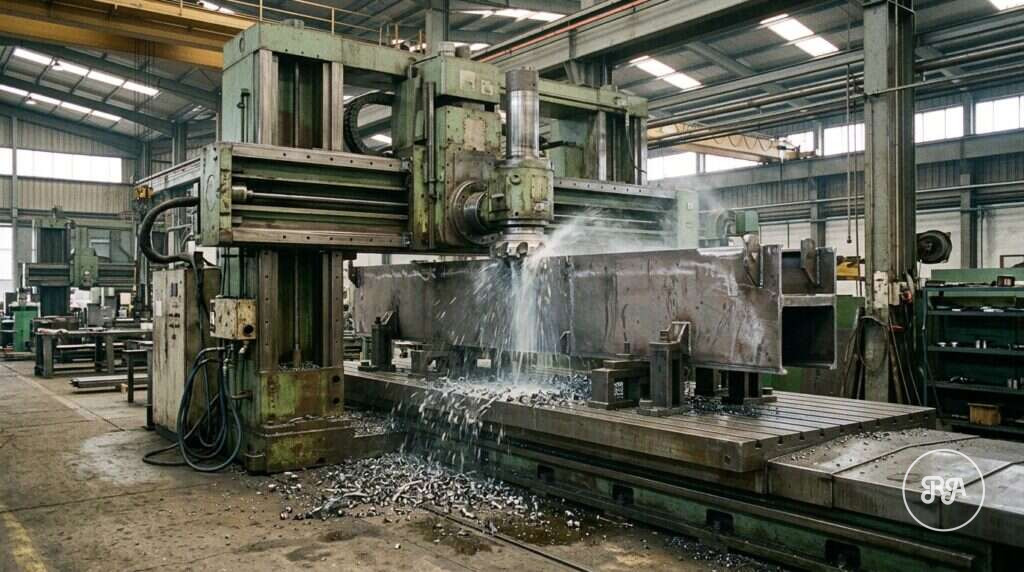
El mecanizado de piezas de gran tamaño se hace sobre máquinas diseñadas para soportar peso y mantener rigidez en recorridos largos:
- Fresadoras de bancada: la mesa es fija y el cabezal se desplaza a lo largo de la bancada. Permiten piezas largas y pesadas con buena rigidez.
- Mandrinadoras: husillo horizontal para taladrar y mandrinar alojamientos coaxiales en piezas voluminosas.
- Fresadoras de pórtico: para piezas muy anchas, con el cabezal sobre un puente.
- Tornos verticales: para piezas de revolución de gran diámetro, como bridas o coronas.
El alojamiento de ejes y rodamientos en estas piezas suele requerir mandrinado de precisión; lo explicamos en qué es el mandrinado y cuándo aplicarlo. Y para escoger la estrategia de fresado en grandes superficies, como planeado o contorneado, te será útil nuestro artículo sobre los tipos de fresado.

Mecanizado de bancadas y estructuras soldadas
El mecanizado de bancadas es uno de los trabajos más representativos del sector. Una bancada define la referencia de toda la máquina, así que sus superficies de apoyo, guías y alojamientos deben quedar planas, paralelas y perpendiculares entre sí con tolerancias exigentes en longitudes grandes.
Muchas bancadas y bastidores son conjuntos soldados. En ese caso, el orden de trabajo importa:
- Soldadura con secuencia controlada para limitar deformaciones.
- Eliminación de tensiones mediante tratamiento térmico o vibratorio antes del mecanizado, si el diseño lo requiere.
- Desbaste, reposo y acabado: dejar reposar la pieza tras el desbaste permite que liberen tensiones antes de las pasadas finales.
Integrar el diseño y la fabricación de calderería con el mecanizado en el mismo proveedor evita que la pieza viaje entre talleres y que las responsabilidades sobre la deformación queden repartidas. Si te interesa el proceso de unión, en nuestra guía de soldadura industrial TIG, MIG y MAG comparamos las técnicas más utilizadas.
Amarre, nivelación y control de deformaciones
En piezas grandes, gran parte de la precisión se decide antes de encender el cabezal. Los puntos críticos son:
- Apoyo y nivelación: la pieza se asienta sobre calzos o gatos regulables y se nivela sin forzarla. Amarrar una pieza alabeada contra la mesa la endereza durante el mecanizado, pero recupera su forma al soltarla.
- Referencias: se definen superficies y puntos de referencia coherentes con el plano para todas las fases.
- Temperatura: en recorridos de metros, unos grados de diferencia suponen variaciones de centésimas. Conviene mecanizar y medir en condiciones estables.
- Secuencia: alternar caras y operaciones reduce la acumulación de tensiones.
Medición y control en el mecanizado de piezas grandes
Medir una pieza de varios metros no es trivial. Las técnicas habituales incluyen palpado en máquina, niveles y reglas de precisión, alexómetros y, cuando las dimensiones lo permiten, máquina de medición por coordenadas. Lo recomendable es acordar con el taller qué cotas y tolerancias geométricas se verifican, con qué medio y si se entrega informe.
Muchas de estas piezas trabajan después con fluidos a presión. Un caso típico son los cuerpos de gran tamaño que analizamos en el mecanizado de válvulas industriales, donde planitud de bridas y concentricidad de asientos son críticas.
Qué pedir a una empresa de mecanizados de grandes piezas
Antes de adjudicar el trabajo, pregunta por:
- Capacidad real de la máquina: recorridos, peso admitido en mesa y altura útil.
- Medios de manipulación en taller.
- Experiencia con conjuntos soldados y control de tensiones.
- Medios de medición adecuados al tamaño.
- Posibilidad de asumir el conjunto: calderería, soldadura, mecanizado y montaje.
- Transporte y embalaje de la pieza terminada.
Mecanizado de piezas grandes en Industrias Ríos
En Industrias Ríos mecanizamos piezas de gran tamaño en nuestro taller de Valladolid con una fresadora de bancada MTE BF-3200, y complementamos el trabajo con torneado y fresado CNC, rectificado y electroerosión por hilo para los componentes de menor tamaño. Diseñamos y fabricamos calderería ligera y media y conjuntos soldados, de modo que podemos asumir la pieza completa, desde la estructura hasta el mecanizado final, con control de calidad bajo sistema ISO 9001:2015. Más detalles en nuestra página de servicios de mecanizado de precisión.
Para presupuestar necesitamos el plano y el 3D, el material o la estructura soldada de partida, el peso aproximado, la cantidad y las tolerancias críticas. Consúltanos la viabilidad de tu pieza.
Preguntas frecuentes sobre el mecanizado de piezas grandes
¿Qué máquina se usa para mecanizar piezas grandes?
Depende de la geometría. Para piezas largas y pesadas se usan fresadoras de bancada, en las que el cabezal se desplaza y la pieza permanece fija. Para piezas muy anchas, fresadoras de pórtico; para alojamientos coaxiales, mandrinadoras horizontales; y para piezas de revolución de gran diámetro, tornos verticales. La elección se basa en recorridos, peso admitido y tipo de operaciones.
¿Por qué se deforman las piezas grandes al mecanizarlas?
Principalmente por tensiones residuales del material o de la soldadura, que se liberan al retirar material, y por efectos térmicos durante el corte. También influye el amarre: si se fuerza una pieza alabeada, recupera su forma al soltarla. Se controla con eliminación de tensiones, desbaste y reposo antes del acabado, amarres sin forzar y secuencias de mecanizado equilibradas.
¿Es necesario eliminar tensiones antes de mecanizar una bancada soldada?
En bancadas y bastidores con tolerancias de planitud o paralelismo exigentes, es muy recomendable. La soldadura introduce tensiones que, al mecanizar, deforman la pieza de forma poco predecible. El tratamiento térmico de alivio de tensiones o el tratamiento vibratorio estabilizan la estructura. En piezas menos exigentes, a veces basta con desbastar, dejar reposar y acabar.
¿Cómo se mide una pieza de gran tamaño?
Se combinan varios métodos: palpado en la propia máquina, reglas y niveles de precisión, alexómetros, calibres de gran recorrido y, cuando cabe, máquina de medición por coordenadas. Es importante medir en condiciones de temperatura estables y acordar desde el principio qué cotas se verifican y con qué medio, sobre todo si se requiere un informe dimensional.
¿Puede el mismo proveedor fabricar la estructura y mecanizarla?
Sí, y suele ser la mejor opción. Cuando calderería, soldadura y mecanizado se hacen bajo la misma responsabilidad, se planifican juntos los sobreespesores, la secuencia de soldadura y el alivio de tensiones, y se evitan transportes intermedios. Si tienes un conjunto de este tipo, puedes enviarnos la documentación desde la sección de contacto.