Taladrar un agujero es fácil; conseguir que tenga el diámetro exacto, sea redondo, esté recto y en su sitio es otra cosa. Para eso existe el mandrinado, la operación que convierte un agujero en bruto en un alojamiento de rodamiento, un asiento de eje o un cilindro hidráulico dentro de tolerancia.
En este artículo verás qué es el mandrinado, en qué máquinas se realiza, qué herramientas utiliza, cómo se organizan las pasadas y qué errores conviene evitar. Está pensado para quien diseña, compra o fabrica piezas con agujeros funcionales.
Qué es el mandrinado
El mandrinado es una operación de mecanizado por arranque de viruta que agranda y corrige un agujero ya existente mediante una herramienta de filo único, o de pocos filos, que gira dentro de él o frente a la que gira la pieza. El agujero previo puede venir de un taladrado, de fundición, de forja o de un oxicorte.
A diferencia del taladrado, que sigue la dirección que le marca la broca, el mandrinado corrige la posición y la rectitud del agujero, porque la herramienta se guía por los ejes de la máquina y no por el propio agujero. Por eso es la operación de referencia cuando el plano exige tolerancia de diámetro, cilindricidad o posición entre ejes.
También permite diámetros que ninguna broca alcanza y mecanizar ranuras, rebajes y refrentados interiores en la misma atada.
Mandrinado en torno, centro de mecanizado y mandrinadora
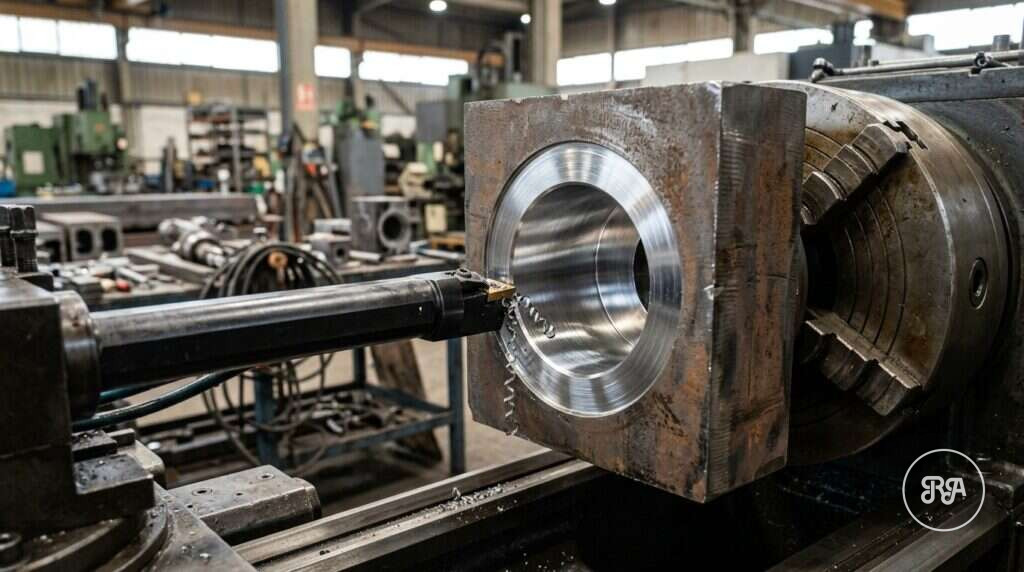
En torno gira la pieza y la barra de mandrinar permanece fija. Es el caso típico en casquillos, bridas y piezas de revolución, y en la práctica se confunde con el cilindrado interior, que puedes ver en nuestra guía de cilindrado.
En centro de mecanizado o fresadora gira la herramienta, montada en un cabezal de mandrinar, y la pieza permanece fija. Se usa en piezas prismáticas con agujeros que deben guardar posición entre sí, como carcasas o soportes. Este entorno comparte máquina y lógica con el fresado, que explicamos en qué es fresar y sus aplicaciones.
La mandrinadora es una máquina específica, normalmente horizontal, con un husillo que avanza axialmente y una mesa giratoria. Está pensada para piezas grandes y pesadas con varios agujeros alineados, como bancadas, cajas de engranajes o cuerpos de bomba.
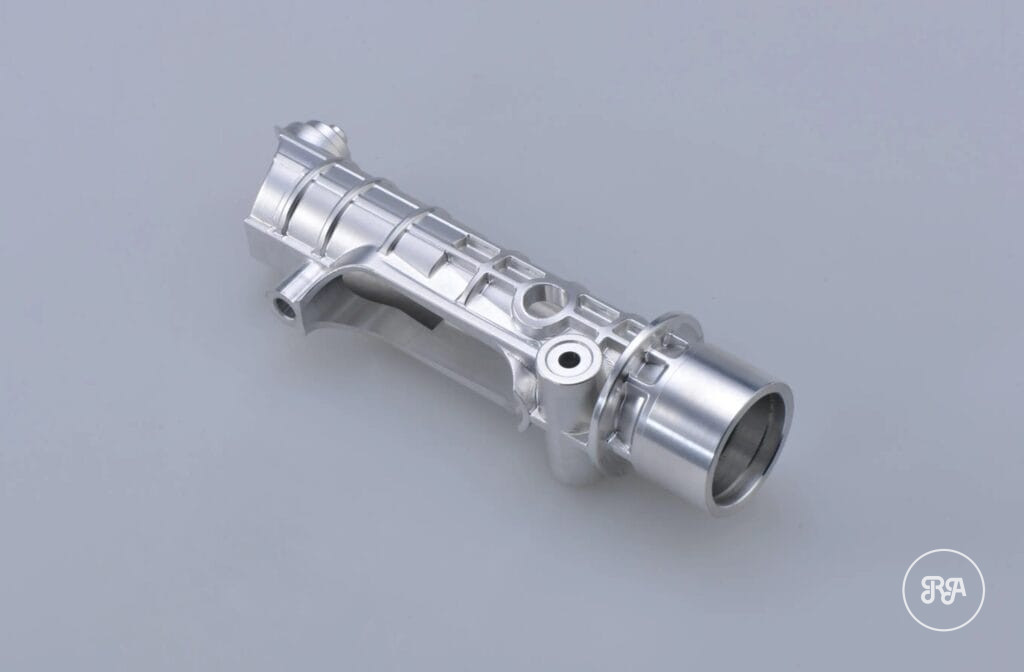
Herramientas de mandrinado: barras y cabezales
- Barras de mandrinar con plaquita intercambiable, para torno o para centro de mecanizado. Pueden ser de acero, de metal duro o antivibratorias.
- Cabezales de mandrinar de desbaste, a menudo con dos filos para repartir la carga y aumentar el avance.
- Cabezales de acabado con ajuste micrométrico, que permiten corregir el diámetro en pasos de pocas micras.
- Cabezales de refrentar, que desplazan la herramienta en radial para mecanizar caras interiores y ranuras.
El voladizo manda. Como regla orientativa, con barras de acero conviene no pasar de unas 4 veces el diámetro de la barra; con metal duro se llega a 6 o 7, y con barras antivibratorias bastante más. Cuanto mayor sea el diámetro de la barra respecto al agujero, mejor.
Mandrinado interior: desbaste, semiacabado y acabado
Un mandrinado interior de precisión se organiza en varias pasadas:
- Desbaste: elimina el grueso del material del agujero previo, con profundidades de pasada altas.
- Semiacabado: deja unas creces uniformes y corrige la posición y la rectitud.
- Acabado: pasada fina con herramienta ajustada al diámetro final. Conviene medir y corregir antes de la última pasada.
En agujeros pasantes la viruta sale con facilidad; en ciegos hay que cuidar su evacuación, preferiblemente con refrigerante a través de la herramienta. Si el agujero lleva un refrentado de fondo o una garganta interior, se hace en la misma atada para mantener la referencia.
Parámetros, tolerancias y errores en el mandrinado
Como orientación general, el mandrinado de acabado alcanza tolerancias del orden de IT7, e IT6 con cabezales micrométricos y montajes rígidos, con rugosidades en torno a Ra 0,8-1,6 µm. Para superficies más finas o geometrías más estrictas se recurre al rectificado interior o al bruñido.
- Vibraciones: voladizo excesivo o barra delgada. Se reducen acortando la barra, bajando la velocidad o usando plaquitas de geometría positiva y radio pequeño.
- Conicidad: la barra flexiona más al fondo del agujero. Se compensa con pasadas de acabado ligeras o con pasadas de vuelta sin corrección.
- Diámetro fuera de cota: cabezal mal ajustado o desgaste de filo. Mide tras la pasada de semiacabado.
- Mala evacuación de viruta: raya la superficie; revisa refrigerante y rompevirutas.
Aplicaciones del mandrinado en la industria
El mandrinado aparece allí donde un agujero soporta una función mecánica: alojamientos de rodamientos, asientos de ejes, camisas de cilindros hidráulicos, cuerpos de válvulas, bridas, cajas reductoras o bancadas. Es habitual en maquinaria industrial y en proyectos de mecanizado para bienes de equipo, donde varios ejes deben quedar alineados dentro de una misma estructura.
En piezas de gran tamaño, el reto es mantener la alineación entre agujeros alejados. Lo tratamos en el artículo sobre mecanizado de piezas de gran tamaño.
Mandrinado de precisión en Industrias Ríos
En Industrias Ríos mandrinamos en nuestro taller de Valladolid: en torno CNC CMZ para piezas de revolución, en centro de mecanizado vertical Hartford para piezas prismáticas y en fresadora de bancada MTE BF-3200 para piezas grandes. Controlamos diámetros y posiciones con máquina de medir por coordenadas en sala climatizada. Es parte de nuestro mecanizado de precisión para la industria, con más de 40 años de experiencia.
Para presupuestar necesitamos plano (PDF o STEP) o muestra, material, cantidad y tolerancias de diámetro, posición y rugosidad. Envíanos tu pieza y la estudiamos contigo.
Preguntas frecuentes sobre el mandrinado
¿Qué es el mandrinado en mecanizado?
Es la operación que agranda y afina un agujero ya existente con una herramienta de filo único o de pocos filos. Permite llevarlo a un diámetro preciso y corregir su redondez, rectitud y posición. Se realiza en torno, en centro de mecanizado o en mandrinadora, y es habitual en alojamientos de rodamientos, asientos de ejes y cilindros.
¿Qué diferencia hay entre taladrado y mandrinado?
El taladrado abre un agujero en material macizo con una broca, que tiende a seguir su propia dirección y deja tolerancias amplias. El mandrinado parte de un agujero previo y lo corrige con una herramienta guiada por los ejes de la máquina, lo que mejora diámetro, rectitud y posición. Normalmente se taladra primero y se mandrina después.
¿Qué es una mandrinadora?
Es una máquina herramienta diseñada para mandrinar piezas grandes y pesadas. Suele ser horizontal, con un husillo que se desplaza axialmente, una mesa giratoria y un montante vertical. Permite mecanizar varios agujeros alineados en bancadas, carcasas o cajas de engranajes sin desmontar la pieza, y también fresar y refrentar caras.
¿Qué diferencia hay entre mandrinado y escariado?
El escariado usa una herramienta de varios filos con diámetro fijo que sigue el agujero previo: mejora el diámetro y el acabado, pero no corrige la posición ni la rectitud. El mandrinado usa una herramienta ajustable guiada por la máquina y sí corrige esos errores. El escariado es más rápido en series de diámetros normalizados.
¿Qué tolerancia se consigue con el mandrinado?
Como orientación general del proceso, el mandrinado de acabado alcanza tolerancias del orden de IT7, e IT6 con cabezales micrométricos y montajes rígidos, con rugosidades de Ra 0,8 a 1,6 µm. El voladizo de la herramienta, el material y la rigidez de la pieza influyen mucho. Para exigencias mayores se añade rectificado interior o bruñido.