Casi todas las piezas torneadas llevan alguna rosca: un extremo de eje, una tapa, un racor, una tuerca especial. Y casi siempre es una cota crítica, porque una rosca que no entra o que queda floja invalida la pieza en montaje. El torno es una de las máquinas más versátiles para fabricarlas, tanto exteriores como interiores y en cualquier perfil.
En este artículo verás qué es el roscado en torno, qué tipos de rosca existen, qué métodos se usan, cómo se programa un roscado CNC y cómo se comprueba que la rosca cumple el plano.
Qué es el roscado en torno
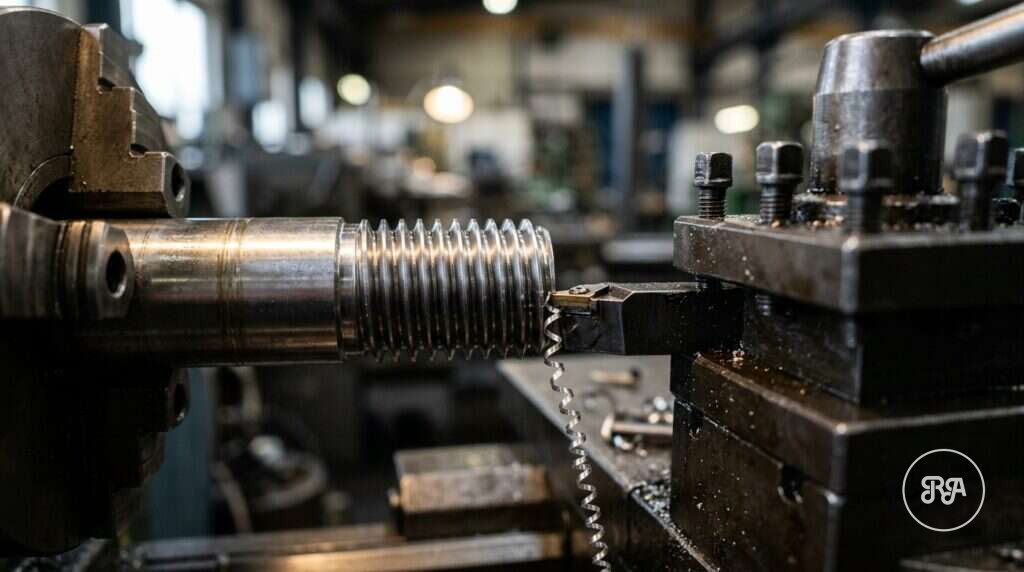
El roscado en torno es la operación que talla un filete helicoidal sobre una superficie cilíndrica o cónica. La clave está en la sincronización: por cada vuelta de la pieza, la herramienta debe avanzar exactamente un paso de rosca. En el torno convencional esa relación la fija el husillo patrón a través de la caja de avances; en el torno CNC, el control lee el encoder del husillo y coordina el eje Z con el giro.
La rosca se talla en varias pasadas sucesivas, cada una más profunda que la anterior, hasta completar el perfil. Se pueden hacer roscas exteriores e interiores, a derechas o a izquierdas, de una o varias entradas, cilíndricas o cónicas.
Antes de roscar, el diámetro debe estar cilindrado a su medida y la cara de entrada refrentada y achaflanada, para que el primer filete no quede con rebaba.
Tipos de roscado y perfiles de rosca
| Rosca | Ángulo | Uso habitual |
|---|---|---|
| Métrica ISO (M, MF) | 60° | Tornillería y uniones generales |
| Whitworth / BSP | 55° | Conexiones de tubería y fluidos |
| NPT / BSPT cónicas | 60° / 55° | Estanqueidad en tuberías a presión |
| Trapecial (Tr) | 30° | Husillos de movimiento y transmisión de fuerza |
| Redonda | 30° | Ambientes sucios, alimentación, acoplamientos |
| Diente de sierra | Asimétrico | Cargas axiales en un solo sentido |
Las roscas trapeciales son frecuentes en husillos y tuercas de bronce, un material muy habitual en piezas de fricción, como explicamos en el artículo sobre casquillos de bronce mecanizados.
En el plano, además del perfil y el paso, debe figurar la clase de tolerancia (por ejemplo, 6g para exteriores y 6H para interiores en rosca métrica) y la longitud útil.
Métodos de roscado en el torno
- Cuchilla o plaquita de roscar: el método más flexible. Las plaquitas de perfil completo tallan también la cresta y dan la forma exacta de un paso concreto; las de perfil parcial sirven para varios pasos, aunque sin rematar la cresta; las multidiente reducen el número de pasadas en series.
- Macho de roscar: para roscas interiores de diámetro pequeño, montado en portamachos rígido (sincronizado en CNC) o flotante.
- Terraja: para roscas exteriores pequeñas en tornos convencionales o reparaciones.
- Roscado por fresado: en tornos con herramienta motorizada o en centro de mecanizado, útil en roscas interiores grandes o materiales difíciles.
En todos los casos, la calidad empieza en la preparación: diámetro previo correcto, chaflán de entrada y una cara bien plana. Lo explicamos en cómo hacer un buen refrentado.
Roscado CNC: sincronización, penetración y ciclos
El roscado CNC ha simplificado mucho la operación. El programa define paso, diámetro, profundidad total y número de pasadas, y el control repite la trayectoria en la misma posición angular en cada vuelta. Los ciclos más habituales son G76 (roscado en varias pasadas) y G92 (pasada a pasada) en la mayoría de controles.
La forma de repartir la profundidad es decisiva:
- Penetración radial: la herramienta entra perpendicular al eje y corta con ambos flancos. Sencilla, pero genera más calor y vibración en pasos grandes.
- Penetración por flanco modificada: entra en ángulo ligeramente inferior al del flanco. Mejora el control de viruta y la vida del filo; es la opción más habitual.
- Penetración alternada: reparte el desgaste entre los dos flancos; indicada en pasos grandes y roscas trapeciales.
Las pasadas deben ser decrecientes y terminar con una o dos en vacío para eliminar la recuperación elástica. Más sobre las posibilidades del control numérico en el artículo sobre torneado CNC.
Control de calidad en el roscado
- Calibres pasa/no pasa: anillos para roscas exteriores y tampones para interiores. Es la verificación funcional más directa.
- Micrómetro de roscas o método de los tres alambres: para medir el diámetro de flancos.
- Proyector de perfiles: para comprobar ángulo, forma y paso.
Errores frecuentes: diámetro previo fuera de medida (rosca con cresta incompleta o que no entra), falta de chaflán, rebabas en la salida, pasadas finales insuficientes y herramienta montada fuera de escuadra, que deforma el perfil. En materiales como el inoxidable, pasadas demasiado finas endurecen la superficie y aceleran el desgaste del filo.
Roscado de precisión en Industrias Ríos
En Industrias Ríos roscamos en torno CNC CMZ en nuestro taller de Valladolid, tanto roscas normalizadas como especiales, exteriores e interiores, sobre aceros, inoxidables, aluminio, bronce, latón, titanio y plásticos técnicos. Verificamos con calibres y proyector de perfiles en sala climatizada. Es parte de nuestro mecanizado de precisión, con más de 40 años de experiencia y sistema certificado ISO 9001:2015.
Para presupuestar necesitamos plano (PDF o STEP) o muestra, material, cantidad y designación completa de cada rosca con su tolerancia. Envíanos tu plano y te preparamos la oferta.
Preguntas frecuentes sobre el roscado en torno
¿Cómo se hace una rosca en el torno?
Se cilindra el diámetro a la medida previa, se refrenta y achaflana la entrada y se talla la rosca con una plaquita de perfil en varias pasadas, sincronizando el avance con el giro: un paso por vuelta. En torno CNC el ciclo de roscado reparte la profundidad automáticamente. Al final se verifica con calibre pasa/no pasa.
¿Qué tipos de roscado existen?
Por perfil, las más comunes son la métrica ISO, la Whitworth y BSP, las cónicas NPT y BSPT, la trapecial, la redonda y la de diente de sierra. Por método, se puede roscar con cuchilla o plaquita, con macho, con terraja o por fresado. Además, las roscas pueden ser exteriores o interiores, a derechas o a izquierdas y de una o varias entradas.
¿Qué diferencia hay entre roscar con macho y con cuchilla?
El macho talla la rosca interior en una sola pasada y es rápido en diámetros pequeños, pero cada macho sirve para una medida concreta y puede romperse en agujeros ciegos. La cuchilla trabaja en varias pasadas, sirve para cualquier diámetro y permite ajustar la rosca a la tolerancia exacta. En diámetros grandes o roscas especiales, la cuchilla es la opción habitual.
¿Qué significa 6g y 6H en una rosca?
Son clases de tolerancia de la rosca métrica ISO. El número indica el grado de tolerancia y la letra, la posición: minúscula para roscas exteriores, como 6g, y mayúscula para interiores, como 6H. Es la combinación estándar para tornillería general. Si el plano no indica la clase, conviene preguntarlo antes de fabricar.
¿Se pueden hacer roscas a izquierdas en un torno CNC?
Sí. Basta con invertir el sentido de avance respecto al giro o el sentido de giro del husillo, con la plaquita adecuada para esa hélice. El torno CNC también permite tallar roscas de varias entradas desplazando el punto de inicio angular de cada filete, algo muy laborioso en un torno convencional.