La rugosidad superficial es uno de los requisitos que más aparecen en los planos y de los que más dudas generan: qué valor pedir, qué parámetro usar, cómo se mide y qué proceso hace falta para conseguirlo. Un valor mal elegido encarece la pieza o, al revés, provoca desgaste prematuro, fugas o problemas de montaje.
En este artículo explicamos qué es la rugosidad, qué significan Ra, Rz y otros parámetros, cómo se mide en taller y qué valores deja cada proceso de mecanizado.
Qué es la rugosidad superficial
Ninguna superficie mecanizada es perfectamente lisa. Si la amplías, verás crestas y valles producidos por la herramienta, el avance, las vibraciones y el propio material. La rugosidad superficial es la medida de esas irregularidades de pequeña longitud de onda, las más finas del perfil.
Conviene distinguirla de otros defectos de la superficie:
- Rugosidad: irregularidades finas y próximas entre sí, ligadas al proceso de corte.
- Ondulación: irregularidades más espaciadas, debidas a vibraciones, deformaciones o desequilibrios de la máquina.
- Error de forma: desviaciones globales, como falta de planitud o de cilindricidad.
La rugosidad influye en el rozamiento, el desgaste, la estanqueidad, la resistencia a fatiga, la adherencia de recubrimientos y la facilidad de limpieza. Por eso se especifica en el plano junto a las tolerancias dimensionales y geométricas.
Parámetros de rugosidad: Ra, Rz y Rt
Existen muchos parámetros normalizados, pero en la práctica industrial se usan sobre todo estos:
- Ra (rugosidad media aritmética): la media de las desviaciones del perfil respecto a la línea media. Es el más extendido en Europa. Su limitación es que promedia: dos superficies muy distintas pueden tener el mismo Ra.
- Rz (altura máxima del perfil): en la definición ISO, la media de la distancia entre el pico más alto y el valle más profundo en cada tramo de medición. Es más sensible a picos y rayas aisladas y se usa mucho en Alemania y en superficies de estanqueidad.
- Rt: la altura total entre el pico más alto y el valle más profundo en toda la longitud evaluada.
- Rq: la media cuadrática, habitual en óptica y en normas anglosajonas.
- Rmr o Rpk/Rvk: parámetros de la curva de portancia, útiles para superficies de deslizamiento bruñidas.
No hay una conversión exacta entre Ra y Rz, porque depende de la forma del perfil. Como regla orientativa en superficies mecanizadas, Rz suele ser entre cuatro y siete veces Ra.
Cómo medir la rugosidad de una superficie
Para medir la rugosidad de una superficie en taller se usa un rugosímetro de palpador:
- Un palpador con punta de diamante recorre la superficie en línea recta, perpendicular a las marcas del mecanizado.
- El equipo registra el perfil y aplica un filtro, definido por la longitud de corte (cut-off), que separa rugosidad de ondulación.
- Calcula los parámetros sobre la longitud de evaluación, normalmente cinco tramos de medición.
Para que la medición de rugosidad superficial sea fiable hay que cuidar varios detalles: limpiar la pieza, elegir el cut-off adecuado al valor esperado, medir en la dirección correcta, repetir en varias zonas y verificar el equipo con su patrón. Existen también sistemas ópticos sin contacto para superficies delicadas o mediciones 3D de área, y en taller se usan a veces muestras comparativas visotáctiles como control rápido, aunque no sustituyen a la medida.
Rugosidad según el proceso de mecanizado
Cada proceso tiene un rango habitual. Los valores son orientativos y generales; el resultado real depende del material, la máquina y los parámetros de corte.
| Proceso | Ra orientativa (µm) |
|---|---|
| Oxicorte, sierra | 12,5 – 25 |
| Torneado y fresado de desbaste | 3,2 – 12,5 |
| Torneado y fresado de acabado | 0,8 – 3,2 |
| Electroerosión por hilo con repasos | 0,2 – 1,6 |
| Rectificado | 0,2 – 0,8 |
| Bruñido | 0,1 – 0,4 |
| Lapeado y superacabado | 0,02 – 0,2 |
En torneado, la rugosidad teórica depende sobre todo del avance y del radio de la punta de la plaquita: a más avance y menos radio, más rugosidad. Para valores por debajo de Ra 0,4 µm se recurre al rectificado industrial de precisión o a procesos con abrasivo como el lapeado para superficies planas.
Cómo indicar la rugosidad en el plano
El símbolo de textura superficial de la norma ISO 21920 (que sustituye a la ISO 1302) permite indicar el parámetro, el valor, el proceso y la dirección de las marcas. Algunas recomendaciones prácticas:
- Indica siempre el parámetro: «Ra 1,6» es inequívoco; un número suelto no lo es.
- Fija un valor general en el cajetín y marca solo las superficies con requisitos distintos.
- Relaciona rugosidad y tolerancia: una cota de pocas micras con una superficie rugosa no se puede medir con fiabilidad.
- No pidas acabados más finos de lo necesario; cada escalón añade tiempo y a veces un proceso adicional.
- En superficies de estanqueidad o deslizamiento, valora añadir Rz o parámetros de portancia además de Ra.
Medición de rugosidad superficial en Industrias Ríos
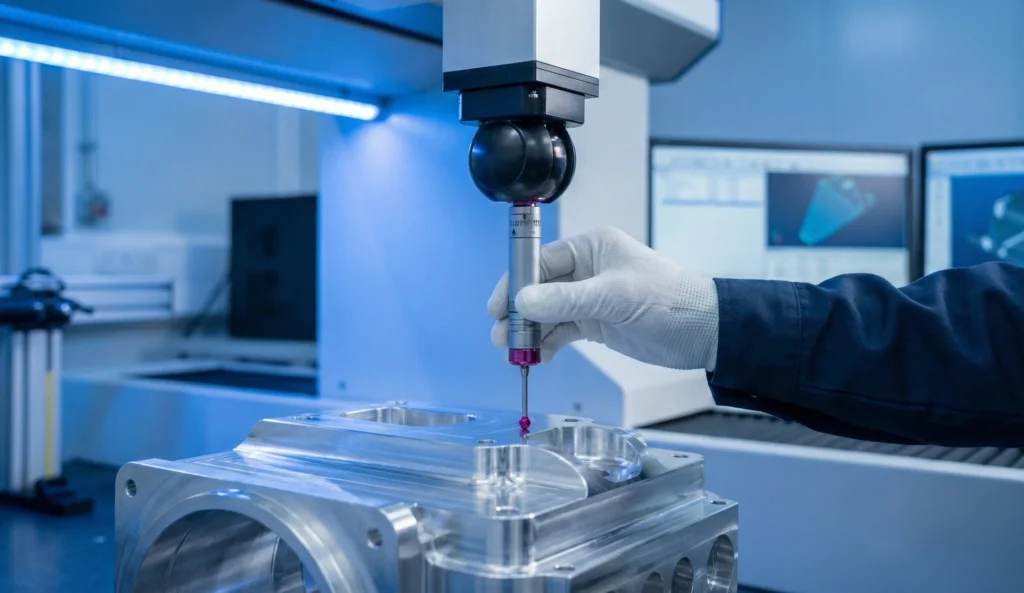
En nuestro taller de Valladolid verificamos la rugosidad con rugosímetro en una sala de metrología climatizada, junto a la máquina de medición por coordenadas, el proyector de perfiles, micrómetros, alexómetros y calibres. Cuando el cliente lo pide, entregamos la pieza con informe de medición y trazabilidad de materiales y procesos, dentro de nuestro sistema de calidad certificado ISO 9001:2015.
Conseguimos los acabados con medios propios en torneado y fresado CNC, rectificado cilíndrico y electroerosión por hilo. Cuando una superficie requiere bruñido, lapeado o pulido, lo coordinamos a través de nuestra red de colaboradores y hacemos nosotros el control final. Todo forma parte de nuestro mecanizado de precisión, con más de 40 años de experiencia. Para ver cómo encaja cada técnica, consulta la guía de procesos de mecanizado.
Para presupuestar necesitamos plano, material, cantidad, tolerancias y rugosidades por superficie. Envíanos tu plano y te indicaremos el proceso adecuado.
Preguntas frecuentes sobre rugosidad superficial
¿Qué es Ra en rugosidad?
Ra es la rugosidad media aritmética: la media de las desviaciones del perfil de la superficie respecto a su línea media, expresada en micras. Es el parámetro más usado en los planos europeos por su sencillez y estabilidad. Su inconveniente es que promedia, así que no detecta bien rayas aisladas o picos puntuales, que sí refleja mejor Rz.
¿Qué diferencia hay entre Ra y Rz?
Ra promedia todas las desviaciones del perfil, mientras que Rz mide la altura entre picos y valles máximos en cada tramo y hace la media. Rz es más sensible a defectos puntuales, por eso se prefiere en superficies de estanqueidad. No existe una conversión exacta; como orientación en mecanizado, Rz suele estar entre cuatro y siete veces Ra.
¿Con qué aparato se mide la rugosidad?
Con un rugosímetro, que desliza un palpador de diamante sobre la superficie y calcula los parámetros a partir del perfil registrado. También existen equipos ópticos sin contacto, útiles para superficies delicadas o para medir áreas en 3D. Las muestras comparativas sirven como control rápido en máquina, pero no sustituyen a una medición documentada.
¿Qué rugosidad se considera un buen acabado?
Depende de la función. Para superficies sin contacto, Ra 3,2 es suficiente. En ajustes y apoyos se suele pedir Ra 0,8 a 1,6. En guías, asientos de rodamientos o superficies de deslizamiento, Ra 0,2 a 0,8. Por debajo de Ra 0,1 hablamos de superficies de estanqueidad, calibres o componentes ópticos, que requieren lapeado o pulido.
¿Cómo se reduce la rugosidad en una pieza torneada?
Reduciendo el avance, usando plaquitas con mayor radio de punta o geometría wiper, aumentando la velocidad de corte dentro de lo que admite el material, mejorando la rigidez y con un buen refrigerante. Si aun así no se alcanza el valor, hay que pasar a rectificado o bruñido. Si quieres valorarlo en tu pieza, habla con nuestra oficina técnica.