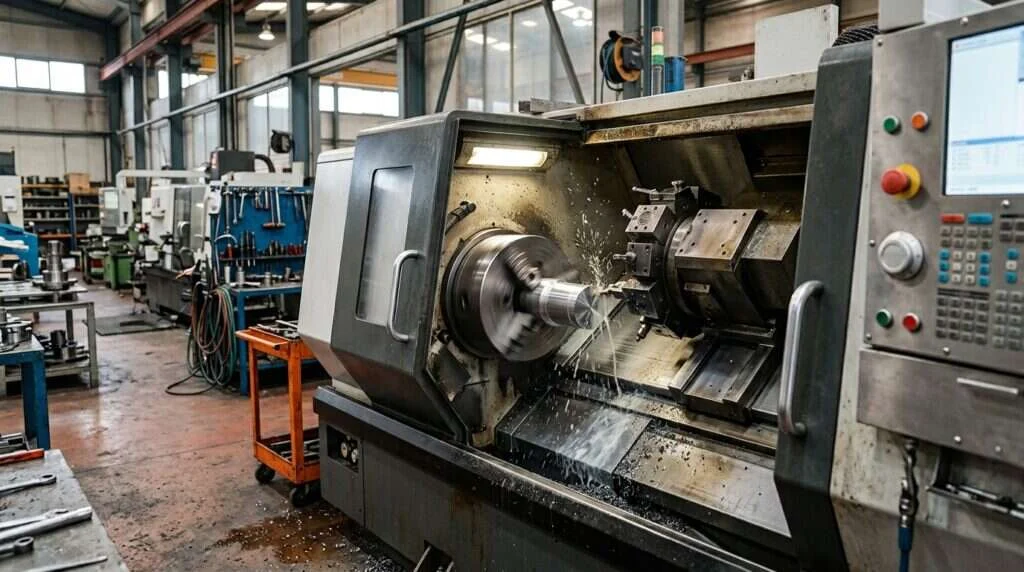
Si trabajas con ejes, casquillos, bridas o cualquier pieza de revolución, casi seguro que pasa por un torno. El torneado es el proceso de mecanizado que da forma a una pieza haciéndola girar mientras una herramienta de corte, que no gira, se desplaza sobre ella y arranca material en forma de viruta. Es uno de los procesos más antiguos del taller y también uno de los más productivos cuando se plantea bien.
En esta guía verás qué es el torneado, qué operaciones incluye, qué parámetros hay que controlar y qué piezas conviene fabricar así. Si compras o diseñas piezas mecanizadas, te servirá para hablar el mismo idioma que tu proveedor y detectar a tiempo qué exige cada cota del plano.
Qué es el torneado: definición y principio de funcionamiento
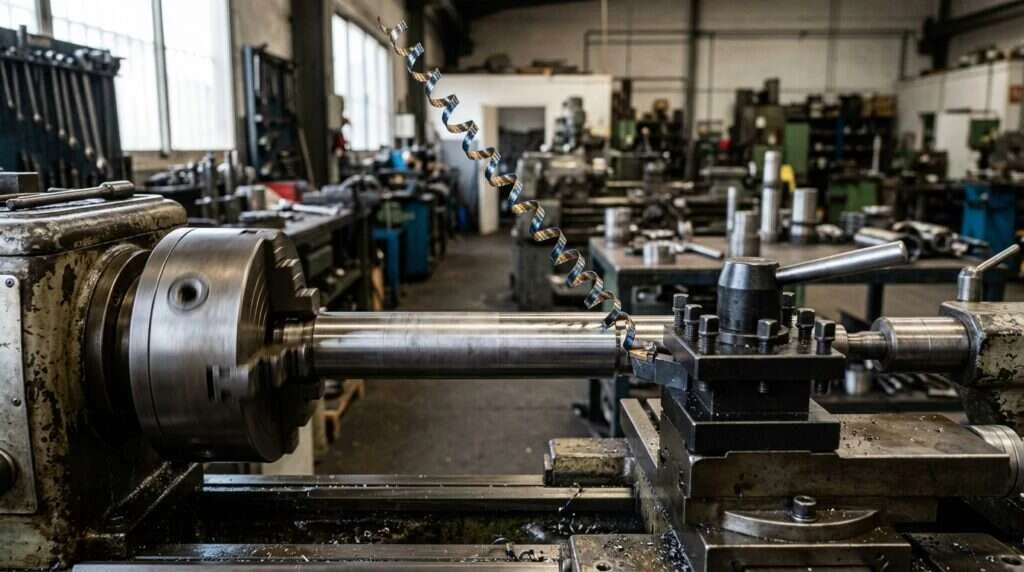
El torneado es un proceso de mecanizado por arranque de viruta en el que la pieza gira sobre su eje y la herramienta, de un solo filo, se desplaza en dirección longitudinal, transversal o combinando ambas. El movimiento de corte lo aporta la rotación de la pieza; el de avance, la herramienta. De esa combinación salen superficies cilíndricas, cónicas, caras planas perpendiculares al eje, perfiles curvos y roscas.
Si buscas el significado de torneado en términos de taller, la idea es sencilla: todo lo que tiene simetría de revolución es, en principio, torneable. La pieza se sujeta en un plato de garras o en una pinza y, si es larga, se apoya además en un contrapunto. La herramienta suele ser una plaquita intercambiable de metal duro, aunque para aluminio, plásticos o materiales templados se usan también filos de PCD, cermet o CBN.
Su gran ventaja es la concentricidad: si una pieza se tornea en una sola atada, diámetros, caras y roscas quedan referidos al mismo eje.
Operaciones de torneado más habituales
Un mismo torno permite encadenar operaciones muy distintas sin desmontar la pieza, y ahí está buena parte de su eficacia. La secuencia suele empezar por el refrentado, que genera una cara plana perpendicular al eje y fija la referencia desde la que se miden todas las longitudes; lo explicamos en cómo refrentar una pieza. A partir de ahí, el cilindrado reduce el diámetro a lo largo del eje, por fuera o por dentro, como verás en la guía de cilindrado en torno.
Cuando la pieza lleva agujeros, primero se taladra en el eje con broca y después se mandrina con una barra para llevar el diámetro a cota. Para abrir gargantas o alojamientos de juntas, la herramienta entra en radial en el ranurado, y ese mismo movimiento sirve en el tronzado para separar la pieza terminada de la barra. En el roscado, el avance se sincroniza con el giro del cabezal para tallar roscas exteriores o interiores. Si la herramienta combina los dos ejes a la vez, el torno genera conos, radios y contornos en el torneado cónico y de perfiles. Y cuando la pieza se va a manipular a mano, el moleteado imprime un grafilado que mejora el agarre.
Lo normal es desbastar primero todas las superficies dejando unas décimas de creces y pasar luego a los acabados, para que las tensiones liberadas no deformen cotas ya terminadas.
Parámetros de corte en el mecanizado por torneado
Tres variables definen cualquier pasada de torneado. La primera es la velocidad de corte (Vc), en m/min, de la que salen las revoluciones del cabezal: n = 1000 · Vc / (π · D). Por eso, cuanto menor es el diámetro, más revoluciones hacen falta para mantener la misma Vc. La segunda es el avance (f), en milímetros por vuelta, que marca la productividad y, junto con el radio de punta de la plaquita, la rugosidad teórica: Ra ≈ f² / (32 · r). Con f = 0,2 mm/rev y r = 0,8 mm se obtienen unas 1,6 µm. La tercera es la profundidad de pasada (ap), que en desbaste puede ser de varios milímetros y en acabado suele quedar por debajo de 0,5 mm.
Como orientación general con plaquita de metal duro recubierta:
| Material | Vc orientativa (m/min) | Observación |
|---|---|---|
| Acero al carbono (F114) | 180–300 | Viruta controlable con rompevirutas |
| Inoxidable austenítico (304, 316) | 120–200 | Se endurece; evita pasadas que solo rocen |
| Aluminio 6082 / 7075 | 300–1.000 | Filos pulidos y ángulos positivos |
| Bronce y latón | 150–350 | Muy buena maquinabilidad |
| Titanio | 40–80 | Refrigeración abundante |
Son valores de partida: la rigidez del montaje y las recomendaciones del fabricante de la herramienta mandan.
Tipos de torno para el torneado: del convencional al CNC
El proceso es el mismo, pero la máquina cambia el resultado. En un torno paralelo convencional el operario mueve los carros con volantes o con el avance automático, y la calidad depende mucho de su oficio. En un torno de control numérico los ejes los mueven servomotores siguiendo un programa, lo que da repetibilidad pieza a pieza y permite perfiles inviables a mano. Tienes el detalle en el artículo sobre torneado CNC y sus ventajas.
Conocer la máquina ayuda a entender sus límites: volteo máximo, distancia entre puntos, paso de barra o potencia del cabezal. Para repasar cada componente, consulta las partes de un torno y su función.
Y si dudas entre tornear o fresar, la regla básica es la geometría: lo que gira alrededor de un eje se tornea; lo prismático, con cajeras y caras planas, se fresa. Las piezas mixtas combinan ambos procesos, como explicamos en torneado frente a fresado: diferencias.
Piezas de torneado: aplicaciones y materiales
El torneado está presente en casi todos los sectores industriales, porque cualquier pieza de revolución pasa en algún momento por el torno. Con él se fabrican ejes, árboles de transmisión y bulones; casquillos, cojinetes de fricción y separadores; bridas, tapas, anillos y discos; racores, conectores y piezas roscadas, y también vástagos, émbolos y componentes de válvulas.
Se tornean aceros al carbono y aleados, inoxidables, aluminio, cobre, bronce, latón, titanio y plásticos técnicos como POM, PEEK o PTFE. Cada uno pide su estrategia: el inoxidable castiga el filo si se trabaja con poco avance, el aluminio necesita evacuar bien la viruta y los plásticos se deforman con el calor y con presiones de amarre excesivas.
Como referencia general, un torneado de acabado bien planteado alcanza tolerancias del orden de IT7-IT9 y rugosidades entre Ra 0,8 y 3,2 µm. Cuando el plano pide más, se completa con rectificado. Errores frecuentes en diseño: tolerancias estrechas en cotas no funcionales, gargantas sin radio de fondo o roscas sin su clase de tolerancia.
Servicio de torneado de precisión en Industrias Ríos
En Industrias Ríos llevamos más de 40 años mecanizando piezas para automoción, defensa, energía o bienes de equipo. El torneado se hace en nuestro taller con torno CNC CMZ y se integra con fresado, rectificado y electroerosión por hilo cuando la pieza lo requiere. Forma parte de nuestro servicio de mecanizado de precisión, con control dimensional en sala climatizada (CMM, proyector de perfiles, rugosímetro) y trazabilidad de material si la necesitas.
Fabricamos prototipos, piezas unitarias y series cortas, medias y largas desde nuestro taller de mecanizado en Valladolid. Para preparar el presupuesto nos basta con el plano 2D en PDF y, si lo tienes, el modelo 3D en STEP (o una muestra física), junto con el material y los tratamientos térmicos o superficiales previstos, la cantidad por lote con su previsión anual y las tolerancias y rugosidades críticas.
Si buscas proveedor para tus piezas de revolución, consulta nuestro servicio de torneado CNC o envíanos tu consulta y te respondemos con una propuesta técnica.
Preguntas frecuentes sobre qué es el torneado
¿Qué es un torneado en mecánica?
Un torneado es una operación de mecanizado en la que la pieza gira y una herramienta de corte arranca material para darle forma de revolución. Se realiza en un torno y permite obtener cilindros, conos, caras planas, gargantas y roscas. En mecánica industrial se usa para fabricar ejes, casquillos, bridas o bulones, y se combina con otros procesos cuando la pieza tiene también zonas prismáticas.
¿Qué diferencia hay entre torneado y fresado?
En el torneado gira la pieza y la herramienta avanza; en el fresado gira la herramienta, que tiene varios filos, y la pieza se desplaza bajo ella. Por eso el torneado es ideal para piezas de revolución y el fresado para formas prismáticas, cajeras y superficies planas. Muchas piezas combinan ambos procesos en fases distintas.
¿Qué tolerancias se consiguen en el torneado?
Depende de la máquina, la sujeción, el material y la esbeltez de la pieza. Como orientación general, el torneado de acabado alcanza tolerancias del orden de IT7 a IT9 y rugosidades de Ra 0,8 a 3,2 µm. Para tolerancias más estrechas o superficies más finas se añade rectificado. Conviene reservar las tolerancias ajustadas para las cotas funcionales.
¿Qué materiales se pueden tornear?
Prácticamente cualquier metal y muchos plásticos técnicos: aceros al carbono y aleados, inoxidables, aluminio, bronce, latón, cobre, titanio, POM, PEEK o PTFE. Lo que cambia es la estrategia: velocidad de corte, geometría de la plaquita, refrigeración y forma de sujetar la pieza. Los materiales templados se tornean con CBN o se terminan en rectificadora.
¿Cuándo conviene tornear una pieza en CNC?
Casi siempre que haya perfiles complejos, varias cotas con tolerancia o más de unas pocas unidades. El CNC asegura repetibilidad, permite programar conos, radios y roscas sin utillajes especiales y reduce los tiempos de preparación entre lotes. Para una reparación sencilla o una pieza única muy simple, un torno convencional puede ser suficiente.