En la fabricación de utillajes, matrices, componentes de maquinaria o piezas para sectores como automoción, defensa o bienes de equipo, el rectificado industrial es el paso que convierte una pieza bien mecanizada en una pieza que funciona: la que apoya plana, ajusta sin holgura y desliza sin desgaste prematuro.
En este artículo nos centramos en la parte práctica: qué aporta el rectificado a tus piezas, cómo se trabaja el rectificado cilíndrico, qué precisión cabe esperar, cómo se controla y qué debes pedir y enviar a un servicio de rectificado.
Rectificado industrial: qué aporta a tus piezas
El rectificado industrial es la aplicación del rectificado a la producción de piezas: no como operación de laboratorio, sino integrado en una ruta de fabricación con fresado, torneado, tratamientos térmicos y control dimensional. Su función es cerrar las cotas y superficies críticas que los procesos de corte dejan con un pequeño sobrematerial.
Lo que aporta se resume en cuatro puntos:
- Precisión dimensional en cotas funcionales.
- Geometría: planitud, paralelismo y perpendicularidad entre caras.
- Acabado: rugosidades bajas y homogéneas.
- Capacidad sobre material duro: permite terminar piezas templadas sin perder su dureza superficial.
Es, por tanto, un proceso complementario dentro de la familia de técnicas que recoge la guía completa de procesos de mecanizado.
Rectificado cilíndrico: exteriores, interiores y caras de apoyo
En el rectificado cilíndrico la pieza gira entre puntos o sujeta en un plato, mientras una muela que gira a alta velocidad rectifica su diámetro. Una rectificadora universal añade cabezales orientables y un husillo para interiores, de modo que en la misma máquina se rectifican diámetros exteriores, conos, agujeros y caras de apoyo, manteniendo la concentricidad entre ellos.
Para obtener buenos resultados hay que cuidar varios aspectos:
- Centros bien hechos: cualquier defecto en los puntos de centrado se traslada a la concentricidad del diámetro rectificado.
- Diamantado de la muela: mantiene su poder de corte y su geometría.
- Refrigeración: evita quemaduras, dilataciones y microgrietas.
- Rectificar en la misma atada: hacer diámetros, interiores y caras sin desmontar la pieza evita errores de coaxialidad y perpendicularidad.
Existen otros tipos, como el rectificado plano para caras planas o el rectificado sin centros para grandes series de piezas cilíndricas, cada uno para una geometría distinta. Los comparamos en los principales tipos de rectificado.
Rectificado de precisión: tolerancias, redondez y rugosidad
Como información técnica general, el rectificado de precisión alcanza habitualmente tolerancias de centésimas o micras y rugosidades en el rango de Ra 0,1 a 0,8 µm. En rectificado cilíndrico, la redondez, la cilindricidad y la concentricidad que se consiguen dependen mucho de la esbeltez de la pieza y de la calidad de sus centros: un eje largo y delgado flexa bajo la muela y es más difícil de mantener en tolerancia que uno corto y robusto.
Al especificar, conviene:
- Indicar las tolerancias geométricas (redondez, cilindricidad, concentricidad o salto) con símbolos GD&T y no solo la cota del diámetro.
- Expresar el acabado con un parámetro concreto. Si dudas entre Ra y Rz, revisa nuestra guía de medición de la rugosidad superficial.
- Limitar las exigencias a las superficies funcionales.
Rectificado de piezas de utillaje y componentes templados
Una parte importante del rectificado industrial se destina a utillajes. Los bulones de centraje, pasadores de posicionado, casquillos guía y ejes de un útil de control, montaje o soldadura deben tener diámetros ajustados para que las referencias sean fiables y repetibles. Cuando diseñamos y fabricamos utillajes de control, montaje y soldadura, el rectificado de esos elementos cilíndricos forma parte natural del proceso.
El otro gran campo son las piezas templadas: ejes, bulones, casquillos, punzones o elementos de desgaste. La ruta habitual es mecanizar en blando dejando sobrematerial, templar o bonificar, y rectificar las caras funcionales. Aquí es importante coordinar la secuencia desde el principio, porque el tratamiento térmico deforma y el sobrematerial debe absorber esa deformación.
Qué pedir a un servicio de rectificado
Antes de adjudicar un trabajo de rectificado de piezas, pregunta y compara:
- Capacidad de máquina: recorrido de mesa, tamaño y peso admisibles.
- Tipo de rectificado disponible en taller propio y cuáles se coordinan con terceros.
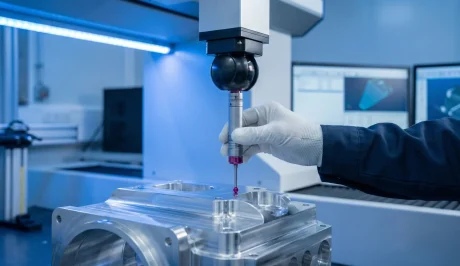
- Medios de medición: CMM, rugosímetro, micrómetros y alexómetros, idealmente en sala climatizada.
- Sistema de calidad y posibilidad de entregar informe dimensional y trazabilidad del material.
- Integración con el resto del mecanizado: si el mismo proveedor fresa, tornea y rectifica, controla el sobrematerial y evita transportes.
Puedes ver cómo trabajamos la verificación en nuestra página de calidad y metrología.
Servicio de rectificado en Industrias Ríos, Valladolid
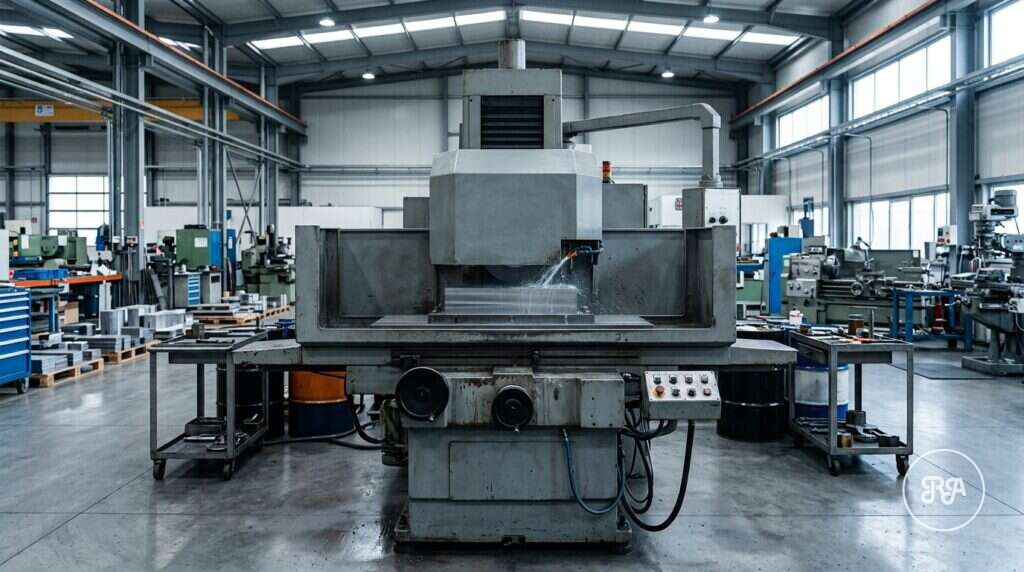
En Industrias Ríos realizamos en taller propio rectificado plano de precisión. El rectificado cilíndrico, exterior e interior, de ejes, bulones, pasadores, casquillos y asientos de rodamiento, y el rectificado sin centros los coordinamos a través de nuestra red de colaboradores dentro del mismo encargo, con nuestro control dimensional final. El rectificado forma parte de nuestro servicio integral de mecanizado de precisión, junto al fresado CNC en 5 ejes, el torneado CNC y la electroerosión por hilo. Verificamos con CMM, rugosímetro y micrómetros en sala climatizada, bajo ISO 9001:2015, y ofrecemos trazabilidad cuando la necesitas.
Estamos en el Polígono Industrial San Cristóbal; si buscas proveedor cercano, visita nuestra página de mecanizado y rectificado en Valladolid. Para presupuestar necesitamos plano o muestra, material y estado (blando o templado), cantidad y tolerancias y rugosidades de las caras a rectificar. Solicita presupuesto de rectificado.
Preguntas frecuentes sobre rectificado industrial
¿Qué es el rectificado cilíndrico?
Es el rectificado de superficies de revolución: la pieza gira entre puntos o en un plato mientras una muela rectifica su diámetro. Se usa para terminar ejes, bulones, pasadores y asientos de rodamiento con tolerancias de ajuste estrechas, buena redondez y concentricidad. En una rectificadora universal también se rectifican interiores, conos y caras de apoyo en la misma atada, lo que mejora la coaxialidad.
¿Qué piezas se suelen rectificar?
Principalmente placas base y elementos de utillaje, calzos, reglas, guías, punzones, matrices, ejes, casquillos y asientos de rodamientos. En general, cualquier pieza con superficies funcionales que necesiten tolerancias estrechas, buena planitud o paralelismo, baja rugosidad, o que haya sido templada y ya no pueda mecanizarse con herramienta de corte convencional. Lo eficiente es rectificar solo las caras que lo requieren.
¿Se pueden rectificar aluminio o acero inoxidable?
Sí, aunque con matices. En rectificado cilíndrico se sujetan entre puntos o en plato como cualquier otra pieza; en rectificado plano, al no ser magnéticos o serlo poco, necesitan amarres mecánicos o por vacío. Además, el aluminio tiende a embotar la muela, por lo que se eligen abrasivos y estructuras adecuados. Es un trabajo viable, pero conviene comentarlo con el taller al pedir precio.
¿Por qué una pieza se deforma al rectificarla?
Por las tensiones internas del material y por el calor del proceso. Al retirar material de una cara, las tensiones se redistribuyen y la pieza se curva, sobre todo si es fina. El calor también dilata localmente. Se controla alternando caras, dando pasadas finas al final, refrigerando bien y, en piezas críticas, aplicando un tratamiento de estabilizado antes del rectificado.
¿Qué información necesito para pedir un presupuesto de rectificado?
El plano con las caras a rectificar marcadas, sus tolerancias dimensionales y geométricas y la rugosidad exigida. También el material, si está templado y su dureza, la cantidad de piezas y si llegan ya mecanizadas o hay que fabricarlas desde cero. Con esa información podemos valorar la ruta completa. Envíanosla a través de nuestra página de contacto.