Dos piezas con las mismas cotas pueden comportarse de forma muy distinta según su superficie. El acabado decide si un eje desliza sin gripar, si una junta estanca cumple, si un componente resiste la fatiga o la corrosión, o si una carcasa tiene el aspecto que espera el cliente final.
En esta guía repasamos los principales acabados superficiales en mecanizado, qué rugosidad deja cada proceso, cómo elegir según la función de la pieza y cómo indicarlo en el plano para no encarecer la fabricación sin necesidad.
Qué es un acabado superficial y por qué importa
El acabado superficial es el estado final de la superficie de una pieza después de fabricarla: su textura, su rugosidad, su aspecto y, en algunos casos, el recubrimiento o la capa que se le añade. En ingeniería se cuantifica sobre todo mediante la rugosidad superficial y sus parámetros Ra y Rz, aunque también cuentan la ondulación, la dirección de las marcas y las propiedades de la capa exterior.
Importa porque influye directamente en:
- Rozamiento y desgaste en ejes, guías, casquillos y superficies de deslizamiento.
- Estanqueidad en asientos de juntas, válvulas y caras de brida.
- Resistencia a fatiga, porque las marcas profundas actúan como iniciadores de grieta.
- Corrosión y limpieza, clave en los sectores alimentario, farmacéutico y médico.
- Precisión de montaje en ajustes con apriete o con holguras mínimas.
- Aspecto en piezas visibles.
Tipos de acabados superficiales: por arranque de material y por tratamiento
Los tipos de acabados superficiales se agrupan en dos familias:
1. Acabados por arranque de material. Eliminan una capa fina para mejorar la geometría y la rugosidad:
- Torneado y fresado de acabado, con avances bajos y herramientas afiladas.
- Rectificado, con muela abrasiva, para planitud, paralelismo y cotas de micras.
- Bruñido de agujeros y cilindros, que corrige la geometría interior y deja un rayado cruzado que retiene lubricante.
- Lapeado de caras planas, con abrasivo libre, para planitud y rugosidad muy finas.
- Pulido mecánico, que busca brillo y baja rugosidad más que precisión geométrica.
- Electroerosión con repasos de acabado.
2. Tratamientos y recubrimientos. Modifican o protegen la superficie sin cambiar apenas la cota: anodizado del aluminio, zincado, pavonado, cromado, pasivado del inoxidable, niquelado químico o pintura. Estos acabados buscan protección contra la corrosión, dureza superficial o estética, y hay que tenerlos en cuenta en las cotas, porque algunos añaden espesor.
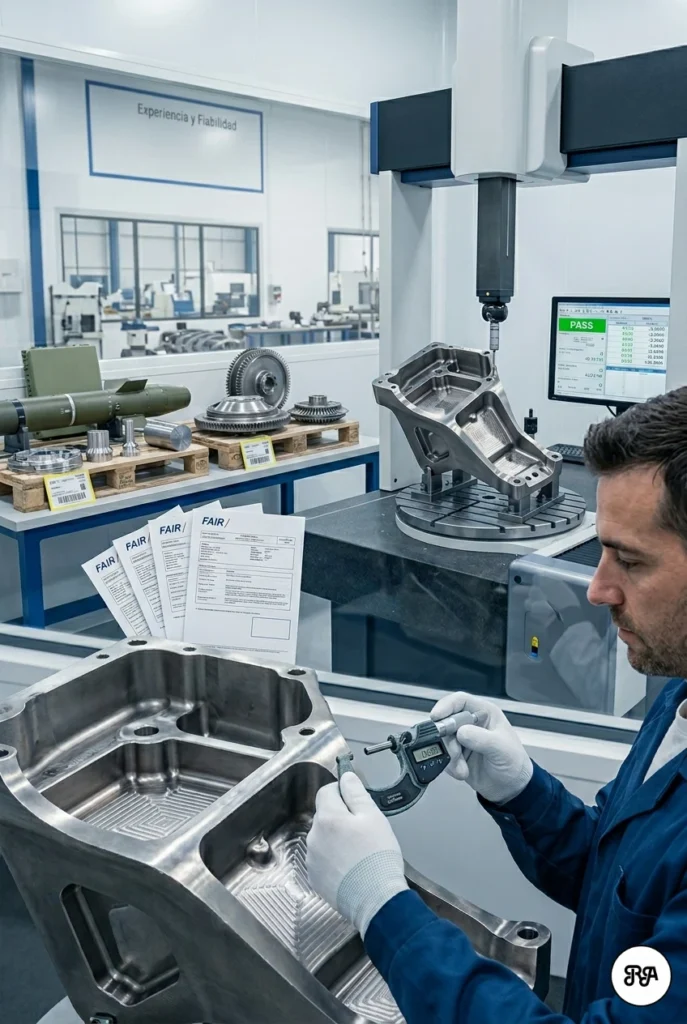
Acabado superficial mecanizado: lo que deja cada proceso
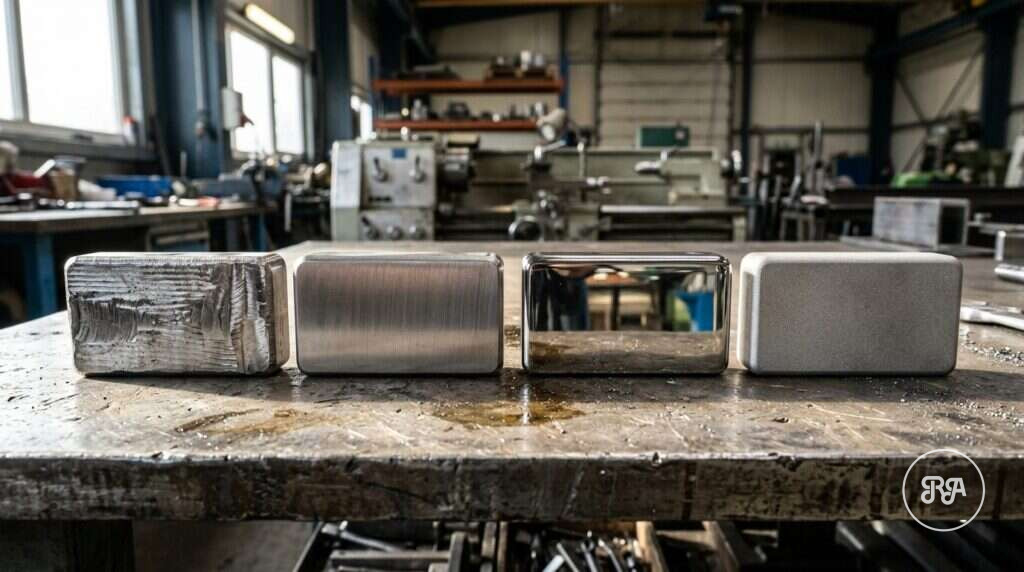
La tabla recoge rangos orientativos de rugosidad Ra habituales en la industria. Son valores generales del proceso: el resultado real depende del material, la máquina, la herramienta y los parámetros.
| Proceso | Ra orientativa (µm) | Uso típico |
|---|---|---|
| Torneado / fresado de desbaste | 6,3 – 12,5 | Superficies sin función |
| Torneado / fresado de acabado | 0,8 – 3,2 | Mayoría de superficies funcionales |
| Electroerosión con repasos | 0,2 – 1,6 | Perfiles de matricería y utillaje |
| Rectificado | 0,2 – 0,8 | Caras de referencia, ajustes, guías |
| Bruñido | 0,1 – 0,4 | Cilindros hidráulicos, camisas |
| Lapeado / pulido | 0,02 – 0,2 | Caras de estanqueidad, calibres |
Cada paso hacia la derecha de la escala multiplica el tiempo y el coste. Por eso el rectificado como operación de acabado se reserva para las superficies que lo necesitan y el resto se deja con el acabado del mecanizado.
Cómo elegir el acabado superficial según la función de la pieza
Antes de fijar un valor, pregúntate qué hace cada superficie:
- Superficies libres, sin contacto: el acabado de mecanizado estándar es suficiente.
- Apoyos y caras de referencia: fresado de acabado o rectificado, según la planitud exigida.
- Ajustes de rodamientos y ejes: torneado fino o rectificado cilíndrico.
- Deslizamiento con lubricación: bruñido o rectificado; una superficie demasiado pulida puede retener peor el aceite.
- Estanqueidad metal-metal: lapeado.
- Entornos corrosivos o higiénicos: material adecuado más pulido, pasivado o anodizado, según el caso.
Un error habitual es exigir el acabado más fino en toda la pieza por precaución. Eso encarece sin aportar funcionalidad. Otro, pedir un tratamiento sin prever su espesor en las cotas finales.
Cómo especificar el acabado superficial en el plano
Un plano bien acotado evita discusiones y retrabajos. Para indicar el acabado superficial:
- Usa el símbolo de textura superficial de la norma ISO 21920 (antes ISO 1302) con el parámetro y el valor: por ejemplo, Ra 0,8.
- Pon un acabado general en el cajetín y marca solo las superficies que difieren.
- Si la dirección de las marcas importa, indícala en el símbolo.
- Especifica los tratamientos con su norma, clase y espesor, y aclara si las cotas son antes o después del tratamiento.
- Indica si alguna zona debe protegerse del tratamiento, como roscas o alojamientos.
Con esta información el proveedor puede planificar la secuencia correcta y verificarla en el control final, que en piezas críticas debe quedar documentado dentro del sistema de gestión de la calidad.
Acabados superficiales en Industrias Ríos
En nuestro taller de Valladolid resolvemos con medios propios el acabado de mecanizado en torno y fresadora CNC, el rectificado plano y los repasos de electroerosión por hilo con máquina AgieCharmilles. Medimos la rugosidad con rugosímetro en sala climatizada, junto a la máquina de medición por coordenadas, dentro de un sistema certificado ISO 9001:2015.
El bruñido, el lapeado, el pulido y los tratamientos como el anodizado los coordinamos a través de nuestra red de colaboradores como parte del encargo, de modo que recibes la pieza terminada con un solo pedido. Es la forma de trabajar que aplicamos en todo nuestro servicio de mecanizado de precisión.
Para presupuestar necesitamos el plano (PDF y STEP), el material, la cantidad y las tolerancias y rugosidades exigidas en cada superficie, además de los tratamientos con su norma. Envíanos tu consulta y te propondremos la secuencia de acabado más adecuada.
Preguntas frecuentes sobre acabados superficiales
¿Qué es el acabado superficial en mecanizado?
Es el estado final de la superficie de una pieza tras fabricarla: su textura, su rugosidad y, en su caso, el recubrimiento aplicado. Se cuantifica sobre todo con parámetros de rugosidad como Ra o Rz y se indica en el plano con un símbolo normalizado. Influye en el rozamiento, la estanqueidad, la resistencia a fatiga y la corrosión.
¿Cuáles son los tipos de acabados superficiales más comunes?
Por arranque de material: torneado y fresado de acabado, rectificado, bruñido, lapeado, pulido y electroerosión con repasos. Por tratamiento o recubrimiento: anodizado, zincado, pavonado, cromado, niquelado químico, pasivado y pintura. Los primeros mejoran geometría y rugosidad; los segundos protegen la superficie, aumentan su dureza o mejoran su aspecto.
¿Qué significa Ra 0,8 en un plano?
Indica que la rugosidad media aritmética de esa superficie no debe superar 0,8 micras. Es un valor típico de torneado o fresado de acabado cuidado y de rectificado. Se usa en ajustes, apoyos y superficies funcionales. Si no se indica otra cosa, se interpreta como valor máximo según las reglas de la norma aplicable.
¿Un acabado más fino es siempre mejor?
No. Un acabado más fino encarece la pieza y no siempre mejora su función. En superficies de deslizamiento lubricado, una superficie demasiado lisa puede retener peor el aceite. Lo correcto es definir el acabado según la función de cada superficie y dejar el resto con el acabado estándar de mecanizado.
¿El anodizado o el zincado cambian las cotas de la pieza?
Sí, en mayor o menor medida. El anodizado duro, por ejemplo, crece en parte hacia fuera y en parte hacia dentro del material, y el zincado añade unas micras de espesor. Hay que indicar si las cotas son antes o después del tratamiento y proteger roscas o ajustes cuando sea necesario. Si tienes dudas, consulta a nuestra oficina técnica.