Antes de cilindrar un solo diámetro, casi cualquier pieza pasa por el refrentado. Es la operación que deja una cara plana y perpendicular al eje, y con ella se fija la referencia desde la que se miden todas las longitudes. Una cara mal refrentada arrastra el error a cada cota que depende de ella.
En este artículo verás qué es el refrentado en torno, qué variantes existen, cómo se ejecuta paso a paso, por qué la velocidad de corte cambia durante la pasada y qué defectos conviene vigilar. Te servirá tanto si programas un torno como si revisas planos de piezas torneadas.
Qué es el refrentado en torno
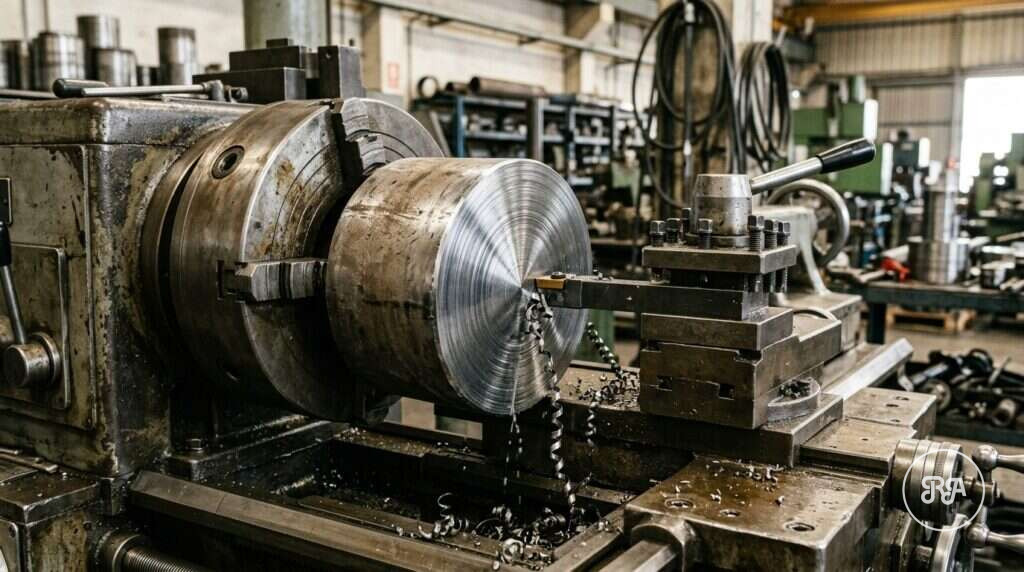
El refrentado es una operación de torneado en la que la herramienta avanza en dirección perpendicular al eje de la pieza, desde el exterior hacia el centro o al revés, mientras la pieza gira. El resultado es una superficie plana, llamada cara o frente, perpendicular al eje de rotación.
En el torno convencional lo realiza el carro transversal, con el longitudinal bloqueado; en el torno CNC, el eje X, con el eje Z fijando la posición de la cara. Si necesitas repasar cómo encaja en el proceso completo, tienes la guía sobre qué es el torneado.
Sus funciones principales son tres: eliminar las irregularidades del corte de sierra, llevar la pieza a su longitud y crear una superficie de referencia perpendicular al eje para las operaciones siguientes.
Tipos de refrentado
- Refrentado completo: cubre toda la cara, desde el diámetro exterior hasta el centro. Es el primero que se hace al empezar la pieza.
- Refrentado de hombros o escalones: genera la cara que separa dos diámetros. Se combina con el cilindrado de cada tramo.
- Refrentado de coronas: solo afecta a una franja anular, por ejemplo en piezas con agujero central o en bridas.
- Refrentado interior: se hace el fondo de un alojamiento o de un agujero ciego con herramienta de interiores.
- Refrentado de desbaste y de acabado: como en el resto de operaciones, primero se retira el grueso del material y después se da una pasada fina para planitud y rugosidad.
Escalones, hombros y diámetros van casi siempre juntos: la herramienta cilindra hasta el hombro y sube refrentando. Lo detallamos en el artículo sobre cilindrado exterior e interior.
Cómo refrentar en torno paso a paso
- Sujeta la pieza con el menor voladizo posible. Si sobresale mucho del plato, vibrará en el refrentado.
- Centra la herramienta en altura. La punta debe quedar exactamente a la altura del eje. Si queda por encima o por debajo, dejará un tetón en el centro o romperá la punta al llegar.
- Elige el sentido. Refrentar de fuera hacia dentro es lo habitual; de dentro hacia fuera puede mejorar el acabado en algunas geometrías y alivia la carga sobre la punta.
- Desbasta dejando unas décimas de creces.
- Da la pasada de acabado con avance reducido y profundidad pequeña.
- Achaflana la arista si el plano lo pide, para eliminar rebabas y facilitar el montaje.
Una cara bien refrentada es imprescindible antes de otras operaciones, por ejemplo para dar el chaflán de entrada de una rosca, como verás en la guía de roscado en torno.
Parámetros de corte en el refrentado
El refrentado tiene una particularidad: el diámetro cambia continuamente durante la pasada. Si las revoluciones son fijas, la velocidad de corte cae hacia el centro, donde se hace cero. Eso empeora el acabado y favorece el filo recrecido.
Por eso en torno CNC se programa velocidad de corte constante (función G96 en la mayoría de controles): el husillo acelera a medida que la herramienta se acerca al centro. Pero siempre hay que fijar un límite de revoluciones; sin él, el husillo intentaría girar a velocidades peligrosas para la sujeción de la pieza.
- Avance: como orientación general, de 0,15 a 0,4 mm/rev en desbaste y de 0,05 a 0,15 en acabado.
- Profundidad de pasada: varios milímetros en desbaste, pocas décimas en acabado.
- Herramienta: plaquitas con ángulo de posición de 90° a 95° permiten cilindrar y refrentar con la misma herramienta.
Errores y control de calidad en el refrentado
- Tetón central: herramienta fuera de altura. Se corrige ajustando la altura de la punta.
- Cara cóncava o convexa: guías del carro desgastadas, pieza en voladizo o flexión del portaherramientas. Se controla con regla y galgas o en máquina de medir por coordenadas.
- Falta de perpendicularidad: pieza mal asentada en el plato. Refrentar y cilindrar en la misma atada reduce el problema.
- Marcas en espiral: avance demasiado alto o vibración.
- Longitud fuera de cota: referencia mal tomada en la primera cara. Se mide contra el plano, no contra la pieza anterior.
Como referencia general, un refrentado de acabado en torno CNC puede dejar planitudes de centésimas en diámetros moderados. Cuando el plano pide más planitud o paralelismo entre caras, lo habitual es rectificar.
Refrentado y torneado de precisión en Industrias Ríos
En Industrias Ríos refrentamos y torneamos en torno CNC CMZ en nuestro taller de Valladolid, y cuando la cota lo exige completamos la pieza con rectificado plano de precisión. Todo ello forma parte de nuestro servicio de mecanizado de precisión, con más de 40 años de experiencia, control en sala climatizada y gestión certificada ISO 9001:2015.
Para presupuestar necesitamos plano (PDF o STEP) o muestra, material, cantidad y tolerancias de longitud, planitud y perpendicularidad. Envíanos tu consulta y te respondemos con una propuesta.
Preguntas frecuentes sobre el refrentado en torno
¿Qué es refrentar en un torno?
Refrentar es mecanizar una cara plana perpendicular al eje de la pieza moviendo la herramienta en dirección transversal mientras la pieza gira. Sirve para limpiar el corte de sierra, llevar la pieza a su longitud y crear una superficie de referencia para el resto de operaciones. Suele ser la primera operación en cualquier pieza torneada.
¿Por qué queda un tetón en el centro al refrentar?
Porque la punta de la herramienta no está a la altura exacta del eje de giro. Si queda por debajo, deja un pequeño cilindro sin cortar en el centro; si queda por encima, la herramienta roza y puede romperse. Se soluciona ajustando la altura del portaherramientas con calces o con el reglaje de la torreta.
¿Qué diferencia hay entre refrentado y cilindrado?
En el refrentado la herramienta avanza perpendicular al eje y genera caras planas, controlando longitudes. En el cilindrado avanza paralela al eje y modifica diámetros. Son operaciones complementarias: en una pieza escalonada, cada diámetro se cilindra y cada hombro que lo limita se refrenta.
¿Por qué se usa velocidad de corte constante al refrentar?
Porque durante el refrentado el diámetro cambia desde el exterior hasta el centro. Con revoluciones fijas, la velocidad de corte caería hasta cero en el centro y el acabado empeoraría. El CNC aumenta las revoluciones de forma automática para mantenerla, siempre con un límite máximo para proteger la sujeción de la pieza.
¿Qué planitud se consigue con el refrentado?
Depende del diámetro, la rigidez del montaje y el estado de la máquina. Como orientación general, un refrentado de acabado en torno CNC puede dar planitudes del orden de centésimas en diámetros moderados. Si el plano exige más planitud o paralelismo estricto entre caras, se completa la pieza con rectificado plano.