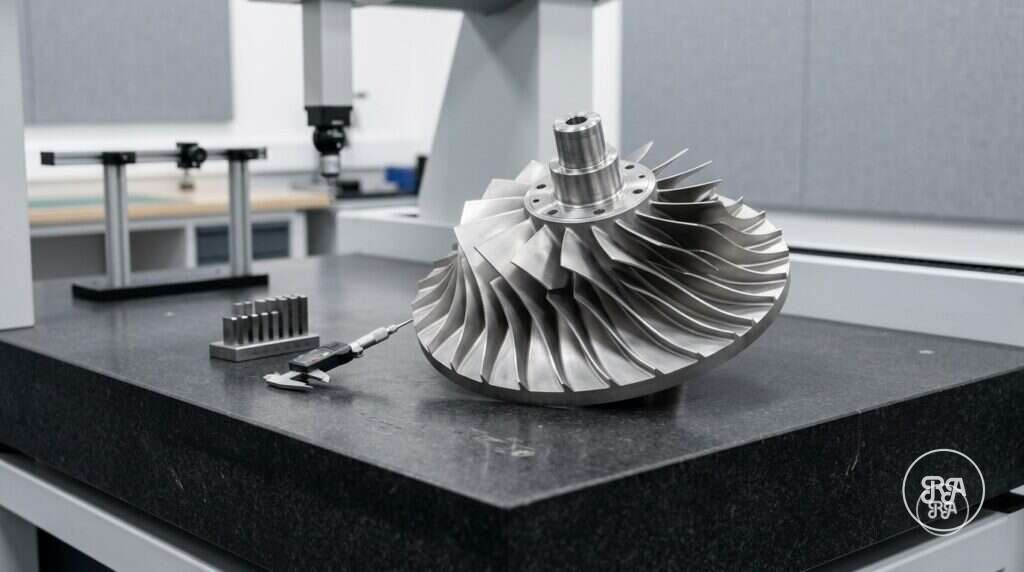
En el corazón de cualquier bomba industrial, compresor o equipo de proceso crítico hay un componente clave: el rotor. Ya sea un impulsor cerrado para una bomba centrífuga de alta presión o un rotor abierto para fluidos viscosos, es la pieza que transforma la energía mecánica en energía cinética.
En Industrias Ríos sabemos que el rendimiento de toda una planta puede depender de un solo rotor. Por eso, en la fabricación de rotores de acero inoxidable apostamos por el mecanizado CNC frente a la fundición cuando la precisión, el equilibrio y la resistencia estructural no son negociables. En este artículo te contamos, paso a paso, cómo convertimos un bloque macizo de acero inoxidable en una pieza de alto rendimiento.
La ingeniería detrás del movimiento: diseño CAD/CAM
Modelado y simulación digital
Con software CAD, nuestra oficina técnica no solo visualiza la pieza: valida su geometría. En rotores con álabes curvos o canales internos, la precisión del diseño es vital para la eficiencia hidráulica.
Después, con software CAM, programamos las trayectorias de las herramientas de corte. Es una etapa crítica, porque en ella se deciden las estrategias de corte más eficientes, se evitan colisiones en geometrías complejas y se anticipa cómo se comportará el material durante el desbaste.
La base de la durabilidad: selección del material
El material define la vida útil del rotor, y los aceros inoxidables son los protagonistas por su equilibrio entre resistencia mecánica y resistencia a la corrosión. Trabajamos habitualmente con tres grados y asesoramos al cliente según su aplicación.
El acero inoxidable AISI 304 es el estándar de la industria, con excelente resistencia a la oxidación para bombeo de agua y fluidos no agresivos. El AISI 316/316L, gracias al molibdeno, resiste mejor cloruros y ácidos, y por eso es la elección para la industria química, la farmacéutica y las aplicaciones marinas. Y el 17-4PH, endurecible por precipitación, es el que recomendamos para rotores sometidos a alto estrés mecánico, cavitación o desgaste.
El corte del tocho
A diferencia de la fundición, partimos de un tocho o barra maciza. Su estructura granular uniforme, sin porosidad ni rechupes, asegura que la pieza soporte altas revoluciones sin riesgo de fractura. El proceso empieza con el corte de precisión del bloque a las dimensiones en bruto.
El proceso de transformación: mecanizado CNC
Aquí es donde marca la diferencia nuestro taller de mecanizado de precisión: la fabricación de un rotor combina operaciones de torneado y fresado de alta complejidad.
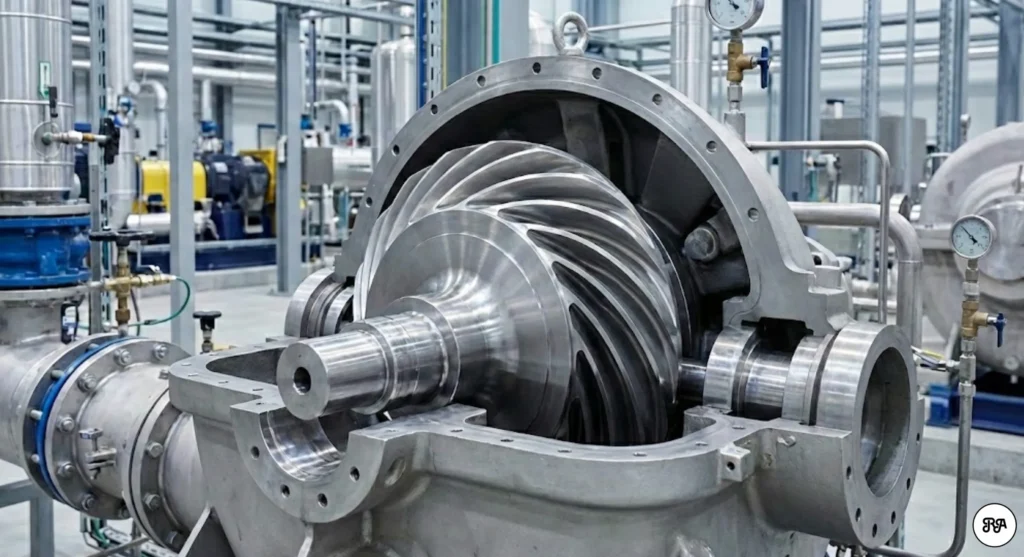
Torneado CNC: la geometría base
La primera fase se realiza en nuestros tornos de torneado CNC, donde se mecanizan los diámetros exteriores, el cubo central y las caras de referencia. El desbaste retira rápidamente gran parte del material para acercarse a la forma final, y después se termina el alojamiento del eje con tolerancias H7 o superiores, para un ajuste perfecto sin vibraciones. En rotores de gran diámetro, la rigidez de la máquina evita la flexión de la pieza y garantiza la concentricidad.
Fresado y taladrado: esculpir los álabes
La etapa más delicada se hace en centros de mecanizado de 4 y 5 ejes. El fresado vacía el material entre los álabes; en rotores cerrados exige herramientas largas y estrategias trocoidales para evacuar la viruta sin sobrecalentar la pieza. En la misma fase se ejecutan los taladros y roscados de fijación y los orificios de equilibrado, y hacer varias operaciones en un solo amarre minimiza los errores de reposicionamiento.
Acabados superficiales: eficiencia y resistencia
Un rotor no está terminado al salir del CNC: la rugosidad de su superficie influye en la eficiencia hidráulica y en la higiene. Por eso aplicamos el acabado que pide cada aplicación.
El rectificado se reserva para los asientos de sellos mecánicos y rodamientos, que necesitan tolerancias micrométricas. El pulido mecánico elimina las marcas de herramienta y reduce la fricción del fluido. Y el pulido electroquímico va un paso más allá: mejora la capa pasiva del inoxidable, aumenta su resistencia a la corrosión y evita la adherencia de bacterias, algo crítico en la industria alimentaria.
Garantía total: control de calidad y equilibrado
En Industrias Ríos la calidad es un hábito constante, pero antes de la entrega el rotor pasa dos pruebas decisivas.
Metrología en máquina de medición por coordenadas (CMM)
Comprobamos que la pieza coincide con el modelo CAD: la CMM palpa los puntos clave para asegurar que curvas de los álabes, diámetros y posiciones de taladros están dentro de tolerancia.
Equilibrado dinámico
Un rotor que gira a 3.000 rpm debe estar perfectamente equilibrado; cualquier desequilibrio provoca vibraciones que destruyen rodamientos y sellos. Con el equilibrado dinámico detectamos y corregimos la descompensación retirando material en zonas neutras, para un giro suave y silencioso.
Ventajas del mecanizado CNC frente a la fundición
Frente a la fundición, el mecanizado integral no necesita molde, lo que lo hace ideal para series cortas, prototipos o repuestos urgentes. Al partir de barra laminada o forjada, elimina los poros y las inclusiones típicos de la pieza fundida, alcanza tolerancias muy superiores que se traducen en más eficiencia energética del equipo y permite cambiar el diseño en CAD sin desechar utillajes costosos.
¿Por qué elegir a Industrias Ríos para fabricar tus rotores?
La fabricación de rotores y carcasas de acero inoxidable no admite improvisaciones. Combinamos décadas de experiencia con un parque de maquinaria preparado para piezas de gran diámetro, que trabajamos con la misma precisión que las pequeñas.
Controlamos cada paso, desde la compra del material certificado hasta el equilibrado final, y no nos limitamos a ejecutar planos: nuestro equipo revisa el diseño y te asesora sobre el material más adecuado, ya sea 304, 316, 17-4PH o dúplex. Y como sabemos lo que cuesta una parada de planta, optimizamos el proceso para cumplir plazos sin sacrificar calidad. Si buscas un proveedor que entienda la importancia de la precisión en tus equipos de proceso, cuéntanos tu proyecto.
Preguntas frecuentes sobre la fabricación de rotores
¿Qué ventajas tiene un rotor mecanizado frente a uno de fundición?
Al partir de barra maciza laminada o forjada, el rotor mecanizado no tiene poros ni inclusiones internas, alcanza tolerancias más estrictas y no necesita molde, por lo que resulta muy competitivo en series cortas, prototipos y repuestos urgentes.
¿Qué acero inoxidable elegir para un rotor?
El AISI 304 cubre aplicaciones generales con fluidos poco agresivos; el 316/316L resiste mejor cloruros y ácidos, por eso se usa en química, farmacia y entornos marinos; y el 17-4PH se elige cuando hay mucho esfuerzo mecánico, cavitación o desgaste. Nuestra oficina técnica te asesora según la aplicación.
¿Por qué hay que equilibrar un rotor?
Porque cualquier desequilibrio de masa genera vibraciones al girar que dañan rodamientos y sellos en poco tiempo. El equilibrado dinámico detecta y corrige esa descompensación retirando material en zonas neutras.
¿Qué acabado superficial necesita un rotor?
Depende del uso: rectificado en asientos de rodamientos y sellos, pulido mecánico para reducir la fricción del fluido y pulido electroquímico cuando se exige máxima resistencia a la corrosión o higiene, como en la industria alimentaria. Te explicamos las opciones en nuestra guía de acabados superficiales.
¿Fabricáis rotores en series cortas o como repuesto?
Sí. Como el mecanizado no necesita molde, es la opción más ágil para prototipos, series cortas y repuestos urgentes cuando una parada de planta no puede esperar.
¿Cómo se verifica un rotor antes de su entrega?
Midiendo en máquina tridimensional (CMM) que los álabes, diámetros y taladros coinciden con el modelo CAD, y comprobando su equilibrado. Todo dentro de nuestro sistema de calidad ISO 9001.