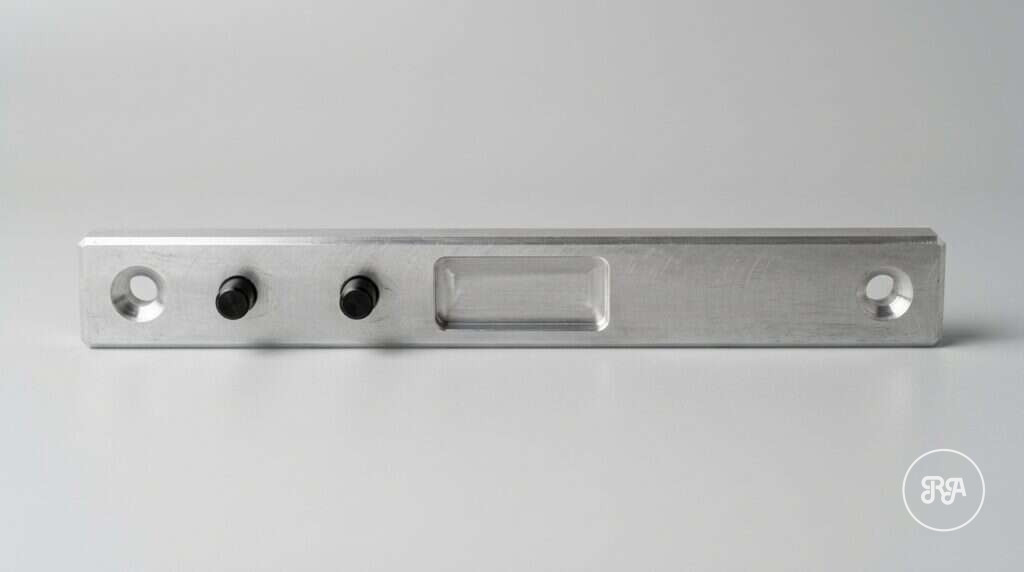
La fabricación de pletinas de aluminio para automoción no se resuelve solo con buena maquinaria: exige precisión, coste por pieza competitivo y una logística fiable. En Industrias Ríos lo demostramos con la fabricación y exportación de un lote de pletinas de precisión (Ref. X82) para un cliente TIER 1 con planta en Luton (Reino Unido).
En este caso de éxito te contamos cuál era el reto, cómo lo resolvimos desde la oficina técnica y el taller de fabricación de piezas de aluminio, y por qué las piezas entraron en la línea de montaje del cliente sin un solo ajuste.
El desafío: pletinas de aluminio sin margen de error
El sector de la automoción, especialmente en el nivel TIER 1, trabaja bajo la presión constante del just-in-time y el «cero defectos». Nuestro cliente en Luton necesitaba un proveedor capaz de suministrar una serie de pletinas estructurales de aluminio (Ref. X82) que se integrarían directamente en su línea de ensamblaje.
El reto técnico estaba en el material y en las tolerancias. La pieza se mecanizaba en una aleación de aluminio específica, ligera pero sensible a la deformación, e incluía varios taladrados y cajeados con tolerancias de posición y planitud muy estrictas: cualquier desviación habría impedido el ensamblaje automático y provocado paradas de línea.
A eso se sumaban el coste y la logística. Para competir en el mercado europeo desde Valladolid no bastaba con poder fabricar la pieza: había que hacerlo de forma muy eficiente, aprovechando cada segundo de tiempo de ciclo, y entregar en el Reino Unido en plazo, con las piezas en perfecto estado y listas para montar sin ajustes.
La solución: ingeniería de proceso y fresado CNC
Fase 1: el diseño de la eficiencia
El éxito de este proyecto se fraguó en nuestra oficina técnica industrial. Antes de que cayera la primera viruta, el equipo de ingeniería analizó el proceso productivo completo y lo plasmó en una hoja de procesos pensada para la eficiencia.
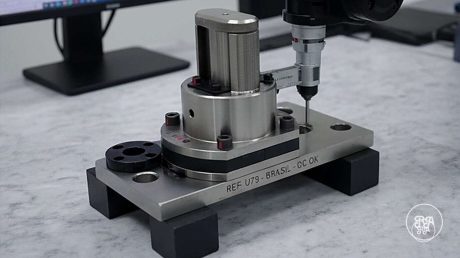
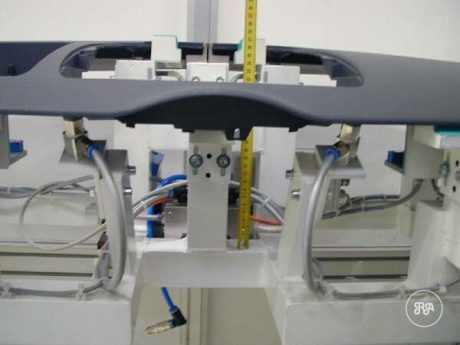
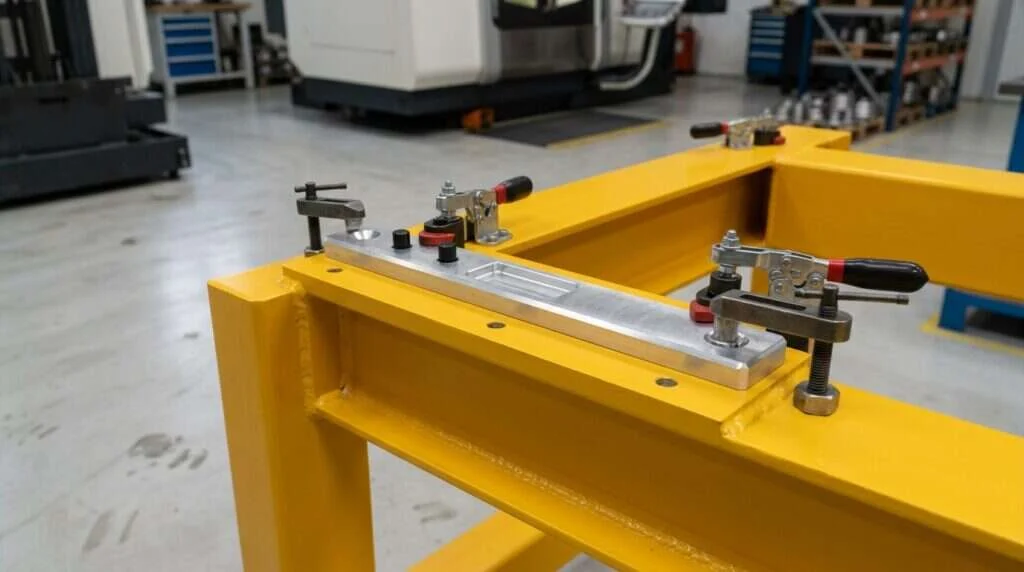
La pletina X82 no es una pieza aislada: forma parte de un útil de montaje y control para automoción. Se fija al bastidor soldado del útil mediante pines de posicionamiento, y es esa fijación la que obliga a que sus taladrados, su cajeado y su planitud respondan con exactitud. Por eso se diseñó y fabricó todo el conjunto como un único proyecto, desde la soldadura industrial del bastidor hasta el mecanizado de cada pletina.
El primer paso fue diseñar utillajes de sujeción específicos. Mecanizar aluminio con tolerancias de planitud estrictas requiere un amarre que sujete la pieza con firmeza sin deformarla y que deje acceso a la mayoría de sus caras.
El segundo paso, el más crítico, fue la optimización de las trayectorias CAM. Nuestros programadores simularon y ajustaron las trayectorias de fresado CNC de alta velocidad para minimizar los movimientos en vacío, mantener una carga de herramienta constante —clave para el acabado en aluminio— y reducir el tiempo de ciclo por pieza. Todas las operaciones críticas se agruparon en el menor número posible de amarres, lo que garantiza las tolerancias de posición entre unas operaciones y otras.
Fase 2: el proceso productivo
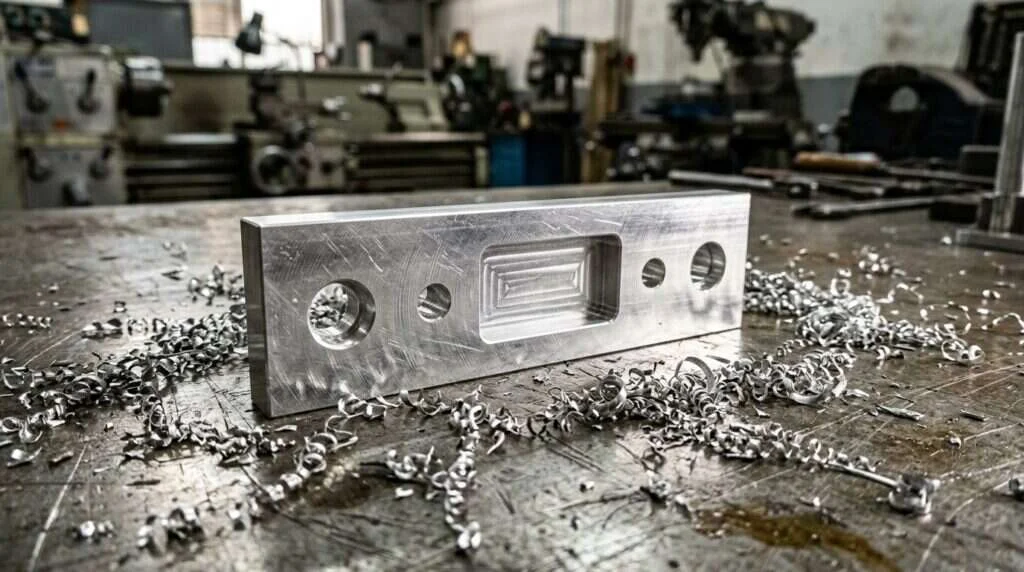
Con la planificación cerrada, la producción pasó a nuestro taller de mecanizado de precisión. Las trayectorias optimizadas y la capacidad de nuestros centros de fresado, como la Hartford S-PLUS 10 con 15.000 rpm y 40 m/min de avance, permitieron mecanizar las pletinas a gran velocidad. Además de reducir tiempo y coste, la alta velocidad mejora los acabados superficiales en aluminio y evita que la herramienta se embote.
El aluminio dilata bastante más que el acero, así que nuestros operarios gestionaron el refrigerante y el reparto de pasadas para mantener la pieza estable durante todo el proceso y asegurar la planitud. Los taladrados y cajeados se ejecutaron respetando las tolerancias de posición relativa entre ellos, y la rigidez de las máquinas y la precisión de los controles Fanuc dieron la repetibilidad que exige una producción en serie para automoción.
Control de calidad: inspección al 100 % en metrología 3D
En la cadena de suministro TIER 1, una pieza «probablemente correcta» no es aceptable: la única válida es la «demostrablemente correcta». Por eso nuestro sistema de gestión de calidad, certificado ISO 9001, estableció que cada pletina del lote de Luton se inspeccionara al 100 %.
Todas las piezas pasaron por nuestra máquina de medición tridimensional (CMM). En el laboratorio de metrología comparamos cada pletina con el modelo CAD 3D del cliente y medimos con precisión micrométrica la planitud de las caras principales y del fondo de los cajeados, la posición exacta de cada taladrado y las dimensiones generales de la pieza.
Solo las piezas con conformidad total con el plano se aprobaron para embalaje y envío, acompañadas de su informe dimensional. Ese paso es el que convierte a un fabricante en un socio fiable.
El resultado: integración en línea sin ajustes
La entrega del lote de pletinas X82 en Luton fue un éxito: las piezas entraron directamente en la línea de ensamblaje del cliente sin ajustes, verificaciones adicionales ni reprocesos. Esa integración perfecta es el mayor valor que podemos ofrecer a un cliente de automoción, porque le ahorra tiempo y dinero.
El proyecto consolidó a Industrias Ríos como proveedor competitivo en la cadena de suministro europea y demostró que, desde Valladolid, podemos competir en precio, eficiencia y calidad con cualquier proveedor del continente.
¿Necesitas un proveedor fiable para tus series de mecanizado?
La pletina X82 resume nuestra forma de trabajar: ingeniería de procesos para optimizar costes, fabricación precisa y un control de calidad sin concesiones. Si buscas un socio para la fabricación de piezas metálicas o de plásticos técnicos en serie, en España o para exportación, cuéntanos tu proyecto: nuestra oficina técnica revisará tu plano y te propondrá el proceso más eficiente. Si trabajas con acero aleado, mira cómo abordamos el mecanizado de pletinas de alta precisión en serie.
Preguntas frecuentes sobre la fabricación de pletinas de aluminio
¿Qué es una pletina de aluminio mecanizada?
Es una placa de aluminio, normalmente de sección rectangular, a la que se le dan por mecanizado CNC sus taladros, roscas, cajeados y caras de apoyo. A diferencia de una pletina comercial de catálogo, la mecanizada se fabrica según el plano del cliente, con las tolerancias de posición y planitud que exige su montaje.
¿Qué aleación de aluminio se usa para fabricar pletinas?
Depende del uso. Las aleaciones de la serie 6000, como la 6082, se eligen por su buena mecanizabilidad y resistencia a la corrosión; la serie 7000, como la 7075, cuando se necesita más resistencia mecánica. En Industrias Ríos trabajamos con la aleación que indica el plano y, si el cliente lo pide, le asesoramos desde la oficina técnica.
¿Cómo se evita que una pletina de aluminio se deforme al mecanizarla?
Con tres medidas: un utillaje de sujeción que fije la pieza sin tensionarla, una estrategia de mecanizado que reparta el material a retirar entre desbaste y acabado, y un buen control de la temperatura con refrigerante. El aluminio dilata más que el acero, así que el orden de las operaciones influye directamente en la planitud final.
¿Qué tolerancias se pueden conseguir en una pletina de aluminio?
Con centros de fresado CNC y un amarre bien diseñado se trabajan tolerancias de posición de taladros y de planitud de centésimas de milímetro. La tolerancia alcanzable depende del tamaño de la pieza, de su espesor y de la aleación, por eso la confirmamos siempre sobre el plano antes de presupuestar.
¿Cómo se verifica la calidad de las pletinas antes del envío?
En series para automoción inspeccionamos cada pieza en máquina de medición tridimensional (CMM), comparándola con el modelo CAD del cliente. Se controlan planitud, posición de taladros y dimensiones generales, y se entrega el informe dimensional junto al lote, dentro de nuestro sistema de calidad ISO 9001.
¿Fabricáis series cortas de pletinas o solo grandes lotes?
Ambas. Fabricamos desde prototipos y series cortas hasta lotes recurrentes para la cadena de suministro de automoción, en España y para exportación. El proceso se diseña en función del volumen para que el coste por pieza sea competitivo.