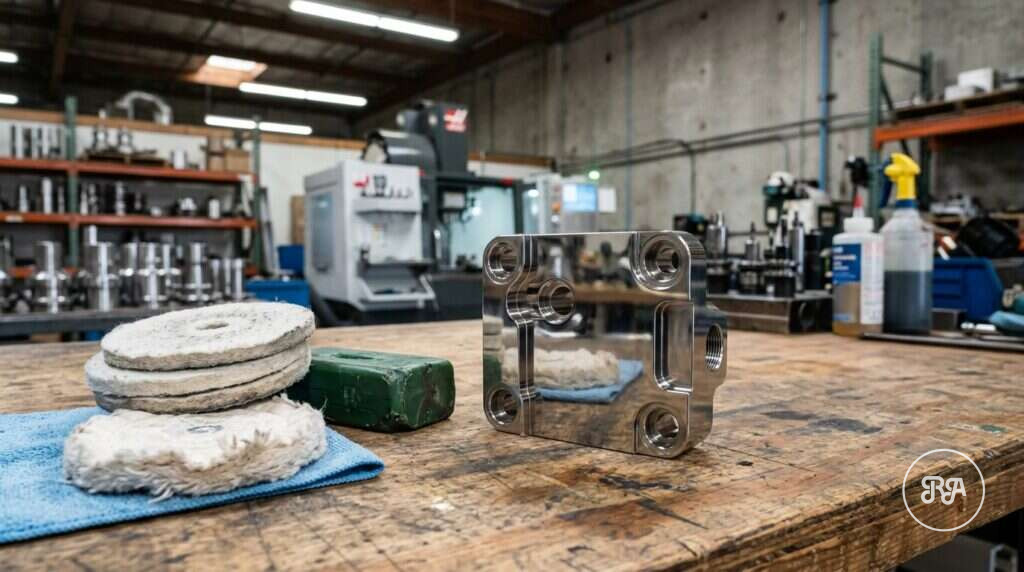
El pulido de metales es la operación de acabado que reduce la rugosidad de una superficie mediante abrasivos cada vez más finos hasta dejarla lisa, uniforme y, si se busca, con brillo especular. Se aplica después del mecanizado, cuando la pieza ya tiene su geometría final, y su objetivo puede ser funcional (facilitar la limpieza, mejorar la resistencia a la corrosión, reducir el rozamiento) o estético.
En esta guía repasamos cómo se pulen los metales en la industria, qué grados de acabado existen, las particularidades del pulido de acero inoxidable y del pulido espejo, y qué información conviene dejar clara en el plano para evitar sorpresas en la recepción de las piezas.
Qué es el pulido de metales y para qué sirve
Pulir metales consiste en eliminar las crestas del perfil superficial que dejan las herramientas de corte o la muela. A diferencia del rectificado, el pulido no busca corregir cotas ni formas: trabaja sobre unas pocas micras de material y respeta la geometría que ya tiene la pieza. Por eso el pulido va siempre al final de la secuencia y parte de una superficie que ya esté dentro de tolerancia.
Sus funciones más habituales son:
- Higiene y limpieza: una superficie lisa retiene menos suciedad y bacterias, algo clave en la industria agroalimentaria, farmacéutica y médica.
- Resistencia a la corrosión: al eliminar microfisuras y restos de óxido, el inoxidable regenera mejor su capa pasiva.
- Funcionamiento mecánico: menos fricción en zonas de deslizamiento y mejor estanqueidad en asientos y superficies de cierre.
- Estética: piezas vistas, embellecedores, moldes o componentes de producto final.
Si quieres situarlo frente a otras operaciones de acabado, en nuestro artículo sobre tipos de acabados superficiales en piezas metálicas comparamos pulido, rectificado, lapeado y tratamientos químicos.
Tipos de pulido industrial
El pulido industrial se agrupa en varias familias según cómo actúa el abrasivo:
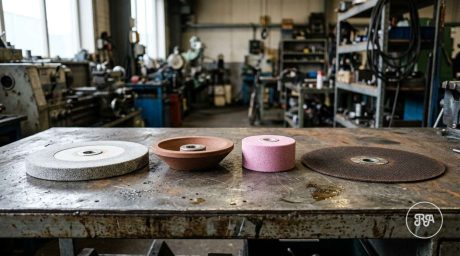
- Pulido mecánico con abrasivo fijo: bandas, discos de láminas o ruedas con grano adherido. Es el paso de desbaste y de satinado.
- Pulido con abrasivo libre: ruedas de algodón o sisal cargadas con pastas abrasivas. Se usa para abrillantar y llegar a acabados espejo.
- Pulido por vibración o tribofinishing: las piezas se mezclan con chips abrasivos en un bombo o vibrador. Útil para series de piezas pequeñas y para desbarbar aristas.
- Electropulido: proceso electroquímico que disuelve preferentemente las crestas del perfil. Llega a zonas internas y deja una superficie muy limpia, sin incrustaciones de abrasivo.
- Pulido robotizado o automático: para geometrías repetitivas en series largas, con fuerza de apriete controlada.
Cuando la exigencia es de planitud o de ajuste entre superficies, lo que se necesita suele ser un lapeado y no un pulido. Lo explicamos en qué es el lapeado y en qué se diferencia del pulido.
Grados de acabado y rugosidad en el pulido de metales
El resultado de un pulido se define por la secuencia de granos empleada y se controla con un rugosímetro. La tabla recoge valores orientativos habituales en la industria; no son una garantía, porque dependen del material, del estado inicial y del método.
| Acabado | Secuencia típica | Ra orientativa | Uso habitual |
|---|---|---|---|
| Satinado / cepillado | Grano 120-180 | 0,8-1,6 µm | Paneles, carcasas, piezas vistas |
| Pulido fino | Grano 240-400 | 0,2-0,5 µm | Equipos de proceso, zonas de contacto con producto |
| Pulido brillante | Grano 600 + pasta | 0,1-0,2 µm | Componentes higiénicos, embellecedores |
| Pulido espejo | Pastas finas y fieltro | < 0,05 µm | Moldes, reflectores, piezas decorativas |
Un error frecuente es pedir «pulido» sin más. Para el proveedor eso puede significar cualquier fila de la tabla. Indica siempre un valor de Ra o Rz y, si el aspecto importa, una muestra de referencia o la dirección del rayado.
Pulido de acero inoxidable: particularidades
El pulido de acero inoxidable es la aplicación más habitual del proceso en la industria. Estos aceros son tenaces, conducen mal el calor y tienden a empastar el abrasivo, así que conviene trabajar con presiones moderadas, abrasivos de óxido de aluminio o zirconio sin hierro y refrigerar para no colorear la superficie.
Hay tres precauciones que marcan la diferencia:
- Evitar la contaminación férrica: discos o cepillos usados antes con acero al carbono dejan partículas que después oxidan. Las herramientas deben ser exclusivas para inoxidable.
- Controlar la temperatura: el calentamiento excesivo produce tonos de revenido y reduce la resistencia a la corrosión en esa zona.
- Pasivar tras el pulido cuando la aplicación lo exige, para restituir la capa de óxido de cromo.
El acero inoxidable AISI 304 es el más pulido por su buena respuesta y su uso en equipos alimentarios; el 316L admite acabados más finos por su menor contenido en carbono. Si tu pieza es de este material, en nuestra página de fabricación de piezas de acero inoxidable verás las calidades con las que trabajamos.
Pulido espejo: cuándo compensa
El pulido espejo lleva la superficie a un nivel de rugosidad en el que la luz se refleja sin difusión apreciable. Se consigue encadenando granos cada vez más finos y terminando con pastas de diamante u óxido de cromo sobre fieltro. Cada paso debe borrar por completo las marcas del anterior; si queda un rayado profundo, el espejo lo delatará.
Tiene sentido en moldes de inyección con piezas transparentes o brillantes, reflectores, componentes decorativos y algunas superficies de sellado. En cambio, en muchas piezas funcionales es un sobrecoste que no aporta nada: un pulido fino con Ra controlada cumple igual y es más estable en el tiempo. También hay que tener en cuenta que las piezas con acabado espejo necesitan un embalaje específico, porque cualquier roce durante el transporte queda a la vista.
Cómo preparar la pieza antes de pulir metales
El pulido no corrige defectos de fabricación, así que el resultado depende en buena parte del mecanizado previo. Una superficie de partida con Ra baja, sin vibraciones ni marcas profundas, reduce el número de pasadas y el riesgo de redondear aristas o perder cotas.
- Deja en el plano el sobreespesor que se va a eliminar, si es relevante para la tolerancia.
- Marca qué superficies se pulen y cuáles no, y protege roscas, asientos y alojamientos de rodamientos.
- Define si las aristas deben quedar vivas o si se admite un ligero redondeo.
- Indica si se requiere pasivado, desengrase final o embalaje individual.
Un buen mecanizado de precisión previo al pulido es la forma más eficaz de reducir el coste de acabado y de asegurar que la pieza pulida sigue dentro de cota.
Pulido de metales en Industrias Ríos
En Industrias Ríos mecanizamos en nuestro taller de Valladolid las piezas que después se pulen: torneado y fresado CNC, rectificado y electroerosión por hilo, con control dimensional y de rugosidad en sala climatizada. El pulido no lo realizamos en taller propio: lo coordinamos a través de nuestra red de colaboradores como parte del encargo, de modo que recibes la pieza terminada, con un único interlocutor y con el control final de nuestro departamento de calidad bajo sistema ISO 9001:2015.
Para preparar la oferta necesitamos el plano (PDF y, si lo tienes, STEP), el material, la cantidad, las tolerancias y la rugosidad o el acabado esperados en cada superficie. Envíanos tu plano y te preparamos presupuesto.
Preguntas frecuentes sobre el pulido de metales
¿Qué diferencia hay entre pulir y abrillantar un metal?
Pulir es el conjunto de pasos con abrasivos de grano decreciente que reducen la rugosidad de la superficie. Abrillantar es la fase final de ese proceso, normalmente con ruedas de tela y pastas muy finas, que aporta el brillo. Una pieza puede estar pulida con un acabado satinado sin haber pasado nunca por el abrillantado, pero no se puede abrillantar bien una superficie que antes no se ha pulido.
¿Qué rugosidad se consigue con el pulido espejo?
Como referencia general, un pulido espejo bien ejecutado deja valores de Ra inferiores a 0,05 µm, aunque el resultado depende del material, de su pureza y de la secuencia de abrasivos. Los aceros con inclusiones o los aluminios de fundición limitan el brillo alcanzable. Por eso conviene pedir el valor de rugosidad en el plano y acordar una muestra de aspecto cuando el brillo sea un requisito.
¿El pulido cambia las medidas de la pieza?
Muy poco, pero algo. El pulido retira unas pocas micras y tiende a redondear las aristas si no se controla. En piezas con tolerancias muy estrechas hay que tenerlo en cuenta en el mecanizado previo o proteger las superficies funcionales. Si la cota es crítica y además se exige un acabado fino, a menudo es más adecuado rectificar o lapear esa superficie que pulirla.
¿Es mejor el electropulido que el pulido mecánico en inoxidable?
Depende de la pieza. El electropulido llega a zonas internas, no deja partículas de abrasivo incrustadas y mejora la pasividad, por eso se prefiere en equipos farmacéuticos y alimentarios. El pulido mecánico permite controlar mejor el aspecto y llegar al acabado espejo en superficies accesibles. En muchos casos se combinan: un pulido mecánico previo y un electropulido final.
¿Qué datos necesita un proveedor para presupuestar un pulido?
Como mínimo, el plano con las superficies a pulir marcadas, el material, la cantidad, el valor de Ra o el acabado de referencia y si hay que pasivar o embalar de forma individual. También ayuda saber el uso final de la pieza. Con esa información podemos valorar el mecanizado y el acabado juntos; puedes enviarla desde nuestra página de contacto.