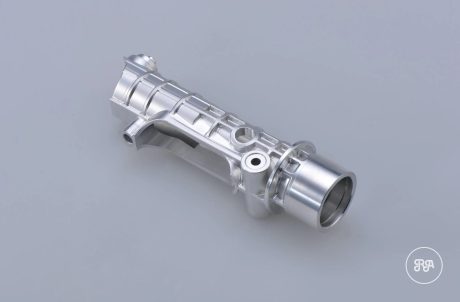
El mecanizado de aluminio está presente en casi todos los sectores industriales: carcasas de electrónica, soportes y bastidores de maquinaria, utillajes ligeros, componentes aeroespaciales, placas para moldes o piezas de automoción. Su baja densidad, su buena relación peso-resistencia y la facilidad con la que se corta lo convierten en uno de los materiales más agradecidos del taller.
Que se mecanice con facilidad no significa que cualquier estrategia valga. La elección de la aleación, la herramienta, la sujeción y el orden de operaciones marcan la diferencia entre una pieza estable y en tolerancia y otra deformada o con mal acabado. En esta guía repasamos lo esencial.
Por qué el mecanizado de aluminio es tan habitual
El aluminio pesa aproximadamente un tercio que el acero (unos 2,7 g/cm³), conduce muy bien el calor y la electricidad, resiste la corrosión atmosférica gracias a su capa natural de óxido y admite tratamientos superficiales como el anodizado. Además, es reciclable sin pérdida de propiedades.
Desde el punto de vista del taller, sus ventajas son igual de claras:
- Permite velocidades de corte y de avance muy superiores a las del acero, lo que reduce tiempos de ciclo.
- El desgaste de herramienta es bajo en la mayoría de aleaciones.
- La buena conductividad térmica evacua el calor de la zona de corte.
- Se obtienen acabados superficiales finos con relativa facilidad.
Su principal limitación es mecánica: tiene un módulo elástico de unos 70 GPa, un tercio del acero, así que las piezas flectan más y las paredes delgadas vibran con facilidad durante el mecanizado.
Qué aleación elegir: del aluminio 6082 al aluminio 7075
No todo el aluminio se comporta igual. Estas son las aleaciones que más se mecanizan en piezas industriales (valores de resistencia orientativos):
| Aleación | Familia | Rm aprox. | Rasgos principales |
|---|---|---|---|
| 5083 | Al-Mg | ≈ 275 MPa | Muy buena resistencia a la corrosión marina y soldabilidad; algo pastosa al cortar. |
| 6061-T6 | Al-Mg-Si | ≈ 290 MPa | Versátil, buena anodización y soldabilidad. |
| 6082-T6 | Al-Mg-Si | ≈ 310 MPa | La aleación estructural más habitual en Europa; buen equilibrio general. |
| 7075-T6/T651 | Al-Zn-Mg-Cu | ≈ 540 MPa | Máxima resistencia, excelente maquinabilidad; poco soldable y menos resistente a la corrosión. |
Como regla práctica, el aluminio 6082 cubre la mayoría de piezas estructurales y de maquinaria. El aluminio 7075 se elige cuando se necesita resistencia cercana a la de un acero de construcción con poco peso, por ejemplo en aeroespacial, defensa o utillajes. El 5083 aparece sobre todo en entornos navales y en placas de gran formato.
Parámetros para mecanizar aluminio sin problemas
Para mecanizar aluminio con buen rendimiento, el principio es cortar rápido, con filos muy afilados y evacuando bien la viruta. Algunas pautas generales:
- Herramienta: metal duro de grano fino, sin recubrimiento pulido o con recubrimientos específicos para aluminio (DLC, ZrN). Conviene evitar los recubrimientos ricos en aluminio, que favorecen la adherencia.
- Geometría: ángulos de desprendimiento muy positivos y, en fresado, fresas de 2 o 3 labios con canales amplios y pulidos.
- Velocidades: con metal duro se trabaja habitualmente a varios cientos de metros por minuto, muy por encima de lo que admite el acero, siempre dentro de lo que permitan la máquina y la sujeción.
- Refrigeración: taladrina abundante o mínima cantidad de lubricante (MQL) para evitar que el material se pegue al filo.
El enemigo número uno es el filo recrecido: aluminio soldado al filo que empeora el acabado y altera las cotas. Si aparece, suele deberse a velocidad insuficiente, herramienta gastada o falta de lubricación.
Fresado y 5 ejes: las operaciones clave
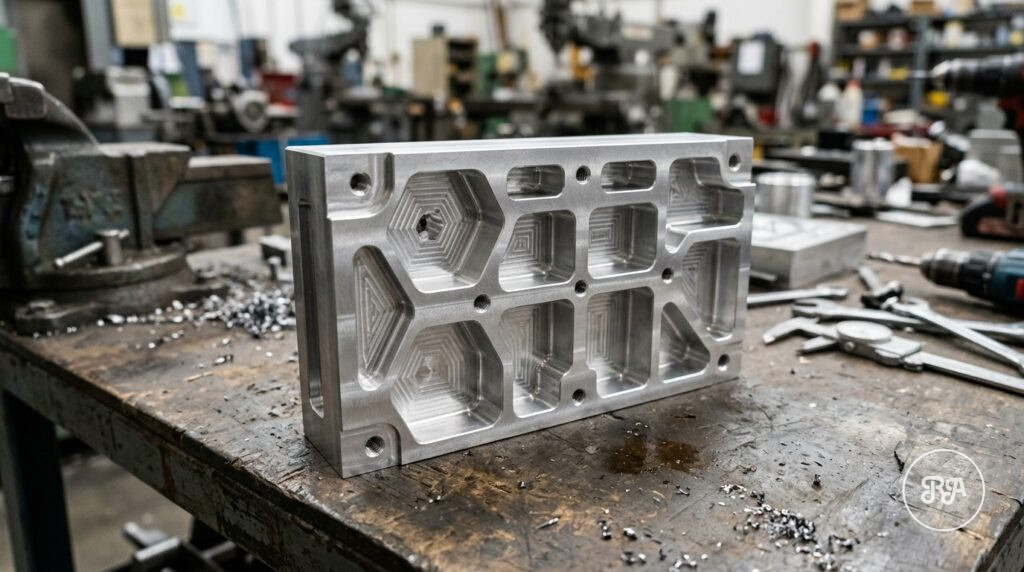
La mayoría de piezas de aluminio se obtienen por fresado, a partir de placa o barra. El fresado CNC de alta velocidad permite vaciar cajeras profundas, contornear perfiles complejos y dejar superficies de buen acabado en una sola atada si la pieza está bien planteada.
Cuando la geometría tiene caras inclinadas, taladros en varias direcciones o superficies complejas, el mecanizado en 5 ejes simultáneos reduce el número de atadas, mejora la precisión entre caras y permite usar herramientas más cortas y rígidas. Es muy habitual en carcasas, soportes aeroespaciales y piezas de defensa.
El torneado CNC se reserva para piezas de revolución: casquillos, ejes ligeros, tapas o conectores. En todos los casos, la estrategia de desbaste (trayectorias trocoidales o de carga constante) influye mucho en la estabilidad térmica y dimensional.
Errores habituales en el mecanizado de aluminio
- No gestionar las tensiones residuales. Las placas laminadas, sobre todo de 7075, liberan tensiones al retirar mucho material y la pieza se curva. Se evita con desbastes equilibrados por ambas caras, dejando creces y haciendo el acabado tras reposar la pieza. Los estados T651 (relajados por estiramiento) ayudan mucho.
- Sujeciones que deforman. Apretar en exceso una pieza de pared fina la deforma; al soltarla, recupera su forma y la cota queda fuera.
- Olvidar la dilatación. Con un coeficiente de unos 23 × 10⁻⁶ /K, una pieza de 500 mm crece más de una décima con 10 °C de diferencia. Las medidas finas deben tomarse con la pieza estabilizada.
- Descuidar las rebabas en taladros cruzados y aristas, que luego complican el montaje o el anodizado.
- Diseñar paredes demasiado delgadas o cajeras muy profundas sin consultar al taller, lo que obliga a herramientas largas y vibraciones.
Anodizado y acabados tras mecanizar
La mayoría de piezas de aluminio mecanizadas reciben un tratamiento superficial. El más común es el anodizado del aluminio, que genera una capa de óxido controlada para mejorar la resistencia a la corrosión y al desgaste, y permite colorear la pieza. El anodizado duro alcanza espesores mayores y una dureza superficial elevada.
Conviene tenerlo en cuenta desde el diseño: el anodizado aumenta las cotas (en el anodizado duro, aproximadamente la mitad del espesor de capa crece hacia fuera), así que los ajustes precisos deben dimensionarse contando con esa capa o protegerse con enmascarado. Las aleaciones 6061 y 6082 dan resultados muy homogéneos; el 7075 también se anodiza, aunque con tonos menos uniformes.
Otros acabados habituales son la conversión química, el granallado o el pintado. En Industrias Ríos no anodizamos en nuestro taller: coordinamos este tratamiento a través de nuestra red de colaboradores dentro del mismo encargo.
Mecanizado CNC aluminio en Industrias Ríos
En Industrias Ríos mecanizamos piezas de aluminio de las series 5000, 6000 (6061, 6082) y 7000 (7075) en nuestro taller de Valladolid, con más de 40 años de experiencia en sectores como aeroespacial, defensa, automoción, electrónica y bienes de equipo. Disponemos de torneado CNC, fresado CNC incluido 5 ejes y fresadora de bancada para piezas grandes, con control dimensional mediante CMM en sala climatizada y un sistema de gestión certificado ISO 9001:2015.
Puedes ver el servicio en detalle en fabricación de piezas de aluminio y conocer nuestras capacidades generales de mecanizado de precisión.
Para presupuestar necesitamos el plano (PDF o STEP) o una muestra, la aleación y el estado (por ejemplo, 6082-T6), la cantidad, las tolerancias y el acabado final requerido. Pide tu presupuesto de piezas de aluminio.
Preguntas frecuentes sobre el mecanizado de aluminio
¿Qué aluminio es mejor para mecanizar?
Las aleaciones tratadas térmicamente, como el 6082-T6, el 6061-T6 y sobre todo el 7075-T6, son las que mejor se mecanizan: forman viruta corta y dejan buen acabado. Los aluminios puros y las aleaciones blandas sin tratar tienden a empastar la herramienta. La elección final depende de la resistencia, la soldabilidad y la resistencia a la corrosión que necesite la pieza.
¿Se puede mecanizar aluminio en seco?
Es posible en operaciones ligeras, con herramientas muy afiladas y buena evacuación de viruta por aire, pero no es lo más habitual. Sin lubricación aumenta el riesgo de filo recrecido y de viruta adherida, lo que empeora el acabado y la precisión. La mínima cantidad de lubricante (MQL) es un buen término medio cuando se quiere evitar la taladrina.
¿Qué diferencia hay entre el aluminio 6082 y el 7075?
El 7075 casi duplica la resistencia mecánica del 6082 y se mecaniza todavía mejor, pero es más caro, apenas se puede soldar por fusión y resiste peor la corrosión. El 6082 es más económico, se suelda bien y se anodiza de forma homogénea. Por eso el 6082 se usa en estructuras y maquinaria general, y el 7075 en piezas muy solicitadas donde el peso importa.
¿Qué tolerancias se consiguen al mecanizar aluminio?
Con fresado y torneado CNC en buenas condiciones se trabaja habitualmente con tolerancias de centésimas de milímetro, y ajustes más finos en cotas concretas con una estrategia adecuada. En aluminio, lo que suele limitar la precisión no es la máquina, sino la deformación por tensiones, la sujeción y la temperatura, así que conviene revisar el plano con el taller.
¿El anodizado cambia las medidas de la pieza?
Sí. La capa anódica crece en parte hacia fuera de la superficie original, por lo que ejes y agujeros cambian ligeramente de medida. En el anodizado decorativo el efecto es pequeño; en el anodizado duro puede ser relevante en ajustes finos. Lo recomendable es indicar en el plano si las cotas son antes o después del tratamiento, o enmascarar las zonas críticas.