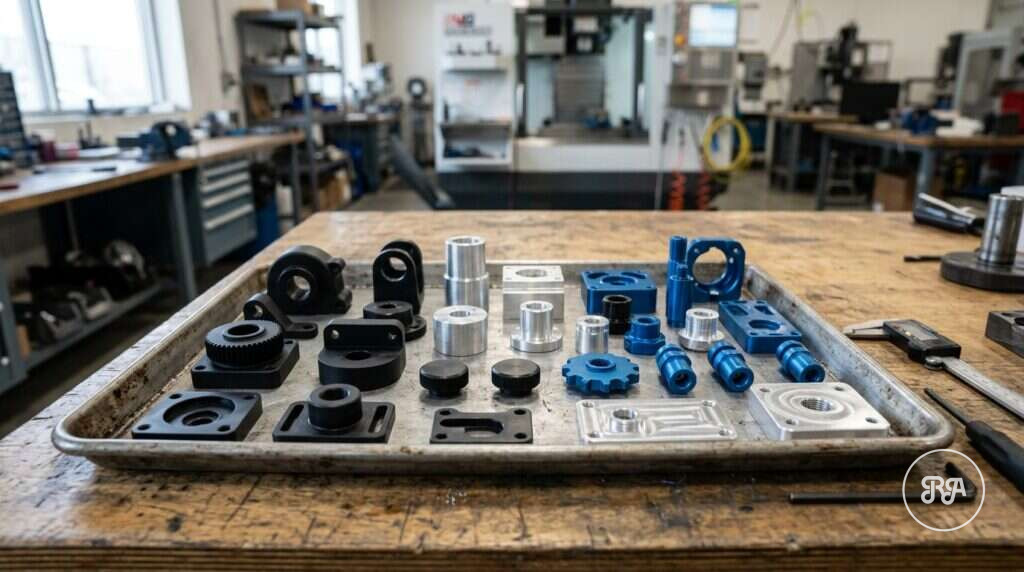
Si trabajas con piezas de aluminio, tarde o temprano aparece la pregunta de qué es el anodizado y si tu pieza lo necesita. El anodizado es un tratamiento electroquímico que hace crecer, a partir del propio metal, una capa de óxido de aluminio dura, adherente y resistente a la corrosión. No es una pintura ni un recubrimiento añadido: la capa forma parte de la superficie.
En este artículo explicamos cómo funciona el proceso, las diferencias entre el anodizado decorativo y el anodizado duro, cómo influye en las cotas de una pieza mecanizada y qué datos conviene incluir en el plano.
Qué es el anodizado y cómo funciona
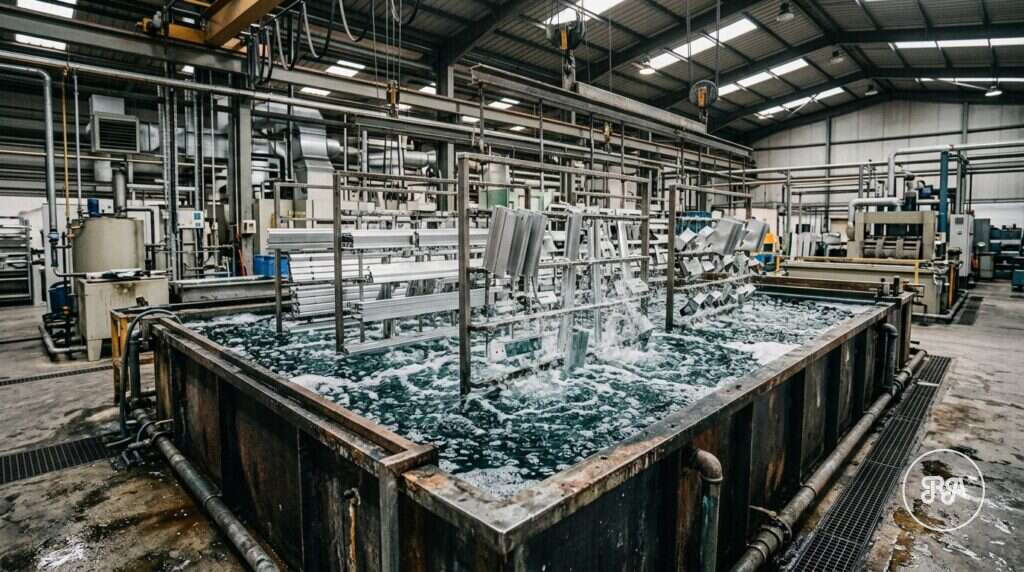
En el anodizado la pieza actúa como ánodo dentro de un baño electrolítico, normalmente de ácido sulfúrico. Al pasar la corriente, el oxígeno liberado reacciona con el aluminio de la superficie y forma una capa de alúmina (Al2O3). Esa capa tiene una estructura de poros hexagonales muy finos que después se pueden teñir y que, en la última fase, se cierran mediante el sellado.
El proceso completo suele seguir esta secuencia:
- Desengrase y decapado para eliminar aceites de mecanizado y óxidos naturales.
- Satinado o abrillantado químico opcional, que define el aspecto final.
- Anodizado en el baño, con control de tensión, densidad de corriente, temperatura y tiempo.
- Coloreado por inmersión en tintes o por procedimiento electrolítico, si se pide color.
- Sellado en agua caliente o sales, que cierra los poros y fija la resistencia a la corrosión.
Una idea clave: aproximadamente la mitad del espesor de capa crece hacia dentro del material y la otra mitad hacia fuera. Por eso el anodizado modifica las dimensiones de la pieza.
Anodizado de aluminio: ventajas y limitaciones
El anodizado de aluminio es el tratamiento de referencia para este metal porque combina protección y aspecto con un coste razonable. Entre sus ventajas:
- Mejora notable de la resistencia a la corrosión, sobre todo en ambientes húmedos o exteriores.
- Mayor dureza superficial y resistencia al desgaste que el aluminio desnudo.
- Aislamiento eléctrico de la superficie.
- Posibilidad de color estable y acabado uniforme.
- Buena base de adherencia para pegados o pinturas.
También tiene límites que debes conocer. La capa es dura pero frágil: no admite deformaciones posteriores sin agrietarse. Es aislante, así que las zonas que deben conducir (tomas de tierra, contactos) se tienen que enmascarar. Y el resultado depende mucho de la aleación: la serie 6000 da acabados uniformes; la 7000 anodiza bien pero con tonos algo más oscuros; las aleaciones con mucho cobre o silicio, como algunas de fundición, dan capas irregulares o manchadas.
Tipos de anodizado: decorativo, duro y crómico
| Tipo | Espesor orientativo | Características | Aplicaciones |
|---|---|---|---|
| Anodizado sulfúrico convencional (tipo II) | 5-25 µm | Admite color, buen aspecto, protección frente a corrosión | Carcasas, perfiles, piezas vistas, electrónica |
| Anodizado duro (tipo III) | 25-100 µm | Baño frío, alta dureza y resistencia al desgaste, tono gris oscuro | Pistones, guías, cilindros neumáticos, defensa, aeroespacial |
| Anodizado crómico (tipo I) | 2-7 µm | Capa fina, poco efecto dimensional, buena resistencia a la fatiga | Aeronáutica, piezas con ajustes críticos |
Los valores son rangos técnicos generales. La elección depende de lo que tenga que hacer la pieza: si solo necesita protección y aspecto, un anodizado convencional basta; si va a sufrir rozamiento o abrasión, el anodizado duro es la opción lógica.
El anodizado duro en piezas mecanizadas
El anodizado duro se realiza a baja temperatura (cerca de 0 °C) y con densidades de corriente altas, lo que produce capas gruesas y compactas con durezas que pueden superar los 400 HV. Es habitual en componentes que trabajan en deslizamiento, en ambientes abrasivos o en contacto con juntas.
Para que el resultado sea bueno, el diseño y el mecanizado tienen que acompañar:
- Radios en las aristas: en los cantos vivos la capa crece de forma irregular y tiende a desconcharse. Un radio mínimo de 0,5 mm mejora mucho el resultado.
- Cotas antes del tratamiento: hay que mecanizar teniendo en cuenta el crecimiento de capa. En ajustes finos conviene indicar en el plano si la cota es antes o después de anodizar.
- Roscas: las roscas interiores pequeñas suelen enmascararse o repasarse después.
- Rugosidad de partida: el anodizado duro aumenta ligeramente la rugosidad, así que una superficie bien mecanizada da mejor acabado final.
Cómo diseñar una pieza de aluminio para anodizar
Muchos problemas de anodizado se originan en el diseño o en la elección del material, no en el baño. Antes de enviar a fabricar, revisa estos puntos:
- Elige la aleación pensando en el acabado: la 6061 y la 6082 son seguras para anodizado decorativo; la 7075 es excelente para anodizado duro.
- Evita mezclar aleaciones distintas en un mismo conjunto que deba tener el mismo color.
- Prevé un punto de contacto eléctrico en una zona no visible: allí quedará una pequeña marca sin anodizar.
- Indica claramente las zonas a enmascarar (contactos eléctricos, alojamientos de rodamientos, roscas finas).
- Especifica tipo de anodizado, espesor, color y sellado; si hay una norma de referencia del cliente, cítala.
El mecanizado previo condiciona el acabado: marcas de herramienta, rebabas o zonas deformadas se ven todavía más tras anodizar. En nuestro post sobre cómo mecanizar aluminio sin rebabas ni marcas verás herramientas y parámetros recomendados, y en la comparativa de acabados superficiales encontrarás alternativas al anodizado, como la cromatización o la pintura.
Anodizado de piezas de aluminio con Industrias Ríos
En Industrias Ríos mecanizamos piezas de aluminio de las series 5000, 6000 y 7000 en nuestro taller de Valladolid, con torneado y fresado CNC hasta 5 ejes y control dimensional en sala climatizada. El anodizado no se realiza en nuestras instalaciones: lo coordinamos a través de nuestra red de colaboradores como parte del encargo, de forma que tú recibes la pieza ya tratada, verificada y con un único responsable. Más información sobre materiales y capacidades en fabricación de piezas de aluminio.
Para presupuestar necesitamos el plano (PDF y STEP si lo tienes), la aleación, la cantidad, las tolerancias y el tipo de anodizado con espesor y color. Cuéntanos tu proyecto y te respondemos con una oferta.
Preguntas frecuentes sobre qué es el anodizado
¿Qué metales se pueden anodizar?
El anodizado se aplica sobre todo al aluminio y sus aleaciones, que es donde tiene su uso industrial más extendido. También se anodizan el titanio y el magnesio, con procesos y resultados distintos: en el titanio, por ejemplo, se usa para colorear por interferencia o mejorar el comportamiento frente al desgaste. El acero y el acero inoxidable no se anodizan; para ellos se usan otros tratamientos como el pavonado, el zincado o el pasivado.
¿Cuánto aumenta la medida una pieza anodizada?
Como regla general, alrededor de la mitad del espesor de capa crece hacia fuera. Con un anodizado convencional de 15 µm, cada superficie crece unas 7-8 µm, y un diámetro exterior aumenta aproximadamente el doble. En anodizado duro de 50 µm el efecto es de unas 25 µm por cara. Por eso en piezas con ajustes finos hay que mecanizar con esa compensación y dejarlo reflejado en el plano.
¿El anodizado se puede quitar?
Sí. La capa anódica se elimina mediante un decapado químico en baños alcalinos o ácidos específicos, y la pieza puede volver a anodizarse. Hay que tener en cuenta que el decapado también retira algo de metal base, lo que afecta a las cotas en piezas de precisión y puede dejar la superficie ligeramente mateada. En piezas con tolerancias ajustadas es preferible evitar reprocesos y definir bien el tratamiento desde el principio.
¿Qué diferencia hay entre anodizado y lacado?
El lacado es una capa de pintura aplicada sobre la superficie, normalmente en polvo y polimerizada al horno, con espesores de 60 a 120 µm. El anodizado transforma la propia superficie del aluminio en óxido, con espesores menores y sin riesgo de desprendimiento. El lacado ofrece más gama de colores; el anodizado resiste mejor la abrasión, conserva el aspecto metálico y afecta menos a las cotas de la pieza.
¿Cuánto dura el anodizado de aluminio?
Un anodizado bien sellado y con el espesor adecuado al ambiente dura muchos años sin perder su función protectora. En interiores prácticamente no se degrada; en exteriores o ambientes marinos se recomiendan capas más gruesas. El color puede perder intensidad con la radiación ultravioleta si el tinte no es resistente a la luz. El mantenimiento se limita a una limpieza con productos neutros, evitando limpiadores alcalinos.