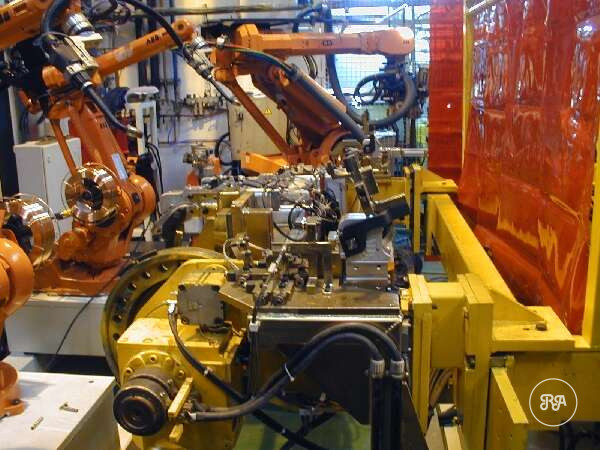
Innovar en el proceso productivo es hoy un diferencial crítico. Industrias Ríos fue el socio tecnológico de un fabricante de bienes de equipo que quería automatizar la soldadura de sus subconjuntos: más cadencia, soldaduras repetibles y mejor ergonomía y seguridad en sus puestos de trabajo.
Nuestra respuesta fue diseñar e implantar una isla de soldadura robotizada llave en mano, un proyecto que resume nuestra forma de entender la ingeniería integral y la fabricación de precisión.
El punto de partida: un proceso manual al límite
La habilidad del personal del cliente era incuestionable, pero la soldadura manual de subconjuntos críticos había llegado a su límite. La cadencia no podía seguir el ritmo de la demanda y generaba cuellos de botella; las pequeñas diferencias en cordón, penetración o acabado obligaban a inspecciones intensivas y, a veces, a reprocesos; y los soldadores pasaban largas jornadas en posturas incómodas y expuestos a humos.
Hacía falta un sistema que uniera la fiabilidad de la automatización con la flexibilidad para trabajar distintos modelos de subconjunto. No se trataba de comprar una máquina, sino de transformar el proceso.
Nuestra propuesta: un proyecto llave en mano
Asumimos la responsabilidad completa de cada fase: concepto, diseño, fabricación, montaje, programación, puesta en marcha y formación. Un único interlocutor para el cliente y la máxima eficiencia en la ejecución.
Fase 1: la oficina técnica como cerebro del proyecto
El corazón del proyecto fue nuestra oficina técnica industrial. Empezó con un diagnóstico a fondo de los subconjuntos, los volúmenes, los estándares de calidad y el espacio disponible, con estudios de tiempos, movimientos y ergonomía que fijaron los objetivos de mejora.
Con ese diagnóstico se eligió la tecnología: un robot articulado de 6 ejes, una fuente de potencia MIG/MAG y el sistema de avance de hilo y antorchas más adecuados a los materiales del cliente. Toda la célula, con el robot, los posicionadores, los utillajes, el vallado y los periféricos, se diseñó y simuló en CAD 3D para optimizar trayectorias y detectar interferencias antes de fabricar nada.
La seguridad se integró desde el diseño, con vallado perimetral, puertas con enclavamiento, barreras fotoeléctricas y paradas de emergencia conforme a la directiva de máquinas y a las normas ISO 10218 e ISO 13849. Por último, la programación offline del robot y la definición de los parámetros de soldadura para cada unión aseguraron la calidad desde el primer ciclo.
Fase 2: fabricación propia de estructura y utillajes
Nuestra integración vertical permitió fabricar en casa los elementos críticos de la célula. El servicio de utillaje y calderería construyó la bancada del robot, las columnas de seguridad y los posicionadores que giran y orientan cada subconjunto; su soldadura estructural y su precisión dimensional son la base sobre la que el robot repite cada movimiento.
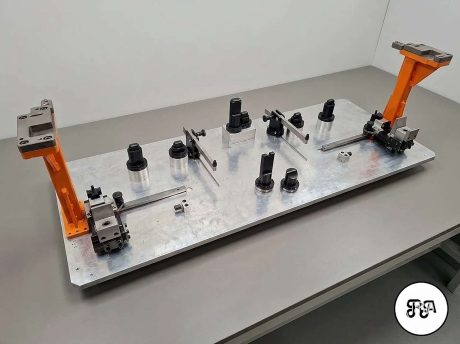
En paralelo, nuestro taller de mecanizado de precisión fabricó los utillajes de sujeción en aceros de alta resistencia y con tolerancias micrométricas. Son ellos los que colocan cada pieza siempre en la misma posición para que el robot suelde siempre en el sitio correcto.

Calidad total y procesos rigurosos
El proyecto se apoyó en nuestro sistema de gestión de la calidad certificado ISO 9001:2015. Estructuras y utillajes pasaron controles dimensionales con equipos de metrología de alta precisión, y las uniones soldadas de la célula se validaron con ensayos destructivos y no destructivos, como líquidos penetrantes e inspección visual.
Antes del envío, la isla completa se montó en nuestras instalaciones para la prueba de aceptación en fábrica (FAT), con piezas reales y con el cliente presente: se verificaron la programación, los parámetros, los tiempos de ciclo y todos los sistemas de seguridad. Ya en su planta, la prueba de aceptación en destino (SAT) confirmó el rendimiento en el entorno real y cerró el proyecto con la formación del personal de operación y mantenimiento.
El resultado: más cadencia, calidad homogénea y mejor ergonomía
La isla de soldadura robotizada transformó la capacidad productiva del cliente. El cuello de botella desapareció y la producción de subconjuntos ganó cadencia para responder a la demanda. La precisión del robot y la exactitud de los utillajes dan soldaduras homogéneas pieza a pieza, con menos defectos y menos retrabajos.
Los operarios, por su parte, han pasado de tareas físicas repetitivas a labores de supervisión y control, con un puesto más seguro y cómodo. Y la suma de más eficiencia, menos desperdicio y menos variabilidad se traduce en costes operativos más bajos durante toda la vida útil del sistema.
¿Cómo podemos impulsar tu próxima transformación industrial?
Si buscas un socio para automatizar procesos o desarrollar soluciones industriales llave en mano, nuestra oficina técnica estudiará tu caso. Diseñamos y fabricamos células de soldadura, maquinaria especial y utillajes para bienes de equipo, automoción y otros sectores.
Preguntas frecuentes sobre islas de soldadura robotizada
¿Qué es una isla de soldadura robotizada?
Es una célula de trabajo cerrada en la que un robot industrial suelda piezas de forma automática. Incluye el robot, la fuente de soldadura, los posicionadores, los utillajes que fijan la pieza y los sistemas de seguridad, de modo que el operario solo carga, descarga y supervisa.
¿Cuándo compensa automatizar la soldadura?
Cuando hay volúmenes repetitivos, la soldadura manual se convierte en cuello de botella o se necesita una calidad homogénea pieza a pieza. También cuando se quiere mejorar la ergonomía y reducir la exposición del personal a humos y posturas forzadas.
¿Qué procesos de soldadura puede hacer una isla robotizada?
Lo habitual es MIG/MAG, como en este proyecto, aunque también se integran TIG o soldadura por puntos según el material y la unión. Te explicamos sus diferencias en nuestra guía de tipos de soldadura industrial.
¿Qué normativa de seguridad debe cumplir una célula de soldadura?
La directiva de máquinas y las normas de seguridad de robots y sistemas de mando, como ISO 10218 e ISO 13849. En la práctica implica vallado perimetral, puertas con enclavamiento, barreras fotoeléctricas y paradas de emergencia integradas.
¿Qué son las pruebas FAT y SAT?
La FAT (Factory Acceptance Test) se hace en nuestras instalaciones con piezas reales del cliente antes del envío. La SAT (Site Acceptance Test) se repite una vez instalada la isla en la planta del cliente, para confirmar el rendimiento en su entorno real.
¿Incluye la isla la formación del personal?
Sí. El proyecto llave en mano termina con la puesta en marcha y la formación de los equipos de operación y mantenimiento del cliente.