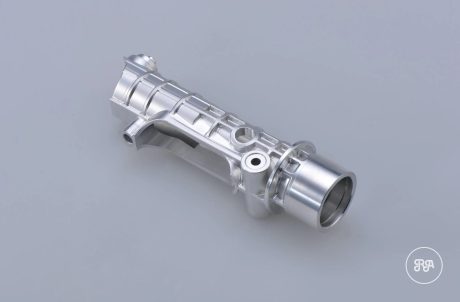
La electroerosión es un proceso de mecanizado que elimina material mediante descargas eléctricas controladas entre un electrodo y la pieza, sin que la herramienta llegue a tocarla. Como no hay fuerza de corte, permite trabajar aceros templados, metal duro o titanio con una precisión que el arranque de viruta no alcanza en ciertas geometrías: esquinas vivas interiores, ranuras muy estrechas, perfiles complejos o paredes finas que se deformarían con una fresa.
En esta guía verás qué es la electroerosión, cómo funciona, qué variantes existen, cuándo compensa frente a otros procesos y qué debes indicar al proveedor para que el presupuesto sea realista.
Qué es la electroerosión y cómo funciona
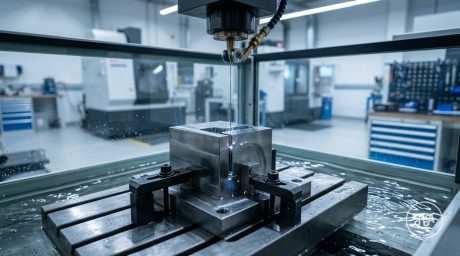
La electroerosión, conocida también por sus siglas en inglés EDM (Electrical Discharge Machining), es un proceso térmico de mecanizado no convencional. La pieza y el electrodo se conectan a un generador de impulsos y se sumergen en un fluido dieléctrico, normalmente agua desionizada o aceite. Cuando la distancia entre ambos se reduce a unas pocas centésimas de milímetro, el dieléctrico se ioniza y salta una chispa.
Cada descarga dura microsegundos y alcanza miles de grados en un punto diminuto. Esa energía funde y vaporiza una porción mínima de material, que el propio dieléctrico arrastra fuera de la zona de trabajo. Repetido miles de veces por segundo, el proceso copia la forma del electrodo o la trayectoria programada sobre la pieza.
La única condición imprescindible es que el material conduzca la electricidad. La dureza apenas influye: un acero de herramienta templado por encima de 60 HRC se erosiona igual que uno recocido. Por eso la electroerosión es un proceso clave en matricería, utillaje y componentes de precisión.
Principio físico del mecanizado por electroerosión: chispa, dieléctrico y gap
Para entender los resultados del mecanizado por electroerosión conviene conocer los parámetros que se controlan en máquina:
- Gap o separación: la distancia entre electrodo y pieza. El control CNC la mantiene estable para que las descargas sean regulares; si se cierra demasiado hay cortocircuito y si se abre, la chispa no salta.
- Energía de descarga: depende de la intensidad y la duración del impulso. Más energía da más velocidad de arranque, pero también cráteres más profundos y mayor rugosidad.
- Tiempo de pausa: el intervalo entre impulsos permite que el dieléctrico se recupere y evacúe las partículas. Un lavado deficiente es la causa más habitual de inestabilidad y marcas.
- Dieléctrico: agua desionizada en la electroerosión por hilo y aceites específicos en la de penetración. Además de aislar, refrigera y limpia.
Casi todas las piezas se trabajan en varias pasadas: un desbaste con alta energía y uno o varios repasos con descargas cada vez más finas. Cada repaso mejora la precisión y reduce la capa refundida, la fina película de material que se funde y vuelve a solidificar en la superficie.
Tipos de electroerosión: hilo, penetración y taladrado
Las tres variantes principales comparten el principio físico, pero resuelven trabajos distintos:
| Tipo | Herramienta | Uso típico |
|---|---|---|
| Por hilo | Hilo de latón o recubierto, de 0,1 a 0,3 mm | Perfiles pasantes, punzones, matrices, cortes cónicos |
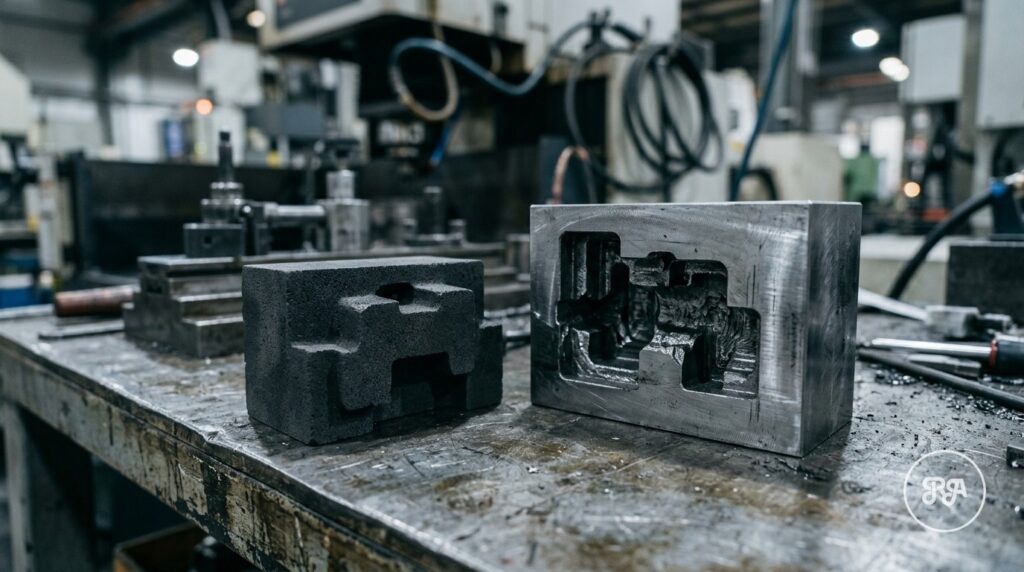
| Por penetración | Electrodo de grafito o cobre con la forma a reproducir | Cavidades ciegas, moldes, nervios, texturas |
| Taladrado EDM | Electrodo tubular | Agujeros pequeños y profundos, taladros de inicio |
La electroerosión por hilo funciona como una sierra de altísima precisión: un hilo que avanza de forma continua corta la pieza de lado a lado siguiendo un programa CNC, y puede inclinarse para generar conicidades. La electroerosión por penetración con electrodo hunde un electrodo con forma en el material y deja su negativo, lo que permite fabricar cavidades que no atraviesan la pieza. El taladrado por electroerosión es un proceso auxiliar para agujeros de diámetro pequeño o para preparar el paso del hilo.
Materiales y piezas ideales para EDM
La EDM destaca cuando se da una o varias de estas condiciones:
- Materiales duros o ya tratados: aceros de herramienta templados, metal duro, inoxidables endurecidos, titanio o aleaciones de níquel.
- Esquinas interiores vivas o radios muy pequeños que una fresa no puede generar.
- Ranuras estrechas, perfiles finos o paredes delgadas que vibrarían con el esfuerzo de corte.
- Tolerancias estrechas en piezas que no admiten tensiones mecánicas adicionales.
Las aplicaciones más habituales son punzones y matrices de corte, insertos de molde, guías, levas, engranajes pequeños y componentes para defensa, aeroespacial, sector médico o automoción. En el diseño y fabricación de utillajes es frecuente combinar fresado, temple y electroerosión para obtener posicionadores y placas de corte con la dureza y la precisión que exige un uso intensivo.
No sirve para materiales no conductores como plásticos técnicos, vidrio o la mayoría de cerámicas.
Ventajas y límites de la electro erosión frente al fresado y el rectificado
Frente al arranque de viruta, la electro erosión aporta ventajas claras:
- No genera fuerzas de corte, así que no deforma piezas finas.
- Permite mecanizar después del temple, evitando que las deformaciones del tratamiento térmico afecten a la cota final.
- Reproduce geometrías complejas con gran repetibilidad.
- Deja una superficie homogénea y sin rebabas.
También tiene límites. Es lenta cuando hay mucho material que eliminar, por lo que lo habitual es desbastar con fresa o torno y reservar la electroerosión para las zonas críticas. La capa refundida puede afectar a piezas sometidas a fatiga si los repasos de acabado no están bien planteados. Y el coste por hora de máquina es más alto, así que no tiene sentido usarla en geometrías que un centro de mecanizado resuelve sin problemas.
Con el rectificado de precisión se complementa más de lo que compite: el rectificado da planitud y paralelismo a las caras de referencia y el hilo corta los perfiles interiores. En cuanto al acabado, un repaso fino de EDM puede dejar rugosidades del orden de Ra 0,2 a 0,8 µm como referencia general, aunque en superficies de deslizamiento se suele exigir un proceso posterior. Lo explicamos en la guía de acabados superficiales.
Electroerosión en Industrias Ríos: qué necesitamos para presupuestar
En nuestro taller del Polígono Industrial San Cristóbal trabajamos la electroerosión por hilo con una máquina AgieCharmilles y también la electroerosión por penetración, junto al torneado CNC, el fresado CNC y el rectificado de precisión. Así resolvemos la pieza completa, del desbaste al corte por hilo de los perfiles y a las cavidades ciegas por penetración, con control final en sala climatizada y un sistema de gestión certificado ISO 9001:2015, todo con un único interlocutor.
Es un proceso más de nuestro servicio de mecanizado de precisión, respaldado por más de 40 años en automoción y por nuestra colaboración con el Ministerio de Defensa. Si estás cerca, conoce también nuestro taller de mecanizado en Valladolid.
Para presupuestar necesitamos:
- Plano 2D en PDF y, si lo tienes, modelo 3D en STEP.
- Material y estado: bruto, templado, dureza prevista.
- Cantidad: prototipo, pieza unitaria o serie.
- Tolerancias y rugosidad exigidas en las zonas críticas.
Envíanos tu plano y te preparamos la oferta. También podemos partir de una muestra física cuando no hay documentación.
Preguntas frecuentes sobre qué es la electroerosión
¿Qué materiales se pueden mecanizar por electroerosión?
Cualquier material conductor de la electricidad: aceros al carbono y de herramienta, incluso templados, inoxidables, aluminio, cobre, latón, bronce, titanio, metal duro y aleaciones de níquel. La dureza no limita el proceso, pero la conductividad sí. Los plásticos técnicos, el vidrio y la mayoría de cerámicas no se pueden electroerosionar porque no permiten que salte la chispa entre electrodo y pieza.
¿Qué diferencia hay entre electroerosión por hilo y por penetración?
La de hilo usa un alambre fino que atraviesa la pieza y corta perfiles pasantes siguiendo un programa CNC, como una sierra de precisión. La de penetración hunde un electrodo con forma, normalmente de grafito o cobre, y reproduce su negativo, por lo que sirve para cavidades ciegas que no atraviesan el material. Muchas piezas de matricería combinan ambas.
¿Qué precisión se consigue con electroerosión?
Como referencia general, la electroerosión por hilo con varios repasos alcanza tolerancias de pocas micras y rugosidades finas, siempre que la pieza esté bien preparada y la temperatura controlada. La precisión real depende de la máquina, del espesor, del material y del número de pasadas. Conviene indicar en el plano tolerancias estrechas solo donde son funcionales, para no encarecer el resto.
¿La electroerosión deja tensiones o afecta al material?
No introduce tensiones mecánicas, porque no hay contacto ni fuerza de corte. Sí genera una capa refundida superficial y una pequeña zona afectada térmicamente. Con repasos de acabado bien planteados esa capa se reduce mucho. En piezas sometidas a fatiga o con requisitos especiales de superficie puede ser necesario un acabado posterior o una validación específica del proceso.
¿Es cara la electroerosión?
El coste por hora es mayor que el de un centro de mecanizado y la velocidad de arranque, menor. Resulta rentable cuando aporta algo que otro proceso no puede: cortar material templado, generar esquinas vivas o perfiles muy finos. Lo eficiente es desbastar por arranque de viruta y dejar la EDM para las zonas críticas. Si nos envías el plano desde nuestro formulario de contacto, te proponemos la combinación más económica.