La electroerosión por penetración, también llamada EDM de hundimiento, resuelve una necesidad muy concreta: crear cavidades, nervios, texturas o formas tridimensionales ciegas en metal duro, allí donde una fresa no llega o donde el temple ya está hecho. Un electrodo con la forma deseada se acerca a la pieza sin tocarla y las descargas eléctricas van copiando su negativo.
Aquí verás cómo funciona el proceso, qué papel juegan los electrodos, para qué piezas se usa y en qué casos es mejor optar por el hilo o por el fresado.
Qué es la electroerosión por penetración
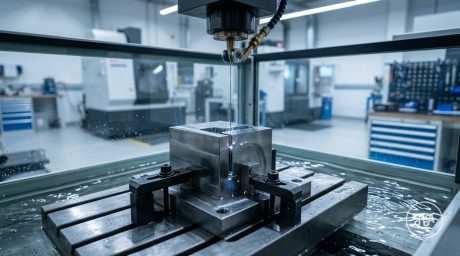
Es una de las variantes de la electroerosión o mecanizado EDM. Igual que en el resto, el material se elimina por descargas eléctricas entre dos elementos conductores separados por un fluido dieléctrico. La diferencia está en la herramienta: en lugar de un hilo que atraviesa la pieza, se usa un electrodo macizo, normalmente de grafito o de cobre, mecanizado previamente con la forma que se quiere obtener.
El electrodo desciende en el eje Z mientras el generador lanza impulsos. Cada chispa arranca una partícula de la pieza y, en menor medida, del propio electrodo. Al final del ciclo, la cavidad reproduce la geometría del electrodo aumentada en el gap de descarga, que el programador tiene en cuenta al dimensionarlo.
Como el electrodo no necesita atravesar el material, la penetración permite fabricar formas ciegas: cavidades de molde, alojamientos con esquinas interiores vivas, nervios profundos y estrechos o grabados.
Cómo trabaja la EDM por penetración: electrodo, dieléctrico y generador
Los tres elementos que definen el resultado de la EDM por penetración son:
- Generador: controla la intensidad, la duración de los impulsos y las pausas. Con alta energía se desbasta rápido; con energía baja se afina la superficie.
- Dieléctrico: suele ser un aceite específico. Aísla, refrigera y evacúa las partículas; el lavado, por inyección a través del electrodo o por movimiento de este, es clave para evitar arcos y marcas.
- Movimiento: las máquinas modernas combinan el avance en Z con órbitas en X-Y. La orbitación permite usar un mismo electrodo para desbaste y acabado, compensando el desgaste y ajustando la cota lateral.
Lo habitual es trabajar con dos o más electrodos: uno de desbaste, con más sobremedida, y otro de acabado, más preciso. La superficie final tiene un aspecto mate uniforme, cuyo grado de rugosidad se controla con los parámetros del último régimen. Ese acabado se aprovecha incluso como textura funcional o estética en moldes.
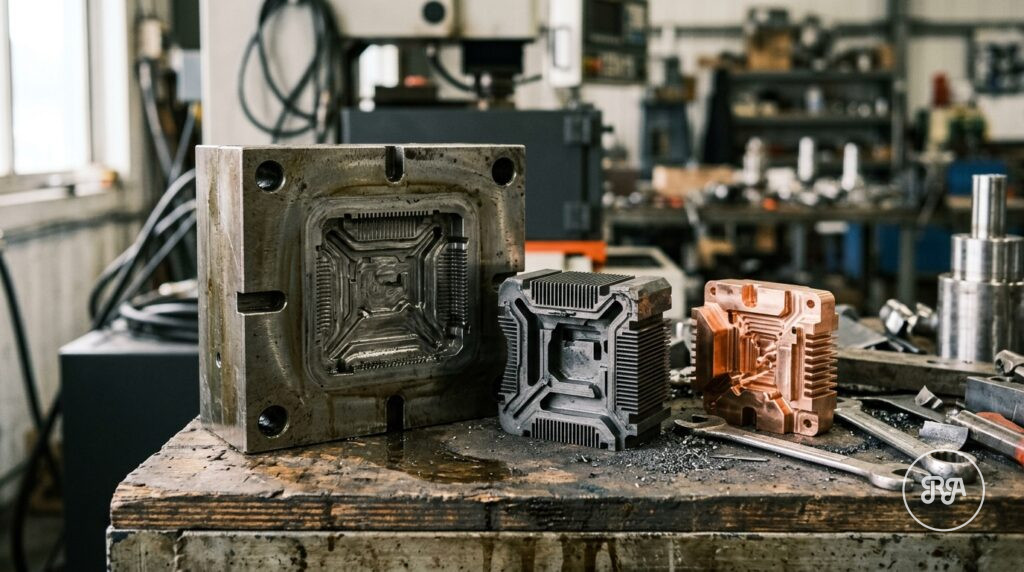
Electrodos de grafito y cobre: cómo se eligen
El electrodo es a la vez herramienta y coste, así que su diseño condiciona el precio de la pieza:
| Material | Ventajas | Inconvenientes |
|---|---|---|
| Grafito | Se mecaniza rápido, pesa poco, buen rendimiento en desbaste y en electrodos grandes | Genera polvo al mecanizarlo, aristas más frágiles |
| Cobre electrolítico | Buen acabado superficial, detalles finos, aristas estables | Más pesado, se mecaniza peor, mayor desgaste en ciertos regímenes |
| Cobre-wolframio | Muy poco desgaste, ideal para metal duro | Material caro |
Los electrodos se fabrican por fresado CNC o incluso por hilo cuando son perfiles prismáticos. Dividir una forma compleja en varios electrodos sencillos suele abaratar más que diseñar uno solo muy difícil de mecanizar.
Aplicaciones de la electroerosión de penetración en moldes y matrices
La electroerosión de penetración es habitual en:
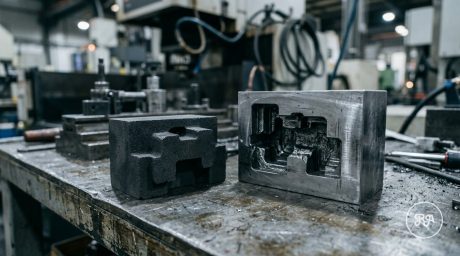
- Cavidades de moldes de inyección de plástico y de fundición a presión, con nervios profundos y estrechos.
- Matrices de forja y estampación en acero templado.
- Alojamientos con esquinas interiores vivas en piezas de utillaje o de maquinaria.
- Chaveteros y estriados interiores ciegos.
- Grabado de marcas, números o texturas sobre acero duro.
- Componentes de metal duro o aleaciones difíciles para aeroespacial, energía o defensa.
En casi todos los casos la penetración es la última fase: antes se desbasta por arranque de viruta y, cuando hace falta, se templa la pieza. La electroerosión se reserva para la zona que ningún otro proceso puede resolver.
Electroerosión por penetración CNC frente a hilo y fresado
La electroerosión por penetración CNC y la electroerosión por hilo no compiten: cada una resuelve geometrías distintas. El hilo corta perfiles pasantes con gran rapidez relativa y sin electrodo; la penetración crea formas ciegas y tridimensionales, pero necesita fabricar antes el electrodo.
Frente al fresado, sobre todo el de alta velocidad y el mecanizado en 5 ejes, la penetración pierde en velocidad y coste cuando la cavidad es accesible para la herramienta y el material permite cortarlo. Gana cuando el material está templado por encima de lo que la fresa tolera, cuando la cavidad es muy profunda en relación con su anchura o cuando se exige una esquina interior que ninguna fresa puede generar.
Si dudas entre procesos, la pregunta útil es: ¿qué zona de la pieza no puede hacerse por arranque de viruta? Esa es la que justifica la EDM.
Electroerosión por penetración en Industrias Ríos
En nuestro taller propio de Valladolid trabajamos la electroerosión por penetración y la electroerosión por hilo, además del torneado, el fresado CNC y el rectificado de precisión. Así resolvemos la pieza completa en un mismo sitio: mecanizamos el bruto, preparamos las referencias, realizamos la operación de penetración y hacemos el control dimensional final en nuestra sala climatizada, bajo nuestro sistema certificado ISO 9001:2015.
Para ti significa un solo interlocutor y un solo pedido, con la experiencia de más de 40 años en mecanizado de precisión para la industria.
Para valorarlo necesitamos:
- Plano 2D y modelo 3D en STEP.
- Material y dureza final.
- Cantidad de piezas.
- Tolerancias y acabado exigidos en la cavidad.
Cuéntanos tu proyecto y te propondremos la secuencia de fabricación.
Preguntas frecuentes sobre electroerosión por penetración
¿Qué diferencia hay entre electroerosión por penetración y por hilo?
La de penetración usa un electrodo macizo con forma que se hunde en la pieza y deja su negativo, por lo que crea cavidades ciegas y formas 3D. La de hilo usa un alambre fino que atraviesa la pieza y corta perfiles pasantes siguiendo un programa. La primera necesita fabricar electrodos; la segunda solo el programa CNC.
¿De qué material se hacen los electrodos de penetración?
Los más habituales son el grafito y el cobre electrolítico. El grafito se mecaniza rápido y rinde bien en desbaste y en electrodos grandes; el cobre ofrece mejor acabado y aristas más estables. Para metal duro se emplea cobre-wolframio, que se desgasta muy poco pero es caro. La elección depende del material de la pieza, del acabado y del número de cavidades.
¿Qué acabado deja la EDM por penetración?
Deja una superficie mate uniforme cuya rugosidad se controla con los parámetros del último régimen de trabajo. Con regímenes de desbaste la textura es gruesa y con acabados finos puede ser muy suave. En moldes se aprovecha a menudo como textura final; si se necesita brillo, se añade un pulido posterior.
¿Se puede hacer electroerosión por penetración en material templado?
Sí, es una de sus principales ventajas. Como no hay contacto ni fuerza de corte, la dureza del material no limita el proceso. Por eso lo normal es mecanizar la pieza en blando, templarla y dejar la cavidad crítica para el final, evitando que las deformaciones del tratamiento térmico afecten a la geometría.
¿Cuándo no compensa la electroerosión por penetración?
Cuando la cavidad es accesible con una fresa y el material se puede cortar sin problemas, el fresado CNC es más rápido y económico. Tampoco compensa en materiales no conductores. Si dudas, envíanos el plano desde el formulario de contacto y te diremos qué zonas conviene resolver con cada proceso.