
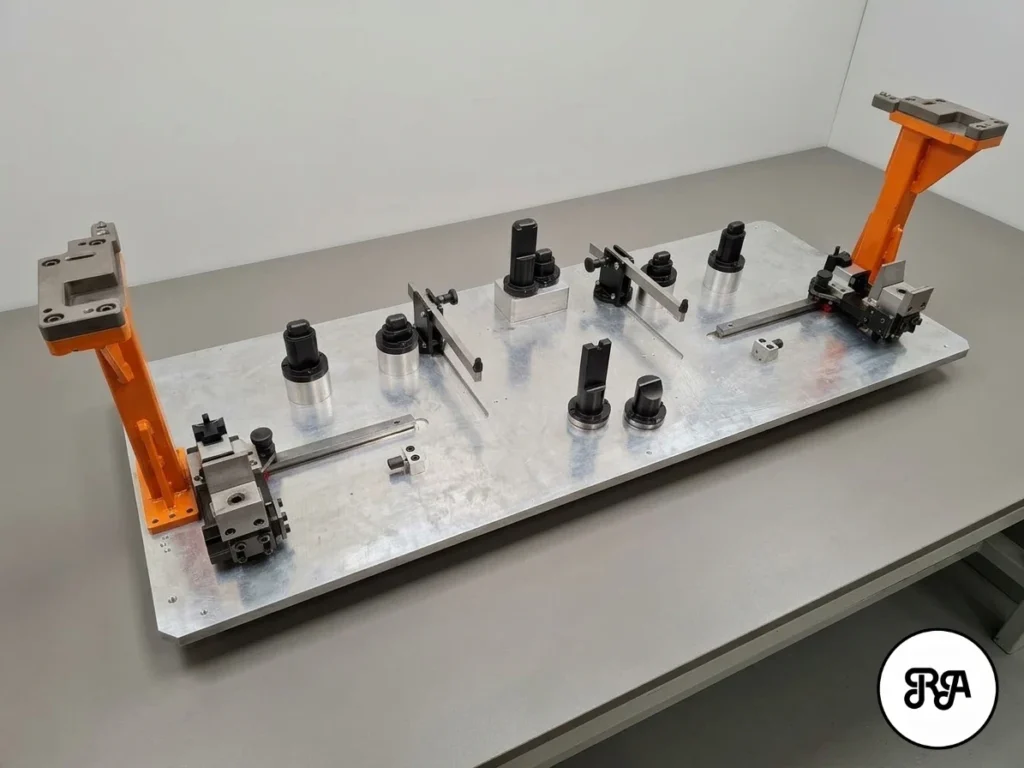
En cualquier línea de montaje del sector automoción, la calidad del vehículo final empieza mucho antes de que las piezas se unan entre sí: empieza en el utillaje que las sujeta, las posiciona y garantiza que cada operación se repita exactamente igual, turno tras turno. Una paleta de montaje mal diseñada, por pequeña que sea la desviación, puede traducirse en holguras, ruidos o desajustes en el vehículo terminado.
En Industrias Ríos, sabemos que la fiabilidad de una línea de producción depende tanto de la pieza que se fabrica como del utillaje que la sostiene. Por eso, cuando un cliente TIER de automoción nos encargó el desarrollo de una paleta de montaje para su línea de ejes de vehículo, planteamos el proyecto con el mismo rigor que aplicamos a cualquier componente crítico: validación exhaustiva del diseño, fabricación y medición individual de cada pieza, y verificación final contra las hojas de control del cliente.
En este artículo desglosamos cómo abordamos este tipo de proyectos, desde la validación del diseño hasta la entrega de un segundo utillaje, igual de importante: el medio de control que permite verificar y mantener ajustada la propia paleta a lo largo de su vida útil.
Qué es una paleta de montaje y por qué es crítica en automoción?
Una paleta de montaje es un utillaje diseñado para sujetar y posicionar de forma repetible los distintos componentes de un conjunto —en este caso, los elementos de un eje de vehículo— mientras avanzan por la línea de producción. Su función no es decorativa: cada punto de apoyo, cada tope y cada pinza está calculado para que la pieza quede exactamente en la posición que exige el plano, ciclo tras ciclo, sin importar si la opera un robot o un operario.
Cuando esa repetibilidad falla, el efecto se propaga aguas abajo: piezas mal posicionadas, cordones de soldadura desviados, componentes que no encajan en el montaje final. Por eso, en proyectos de este tipo, el diseño de la paleta se trata con la misma exigencia dimensional que la pieza que va a fabricar el propio cliente.
La ingeniería detrás del proyecto: validación antes de fabricar
Estudio y validación del diseño
El proceso no arranca en el taller, sino en la oficina técnica. El cliente nos traslada el diseño de partida de la paleta, y nuestro equipo de ingeniería lo estudia y valida al detalle antes de fabricar una sola pieza: ajustes, tolerancias entre componentes y criterios de calidad que deberá cumplir el conjunto final. Esta fase preventiva es la que evita sorpresas costosas más adelante: es mucho más barato corregir una tolerancia sobre el papel que rehacer una paleta ya montada.
Selección de materiales según la función
No todos los elementos de este tipo de proyectos comparten el mismo material, porque no cumplen la misma función:
- Placa base de aluminio mecanizado: en la propia paleta de montaje, buscamos ligereza para facilitar su manipulación en línea (especialmente si se mueve o gira durante el proceso) sin renunciar a la rigidez dimensional necesaria para que los puntos de referencia no se desvíen con el uso.
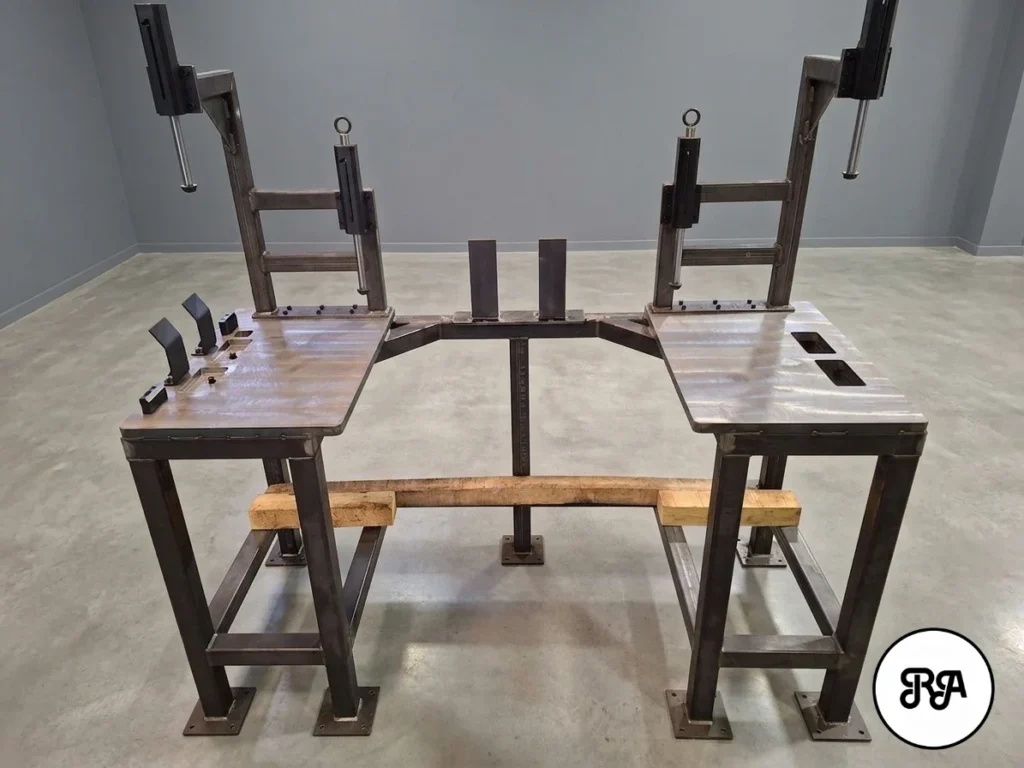
- Estructura de acero soldado: en el útil de control, priorizamos la robustez y la estabilidad estructural frente al peso, ya que se trata de una herramienta de verificación que permanece fija y debe mantener sus cotas de referencia intactas durante años.
El proceso de fabricación, paso a paso
Una vez validado el diseño, el proyecto avanza en varias fases perfectamente diferenciadas:
- Fabricación individual de componentes. Cada pieza de la paleta —columnas, topes, pinzas de sujeción, placas de referencia— se mecaniza por separado en nuestros centros de mecanizado de precisión.
- Medición independiente. Antes de montar nada, cada componente se mide de forma individual. No se da nada por hecho: si una pieza no cumple su tolerancia, se corrige o se rehace antes de que llegue al montaje.
- Montaje del conjunto Con todos los componentes validados, se monta la paleta completa.
- Verificación en máquina de medición. El conjunto montado se lleva a máquina de medición tridimensional (CMM) para comprobar que cumple, punto por punto, las hojas de control que proporciona el cliente.
- Envío a planta para validación. Solo cuando el resultado es conforme, la paleta se envía a las instalaciones del cliente para su validación final en línea.
Para este proyecto se fabricaron dos unidades, aplicando exactamente el mismo nivel de exigencia y el mismo proceso de verificación en ambas, garantizando que fueran intercambiables entre sí sin comprometer la repetibilidad de la línea.
Un paso más allá: el útil de control propio
El proyecto no terminó con la entrega de las paletas. El cliente nos planteó una necesidad adicional, habitual en líneas de producción exigentes: disponer de un medio de control propio para poder verificar, en cualquier momento de la vida útil de la paleta, si sus puntos críticos seguían dentro de tolerancia. Un golpe, un desgaste progresivo o un pequeño movimiento en el montaje pueden pasar desapercibidos en el día a día de una línea de producción, pero afectan directamente a la calidad del producto final.
Este útil de control, a diferencia de la paleta, no partía de un diseño del cliente: lo desarrollamos íntegramente nosotros, de principio a fin.
Cómo desarrollamos el útil de control
- Diseño inicial. Se define desde cero la geometría del útil, pensada específicamente para verificar los puntos críticos de la paleta.
- Validación con el cliente. El diseño se traslada y se valida antes de iniciar la fabricación.
- Fabricación. Se ejecuta combinando estructura de calderería y componentes de mecanizado de precisión en los puntos de contacto y referencia.
- Montaje de prueba. Una vez fabricado, se monta junto con una de las paletas reales para comprobar su funcionamiento en condiciones reales, no solo en el papel.
- Ajustes finales y pintura. Se corrige cualquier desviación detectada en la prueba y se pinta el útil antes de la entrega.
- Entrega como herramienta de control permanente. El cliente recibe un útil que le permite verificar y, si es necesario, reajustar sus paletas de montaje siempre que algo se mueva, se estropee o se desgaste con el uso.
Ventajas de contar con un útil de control propio
Disponer de un medio de control diseñado a medida para verificar el propio utillaje de producción aporta beneficios que van más allá del proyecto puntual. Permite, en primer lugar, la detección temprana de desviaciones, antes de que lleguen a afectar a la calidad del producto en línea. Además, da al cliente independencia para realizar sus propias verificaciones periódicas, sin depender de terceros ni de envíos externos. A esto se suma un alargamiento de la vida útil de la paleta, ya que permite aplicar ajustes correctivos en lugar de recurrir a sustituciones completas cuando algo se desvía. Y, por último, aporta trazabilidad y confianza en el proceso de producción, al contar con un histórico de verificaciones respaldado por una herramienta fiable y propia.
¿Por qué elegir a Industrias Ríos como su partner de fabricación?
En Industrias Ríos llevamos más de 40 años trabajando para el sector automoción, colaborando con marcas reconocidas internacionalmente. Este tipo de proyectos —paletas de montaje y sus utillajes de control— son un ejemplo representativo de cómo trabajamos. Gestionamos internamente el control integral del proceso, desde la validación del diseño hasta la verificación final en CMM, combinando bajo un mismo techo ingeniería, mecanizado de precisión y calderería de forma coordinada en cada proyecto. Nuestro enfoque va, además, más allá de la pieza solicitada: cuando detectamos una necesidad adicional del cliente, como en este caso el útil de control, la resolvemos con un desarrollo propio en lugar de limitarnos al encargo inicial. Y en proyectos donde se fabrican varias unidades destinadas a convivir en la misma línea, como el de este artículo, aplicamos siempre el mismo proceso de validación en todas ellas, garantizando su repetibilidad.
Si su línea de producción necesita un utillaje de montaje fiable —o una forma de verificar y mantener ajustado el que ya tiene—, en Industrias Ríos podemos acompañarle en todo el proceso, desde el diseño inicial hasta la validación final en planta.